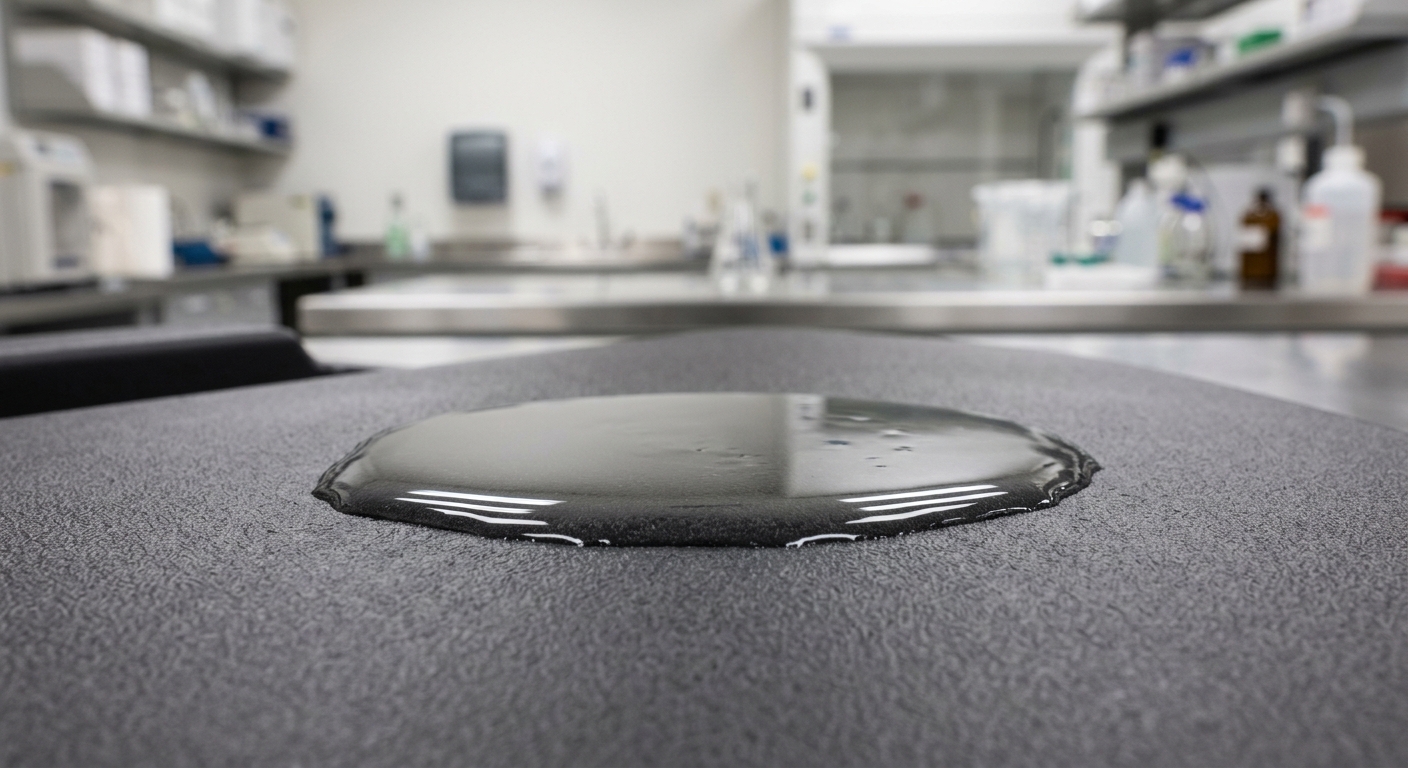
La mayoría de los plásticos salen del molde con una superficie que se resiste activamente a cualquier cosa que intentes hacerle después. Los adhesivos se despegan, la tinta forma gotas y se corre, la pintura se descama en láminas. La razón casi nunca es un mal adhesivo o una tinta barata: es el propio plástico. Polímeros como el polipropileno, el polietileno y el PTFE tienen superficies químicamente inertes y de baja energía que no quieren adherirse a nada.
El tratamiento con plasma lo soluciona a nivel superficial, sin disolventes ni imprimaciones, elevando la energía superficial del plástico para que los adhesivos, las tintas y los recubrimientos puedan finalmente mojarlo y agarrarse a él.
Todo material tiene una energía superficial, medida en dinas por centímetro (dina/cm). Para que un líquido —adhesivo, tinta o recubrimiento— se extienda y moje una superficie en lugar de formar gotas, la energía superficial del sustrato generalmente debe superar la tensión superficial del líquido en aproximadamente 7–10 dina/cm. La mayoría de las tintas, pinturas y adhesivos tienen tensiones superficiales en el rango de 30–45 dina/cm, lo que significa que el sustrato debe situarse claramente por encima de eso —a menudo 40–50+ dina/cm— para un mojado fiable.
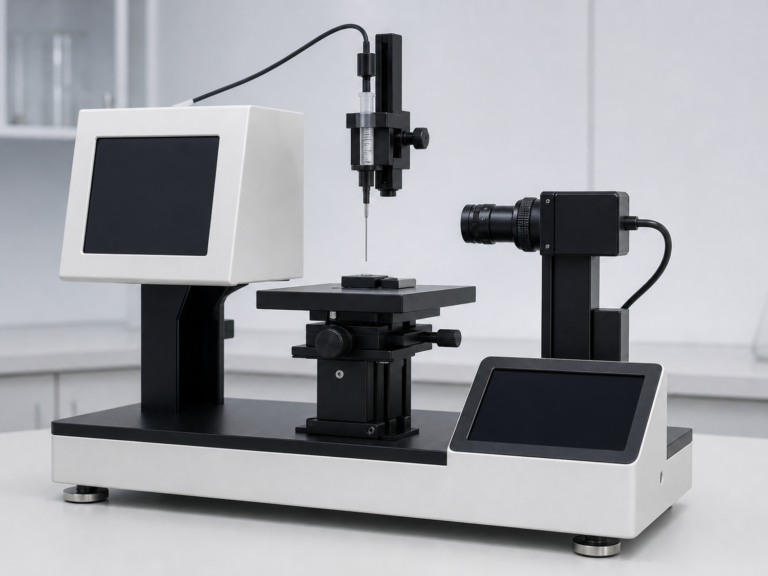
El polipropileno sin tratar se sitúa en torno a 29–31 dina/cm. El polietileno es similar. El PTFE, el peor de todos, baja a aproximadamente 18–20 dina/cm, entre los más bajos de cualquier material sólido. Todos estos valores están muy por debajo de la tensión superficial de los adhesivos y tintas habituales, que es exactamente por lo que el plástico sin tratar forma gotas en lugar de mojarse. Realiza una prueba de ángulo de contacto —el método estándar para la tensión de mojado en películas de poliolefina se describe en la norma ASTM D2578— y el problema aparece de inmediato: el agua sobre PP o PTFE sin tratar forma un ángulo de contacto muy superior a 90°, el umbral aproximado a partir del cual se considera que una superficie no es mojable.
Esto no es un defecto de recubrimiento ni un problema de limpieza que se pueda eliminar. Es la propia estructura molecular del polímero: largas cadenas de hidrocarburos no polares sin sitios reactivos a los que un adhesivo o una tinta puedan agarrarse. La limpieza elimina polvo y aceite; no hace nada por elevar la energía superficial. Esa es la brecha que cierra el tratamiento con plasma.
El plasma es un gas parcialmente ionizado: una mezcla de electrones libres, iones y moléculas neutras excitadas, junto con fotones UV generados al energizar el gas. Cuando este flujo entra en contacto con una superficie plástica, esas especies energéticas colisionan con las capas moleculares más externas del polímero. La elección del gas determina exactamente qué grupos funcionales se forman en la superficie: el nitrógeno, el oxígeno y el argón dejan cada uno una química superficial diferente, como se detalla en activación superficial por plasma.
Ocurren tres cosas simultáneamente, y las tres importan para un proceso de fabricación:
El efecto neto es medible: una exposición típica al plasma eleva la energía superficial del PP de unos 30 dina/cm al rango de 50–55 dina/cm, reduciendo el ángulo de contacto con el agua de más de 90° a menos de 40°, un cambio lo bastante grye como para pasar una superficie de no mojable a totalmente mojable.
El tratamiento superficial con plasma en plásticos se traduce en cuatro resultados concretos en la planta. Cada uno se remonta directamente al aumento de energía superficial descrito anteriormente.
Una mayor energía superficial hace que el adhesivo moje completamente la superficie en lugar de quedarse sobre ella, de modo que la unión se forma en toda el área de contacto y no solo en unos pocos puntos altos. Las uniones adhesivas entre materiales disímiles —una carcasa de plástico anclada a un soporte metálico, o una junta de plástico sellada contra un marco rígido— necesitan ese mojado de área completa para resistir vibraciones, ciclos térmicos y flexiones repetidas. Cuando las uniones en piezas de plástico fallan en campo, la diferencia de energía superficial suele ser la causa real, no la química del adhesivo — véase fallo de unión adhesiva y la solución con plasma.
Las piezas de plástico sin tratar a menudo fallan las pruebas de adherencia simples a los pocos días de la impresión —la tinta se agrieta, se desgasta o se deslaminada durante la manipulación. Aumentar la energía superficial antes de imprimir permite que la tinta se ancle en la superficie recién funcionalizada en lugar de reposar sobre una película inerte. Los sustratos blyos de baja energía se topan con este problema constantemente, por lo que la activación antes de la decoración es práctica estándar en Tratamiento con plasma de PP para juguetes para mejorar la impresión y la unión y Tratamiento con plasma de TPE para juguetes para mejorar la impresión y la unión.
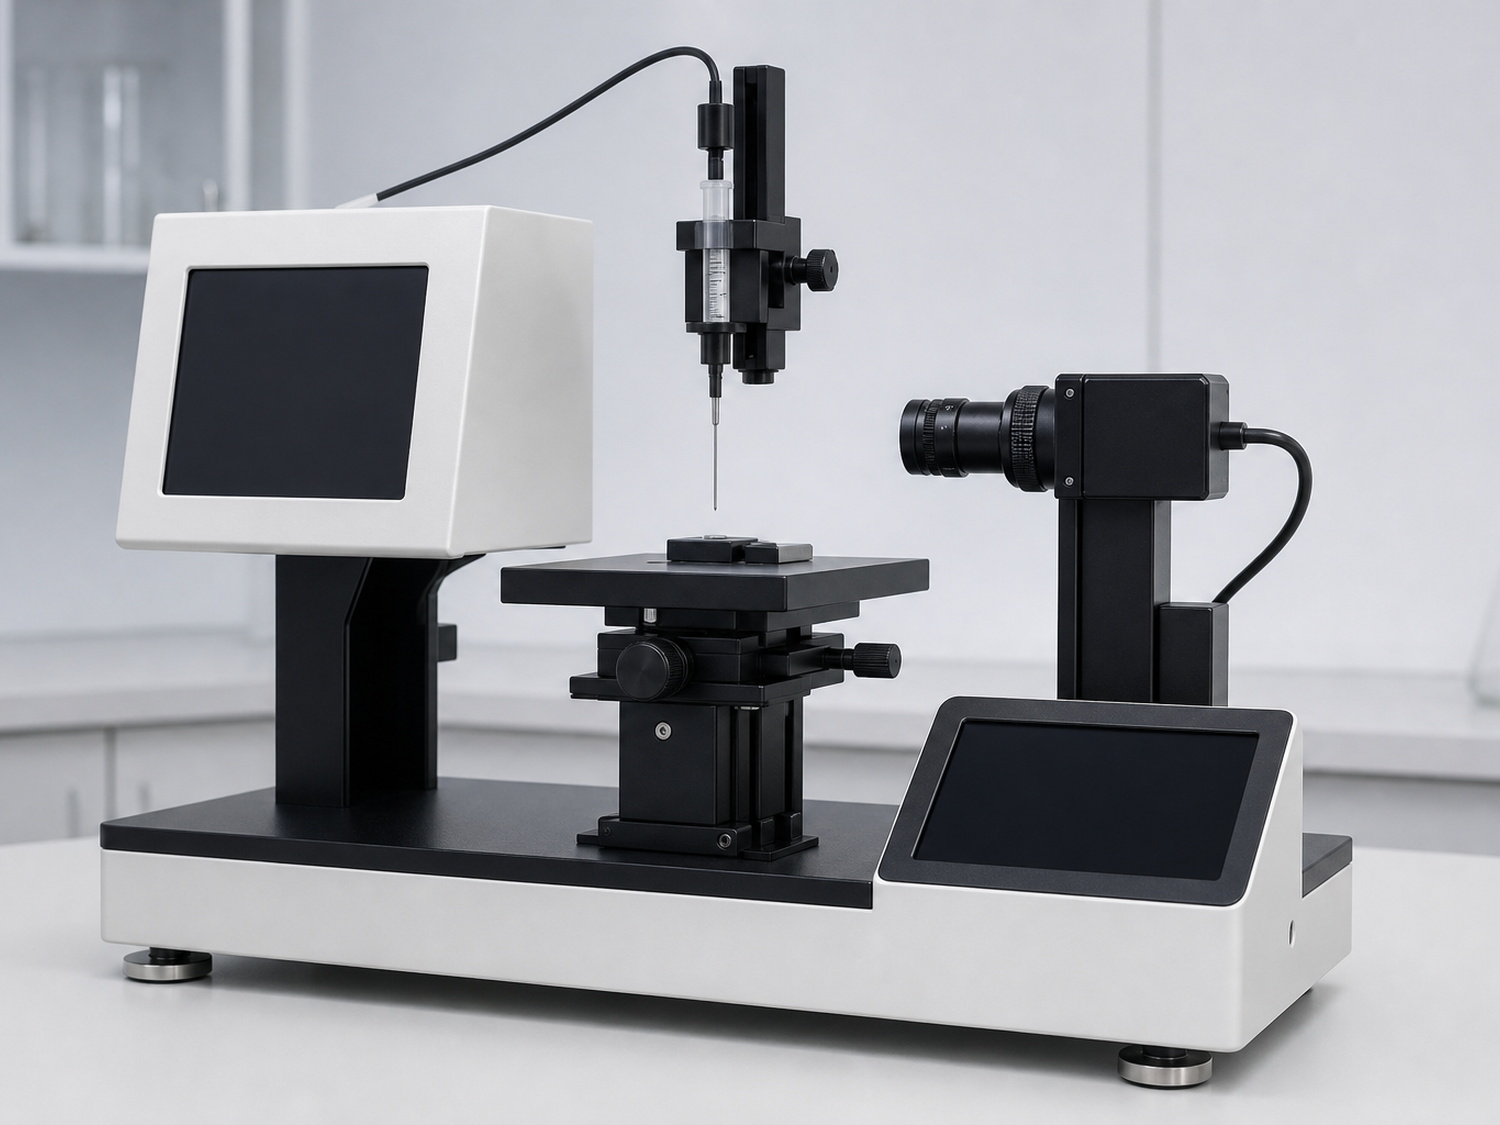
La humectabilidad es el indicador medible de todo lo anterior. La medición del ángulo de contacto después del tratamiento con plasma es el paso de verificación estándar que los fabricantes usan para confirmar la energía superficial antes de comprometerse con una corrida de producción — véase medición del ángulo de contacto después del tratamiento con plasma. Una pieza que muestra un ángulo de contacto inferior a 60–70° generalmente está lista para unión, impresión o recubrimiento; cualquier valor superior indica que la exposición necesita ajuste.
Debido a que el tratamiento con plasma también densifica y retícula ligeramente la capa de polímero cercana a la superficie, las piezas tratadas a menudo muestran una resistencia mejorada a la abrasión y a los solventes de los recubrimientos o adhesivos aplicados después —un beneficio secundario además de la ganancia principal de adherencia.
No todos los polímeros reaccionan de la misma manera, y vale la pena establecer expectativas antes de especificar un proceso.
| Plástico | Energía superficial sin tratar | Respuesta al plasma |
|---|---|---|
| PP (polipropileno) | ~29–31 dina/cm | Respuesta fuerte y rápida — candidato común |
| PE (polietileno) | ~31 dina/cm | Respuesta fuerte, similar al PP |
| PTFE | ~18–20 dina/cm | El más difícil; requiere mayor energía/exposición más prolongada |
| PVC | ~39 dina/cm | Base moderada, se trata con facilidad |
| PC (policarbonato) | ~42 dina/cm | Mayor energía base, se trata con facilidad |
| ABS | ~35–38 dina/cm | Se trata con facilidad, común en carcasas/electrónica |
| Silicona/caucho | Varía ampliamente | Generalmente responde, la elección del gas es importante |
El PP, el PE y el PVC son los casos más fáciles —incluso un tratamiento ligero produce un gran salto en la humectabilidad. El PTFE requiere parámetros más agresivos porque su cadena principal fluorocarbonada es químicamente muy estable. Los sellos automotrices, los tubos médicos y las películas de embalaje hechos con estos polímeros conllevan cada uno sus propias consideraciones de tratamiento, detalladas en Tratamiento con plasma para plásticos y caucho.
Ambos tipos de proceso elevan la energía superficial de la misma manera química, pero se adaptan a piezas de plástico diferentes.
El plasma atmosférico funciona a presión ambiente y se integra directamente en una línea de producción —sin cámara, sin ciclo de carga/descarga. Es adecuado para piezas de plástico planas o de forma simple que se mueven de forma continua, como perfiles extruidos, películas o cable con revestimiento. El revestimiento de alambre y cable se trata de esta manera en línea, con el sustrato pasando continuamente bajo un chorro de plasma en lugar de cargarse por lotes — véase tratamiento con plasma atmosférico para alambre y cable.
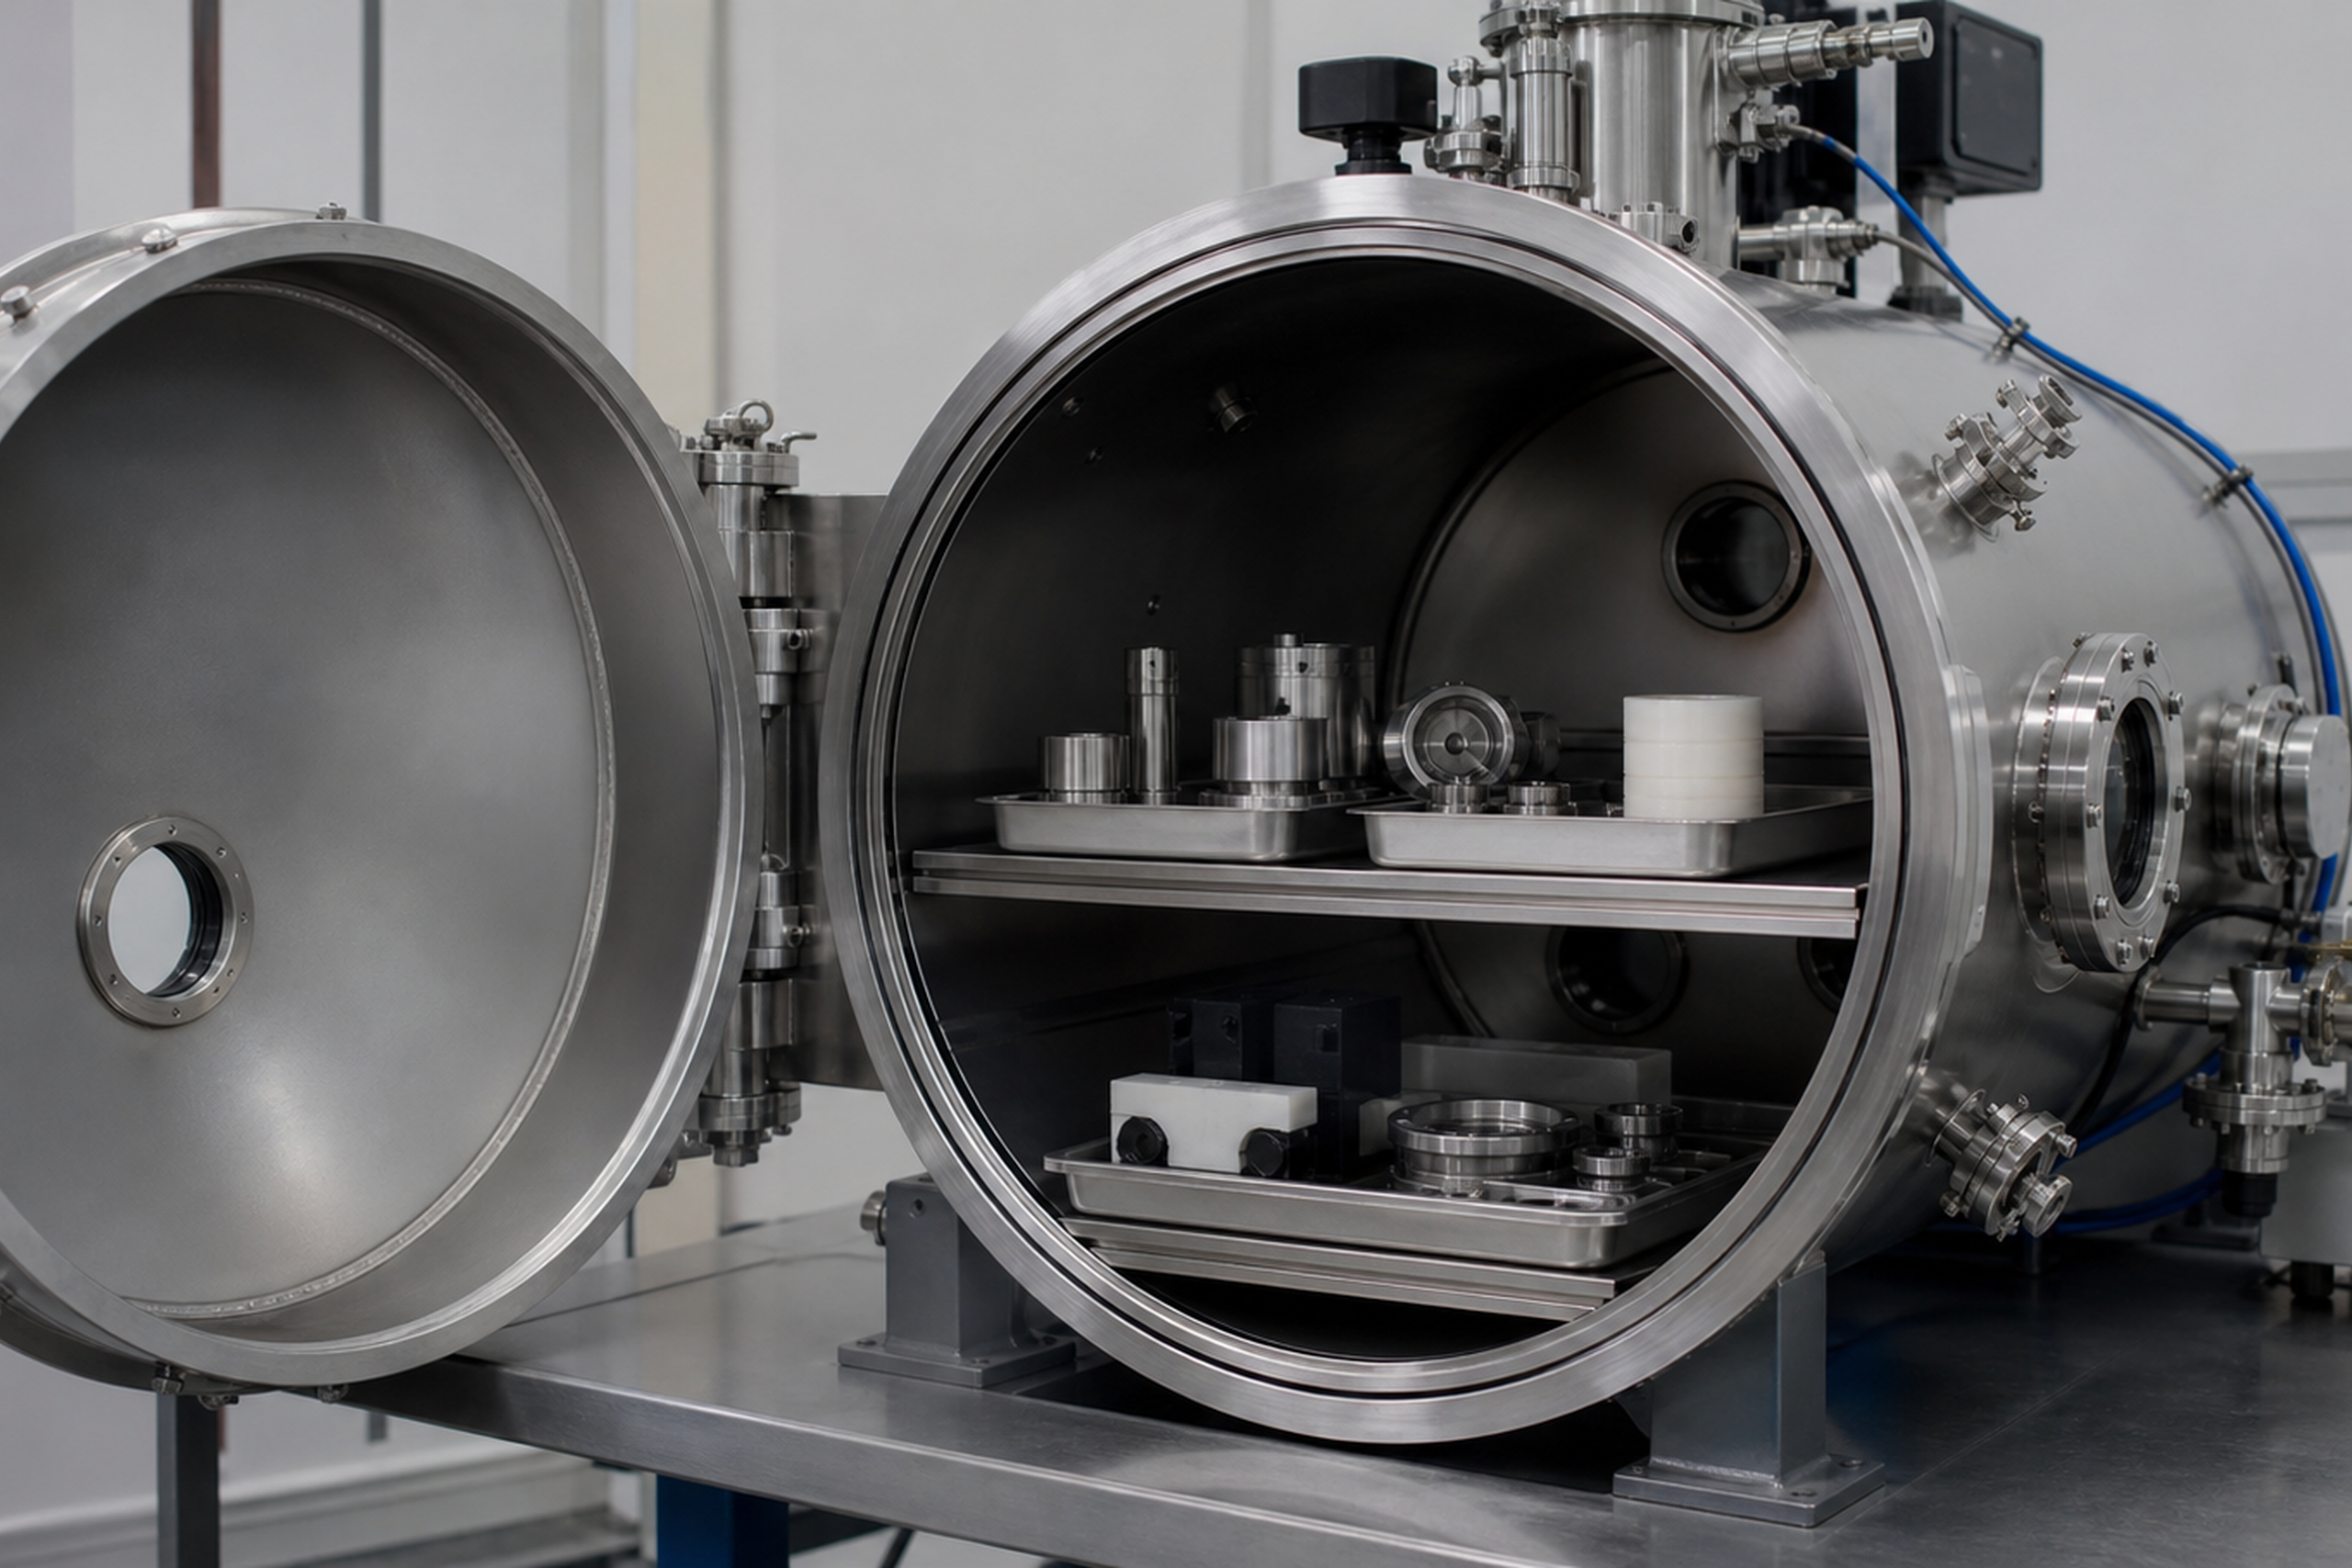
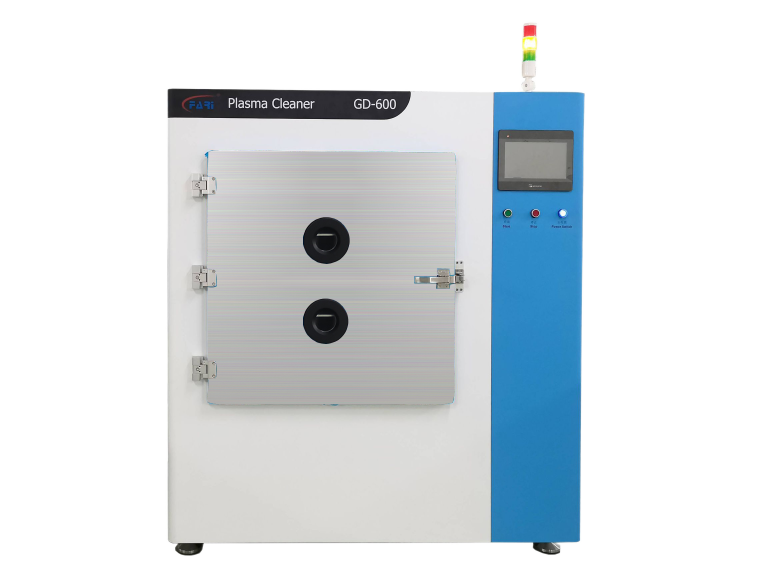
Plasma al vacío trata piezas dentro de una cámara sellada y evacuada. Llega a socavados, orificios ciegos y geometrías 3D complejas que un chorro atmosférico direccional no puede cubrir por completo, y produce un tratamiento más uniforme en todo un lote de componentes plásticos pequeños o de forma irregular a la vez. La contrapartida es el rendimiento: los sistemas de vacío procesan por lotes con un ciclo de evacuación, mientras que los sistemas atmosféricos siguen el ritmo de una línea en movimiento, pero solo tratan lo que el boquilla puede alcanzar directamente.
El tratamiento por plasma no utiliza disolventes, imprimaciones ni grabadores químicos, y no genera residuos líquidos que deban eliminarse ni un permiso de vertido. En comparación con una imprimación química o un paso de pretratamiento con paño de disolvente, supone una reducción significativa de los productos químicos manipulados en la planta y de los requisitos asociados de almacenamiento, ventilación y eliminación. Es una ventaja cualitativa que merece la pena valorar, no un sustituto de comprobar qué normas reglamentarias se aplican a una planta o línea de producto concreta.
El equipo adecuado depende de la geometría y el volumen de la pieza más que del plástico en cuestión. Las películas planas, las fundas de cables y las piezas que se desplazan sobre una cinta transportadora suelen encajar en un sistema de plasma atmosférico en línea. Los componentes plásticos pequeños, geométricamente complejos o producidos por lotes —conectores, carcasas moldeadas, componentes médicos— suelen encajar mejor en un limpiador de plasma de vacío , ya que trata toda la pieza de forma uniforme en un solo ciclo.
Fari Plasma fabrica ambos formatos, y las configuraciones pueden ajustarse en cuanto a tamaño de cámara, interfaces de automatización e integración con cintas transportadoras o celdas robóticas existentes mediante ingeniería OEM/ODM, en lugar de forzar una pieza de plástico a unas especificaciones de catálogo fijas — consulte personalización de sistemas de plasma para saber cómo funciona ese proceso de ingeniería. El sistema Activación superficial por plasma a baja temperatura es un punto de partida para trabajos de activación en sustratos plásticos sensibles al calor.
Si está evaluyo una pieza de plástico o una línea de producción concretas, hable con nuestro equipo sobre qué configuración se ajusta a su geometría y volumen.
¿Cuáles son las desventajas del tratamiento por plasma?
Los sistemas de vacío requieren un ciclo de evacuación, lo que limita el rendimiento por lote en comparación con una línea continua. Los sistemas atmosféricos solo tratan aquello que la boquilla toca directamente, por lo que las geometrías complejas pueden necesitar varias pasadas o un sistema de vacío. Además, las superficies tratadas tienen una ventana limitada antes de que la energía superficial empiece a decaer, por lo que sincronizar el siguiente paso del proceso es importante.
¿Cuánto cuesta un limpiador de plasma?
El precio depende en gran medida del tamaño de la cámara, la configuración de potencia y el nivel de automatización, y abarca desde unidades de laboratorio compactas hasta sistemas en línea totalmente automatizados.
¿Cuánto suele costar un tratamiento de fusión por plasma?
La fusión por plasma se refiere a la investigación en fusión nuclear y no tiene relación con el tratamiento superficial por plasma para plásticos. El precio de los equipos de tratamiento superficial por plasma depende de los mismos factores de cámara, potencia y automatización descritos anteriormente.
¿Cuánto dura la limpieza por plasma?
La energía superficial tratada en los plásticos suele mantenerse durante unas horas o unos días, según el polímero y las condiciones de almacenamiento — el calor, la humedad y los contaminantes en suspensión aceleran el deterioro. La mejor práctica es pegar, imprimir o recubrir lo antes posible tras el tratamiento, en lugar de almacenar las piezas tratadas durante periodos prolongados.
¿Para qué se utiliza el tratamiento por plasma en plásticos?
Se utiliza para elevar la energía superficial de un plástico de modo que los adhesivos, las tintas y los recubrimientos puedan mojarlo y adherirse correctamente. Sin este paso, los plásticos de baja energía como el PP, el PE y el PTFE se resisten a la adhesión, la impresión y el recubrimiento, por bueno que sea el material aplicado.
¿Qué tipos de tratamiento por plasma se utilizan para plásticos?
Los dos formatos principales son el plasma atmosférico, que funciona en línea a presión ambiente para piezas continuas como película o cable, y el plasma de vacío, que trata las piezas en una cámara sellada para lograr una cobertura más uniforme en geometrías complejas o series por lotes.
¿Qué materiales o plásticos son los más adecuados para el tratamiento por plasma?
El PP, el PE y el PVC responden rápida y enérgicamente a la exposición al plasma debido a su moderada energía superficial inicial. El PC y el ABS también se tratan con facilidad. El PTFE es el polímero más resistente y necesita mayor energía o una exposición más prolongada para lograr la misma ganancia de mojabilidad.
¿Listo para adaptar un proceso de plasma a su pieza de plástico? Contáctenos para revisar la geometría, el volumen y los requisitos de integración con nuestro equipo de ingeniería.


English
Spanish
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate