La activación de superficie por plasma utiliza gas ionizado para modificar la química superficial de un material sin alterar sus propiedades internas. El resultado es una superficie con mayor energía que se humecta, se adhiere, se imprime o se recubre mejor que antes del tratamiento, pero solo si esa activación se verifica en el punto de uso, ya que el efecto se desvanece con el tiempo. Los efectos superficiales de la activación por plasma son medibles —ángulo de contacto, nivel de dina, XPS— y tienen límites prácticos que determinan si un equipo atmosférico o de vacío los entrega en una línea determinada.
¿Qué es la activación de superficie por plasma?
La activación de superficie por plasma es un proceso seco de modificación superficial que expone un material al plasma —un gas parcialmente ionizado que contiene electrones libres, iones, radicales y fotones UV— para alterar los primeros nanómetros de su química superficial. Nada de la resistencia mecánica, el color o las dimensiones cambia; solo cambia la reactividad superficial.
La limpieza por plasma elimina contaminantes de una superficie, la activación le añade grupos funcionales polares y energía, y el grabado elimina material directamente para crear textura o microestructura: tres resultados distintos de la misma tecnología de base, comparados en detalle en activación vs. limpieza vs. grabado.
El mecanismo: qué ocurre en la superficie
Generación de radicales libres y escisión de cadenas
El plasma bombardea una superficie con especies energéticas que rompen enlaces moleculares débiles en la capa más externa de un polímero u otro sustrato. Esta ruptura de enlaces, denominada escisión de cadenas en superficies poliméricas, crea radicales libres reactivos justo donde el plasma hace contacto: un efecto confinado a la superficie que no debilita la pieza subyacente.
Oxidación e injerto de grupos funcionales
Una vez que existen radicales libres en la superficie, reaccionan con las especies reactivas del plasma. Los plasmas de aire y oxígeno injertan grupos polares como hidroxilo, carbonilo y carboxilo; los plasmas de nitrógeno introducen funcionalidad tipo amina; los plasmas de argón actúan principalmente mediante bombardeo físico, con menos química nueva añadida. El aire y el oxígeno favorecen la oxidación, el nitrógeno favorece el injerto de aminas y el argón se basa únicamente en el bombardeo: las ventajas y desventajas prácticas de cada gas se detallan en la guía de selección de gases de plasma.
Aumento de la energía superficial
El resultado práctico es un salto medible en la energía superficial. Un material que parte de una energía superficial baja —que hace que el agua forme gotas en lugar de extenderse en una película— pasa a un estado de mayor energía tras la activación de superficie por plasma, donde el mismo líquido se extiende en lugar de formar gotas. Ese cambio de formar gotas a extenderse es lo que hace que los pasos de unión, impresión y recubrimiento funcionen de forma fiable después.
Parámetros de funcionamiento típicos
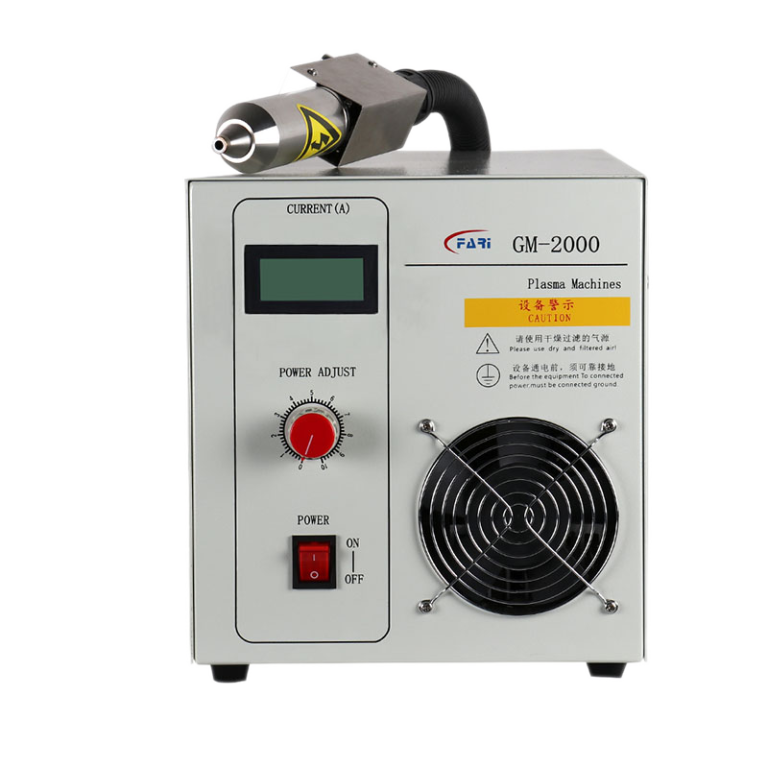
Los cabezales de activación por plasma atmosférico suelen funcionar con una potencia de plasma de 0,5–5 kW, ajustada según la reactividad del sustrato y la velocidad de línea; el sistema de tambor de vacío RD-200 de Fari Plasma, por ejemplo, ajusta la potencia de plasma en un rango de 1–5 kW dentro de su cámara de 200 L, lo que ilustra la escala que implica una plataforma de plasma. Las boquillas atmosféricas suelen colocarse a 1–10 mm por encima del sustrato: si están demasiado lejos, la pluma de plasma se dispersa antes de alcanzar la superficie; si están demasiado cerca, el calentamiento localizado puede deformar films sensibles al calor.
La velocidad de línea en continuo suele ser de 5–50 m/min, y las velocidades más lentas o las pasadas múltiples aumentan la dosis de tratamiento para sustratos que necesitan más activación —compuestos densos o plásticos de alta cristalinidad, por ejemplo—, mientras que una sola pasada suele bastar para materiales que se humectan con facilidad. Estos son puntos de partida para el desarrollo del proceso, no ajustes fijos; la combinación correcta depende del sustrato específico y de la energía superficial objetivo, por lo que verificar el resultado importa más que confiar en cualquier parámetro aislado.
Verificación de la activación: tratar, medir, registrar
La activación solo importa si sigue activa cuando se realiza el siguiente paso del proceso. El flujo de trabajo fiable consiste en tratar la superficie, verificarla en el punto de uso —justo antes de la unión, el recubrimiento o la impresión, no justo después del paso de plasma— y registrar el resultado respecto a ese lote o pieza.
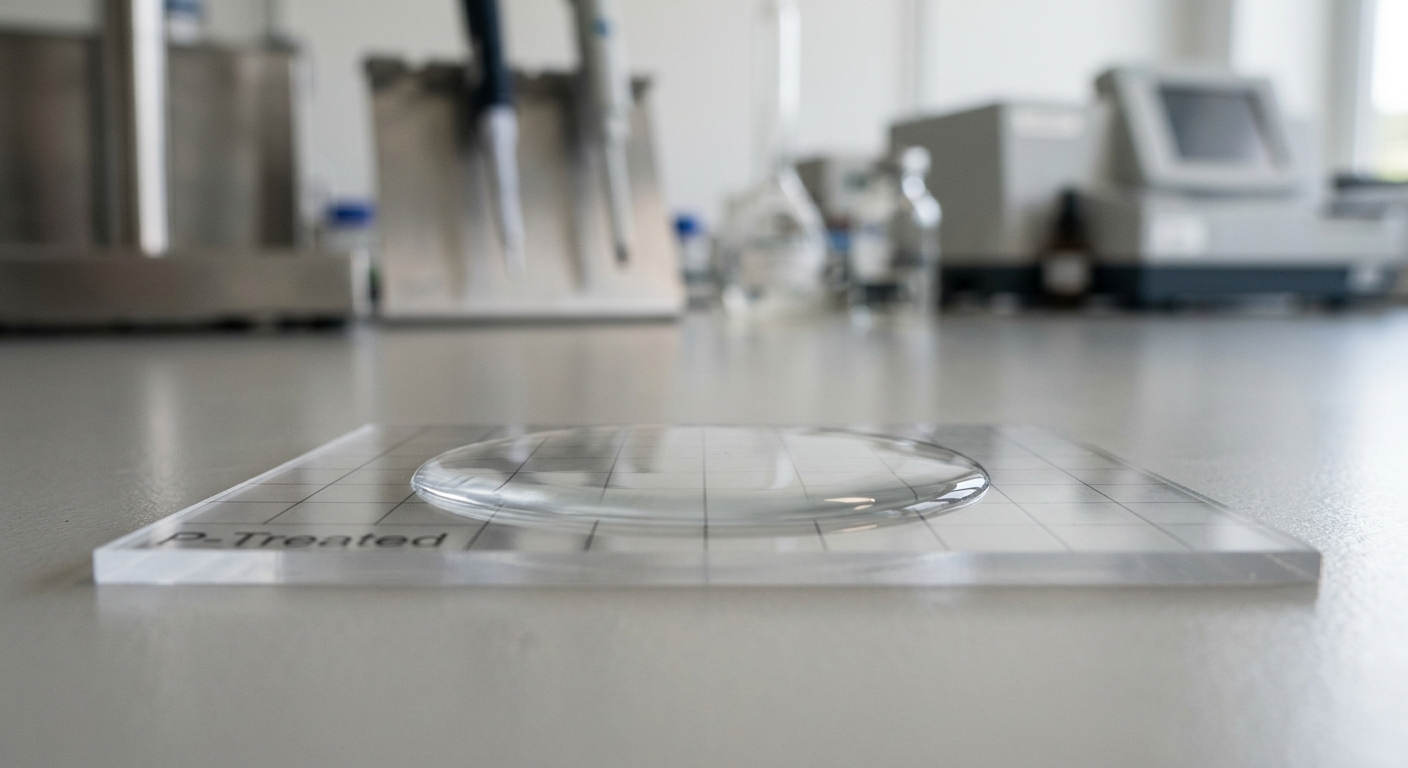
El ensayo de ángulo de contacto deposita una pequeña gota de líquido sobre la superficie y mide el ángulo que forma; un ángulo menor indica mayor energía superficial. El ensayo de dina (tinta) utiliza fluidos de tensión superficial conocida para acotar dónde cae la energía de una superficie tratada, lo que ofrece una comprobación rápida de apto/no apto que encaja en una línea de producción sin necesidad de equipos de laboratorio. Tinta Dyne vs. ángulo de contacto vs. XPS compara estas comprobaciones de planta con la espectroscopia XPS de laboratorio, que identifica exactamente qué grupos funcionales se formaron.
La activación se desvanece con el tiempo —la rapidez depende del polímero y de las condiciones de almacenamiento—, por lo que realizar la prueba inmediatamente antes del paso posterior, en lugar de confiar en un registro de tratamiento de horas antes del turno, es lo que realmente protege la calidad de la unión y del recubrimiento. Registrar los resultados de las pruebas junto con los parámetros de plasma utilizados (potencia, gas, distancia, velocidad) convierte la activación de un tratamiento puntual en un paso verificable y repetible del proceso.
Activación por plasma atmosférico vs. vacío
La activación por plasma atmosférico se realiza a presión ambiente, adecuada para el procesamiento continuo en línea donde las piezas pasan bajo un cabezal de plasma sin un ciclo de vacío. La activación por plasma de vacío se realiza dentro de una cámara sellada, cambiando esa velocidad de línea continua por una exposición más uniforme en geometrías complejas y un control más estricto de la composición del gas.
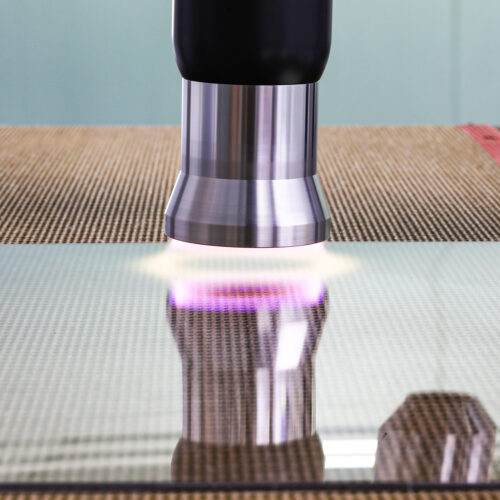
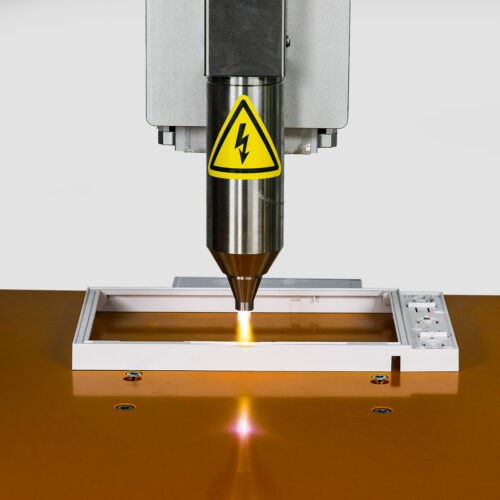
Ninguno es universalmente mejor: la elección depende de la geometría de la pieza, la velocidad de línea y de si un chorro atmosférico dirigido alcanza uniformemente cada recoveco. Fari Plasma fabrica ambas configuraciones como sistemas de activación de superficie por plasma. Los cabezales atmosféricos en línea funcionan de forma continua mientras las piezas se desplazan bajo una matriz de boquillas de plasma en una cinta transportadora: la descripción general del tratamiento por plasma atmosférico desglosa cómo funciona ese procesamiento continuo estación por estación.
Qué materiales responden a la activación por plasma
- Plásticos/polímeros — muchas resinas parten de una baja energía superficial, por lo que el aumento de polaridad de la activación tiene un efecto desmesurado en la adherencia de adhesivos y tintas (véase tratamiento por plasma para plásticos).
- Caucho — las superficies de elastómero a menudo necesitan el mismo aumento de energía antes del pegado o el sobremoldeo.
- Vidrio — ya tiene una energía bastante alta, pero la activación elimina la microcontaminación y renueva la reactividad antes del recubrimiento.
- Metales — la activación combinada con una limpieza superficial ligera mejora la humectación para pinturas, imprimaciones y adhesivos.
- Compuestos — las superficies de materiales mixtos se benefician de la activación al igualar las diferencias de energía entre la resina y el refuerzo.
Los plásticos de baja energía como el PP, el PE y el PTFE suelen experimentar la mejora de humectación más drástica, ya que parten del nivel más alejado de la energía que necesitan los adhesivos y las tintas.
Dónde alcanza sus límites la activación
El sobretratamiento es un riesgo real: forzar demasiado la potencia o el tiempo de permanencia descompone las cadenas poliméricas de la superficie en fragmentos sueltos de bajo peso molecular que se depositan sobre la superficie en lugar de integrarse en ella. Esa capa de residuos —a veces llamada capa límite débil— puede reducir la resistencia de la unión incluso cuando una comprobación del ángulo de contacto sigue pareciendo correcta, porque la prueba humedece los fragmentos sueltos en lugar del material base subyacente.
Los plasmas de oxígeno y aire generan ozono como subproducto, por lo que los sistemas atmosféricos y de vacío cerrados necesitan extracción o depuración de ozono integrada en la ruta de escape: una consideración tanto de instalación como de equipo. Las películas termosensibles y las bobinas finas, incluidos algunos laminados y sustratos espumados, pueden deformarse o encogerse si la potencia y el tiempo de permanencia se ajustan para una pieza más gruesa en lugar de adaptarse al grosor real del sustrato.
Por qué importa la activación superficial: aplicaciones posteriores
Una mayor energía superficial se traduce directamente en resultados más fuertes y consistentes en varios pasos de producción habituales.
Pegado con adhesivo. Los adhesivos estructurales y semiestructurales necesitan una superficie humectable en la que extenderse y anclarse. En plásticos de baja energía como el PP o el PE, una superficie no activada hace que el adhesivo forme gotas y se separe en la línea de unión bajo carga; la activación eleva la energía superficial lo suficiente para que el mismo adhesivo se extienda en una película continua y forme una unión mecánicamente sólida. El éxito del pegado también depende de la selección del adhesivo y del diseño de la unión, detallados en pegado por plasma.
Sobremoldeo. Las piezas de múltiples inyecciones que combinan un sustrato rígido —policarbonato, ABS, nailon— con un sobremoldeo blando como TPE o silicona dependen de que la superficie del sustrato acepte la resina de sobremoldeo durante la segunda inyección. La activación entre inyecciones reduce la delaminación en la interfaz sustrato-sobremoldeo, especialmente en sustratos que ya se han enfriado algo antes de la segunda inyección.
Impresión y adherencia de la tinta. La tampografía, la serigrafía y la impresión por inyección de tinta depositan películas de tinta lo suficientemente finas como para que un mojado deficiente se manifieste de inmediato en forma de poros, formación de gotas o desprendimiento por roce. Activar el film de envasado, las carcasas moldeadas o las etiquetas antes de imprimir permite que la tinta se deposite de manera uniforme y resista el rayado sin necesidad de cambiar a un sistema de tinta con alto contenido de disolvente.
Encapsulado y poting. Los conjuntos electrónicos encapsulados en epoxi o silicona necesitan que el compuesto de encapsulado moje cada cavidad y rodee cada terminal de componente antes de curar; un mojado deficiente deja huecos que se convierten en puntos de fallo bajo ciclos térmicos. Activar el interior de la carcasa antes del encapsulado reduce la formación de huecos en la interfaz entre la resina y la carcasa.
El panorama completo de aplicaciones en los sectores automovilístico, de envasado, médico y de fabricación electrónica se describe en aplicaciones de plasma.
Equipos de activación de superficie por plasma
La activación se realiza mediante sistemas de plasma atmosférico en línea or limpiadores de plasma por vacío, y Fari Plasma fabrica ambos. Las configuraciones abarcan desde unidades compactas de una sola estación hasta sistemas en línea diseñados para producción continua, entre ellos:
- Activación de superficie por plasma en línea compacta
- Activación por plasma en línea de doble boquilla
- Activación por plasma en línea a baja temperatura
Cada sistema sale de fábrica solo después de que su potencia de salida, caudal de gas y parámetros de plasma se hayan calibrado y registrado con un número de serie, lo que traslada la misma disciplina de tratar-medir-registrar utilizada en la planta de producción al propio equipo. Si está evaluando qué configuración se ajusta a una geometría de pieza o velocidad de línea concretas, hable con nuestros ingenieros antes de especificar un sistema. Consulte la gama completa de equipos de plasma para comparar las opciones atmosféricas y de vacío en paralelo.
Preguntas frecuentes
¿Qué es la activación de superficie por plasma? La activación de superficie por plasma es un proceso en seco que utiliza gas ionizado para modificar la química superficial de un material, injertando grupos funcionales polares y elevando la energía superficial, sin alterar sus propiedades volumétricas. El resultado es una superficie que moja, se adhiere, imprime y recubre de forma más fiable que una sin tratar.
¿Cómo funciona la activación de superficie por plasma? El plasma genera electrones libres, iones, radicales y fotones UV que rompen los enlaces moleculares débiles en la superficie, creando sitios reactivos. Esos sitios reaccionan con el gas del plasma: el oxígeno y el aire injertan grupos polares basados en oxidación, el nitrógeno injerta grupos amina, elevando la polaridad y la energía superficial.
¿Cuál es la diferencia entre activación por plasma y limpieza por plasma? La limpieza por plasma elimina residuos orgánicos y contaminantes, devolviendo la superficie a una línea base limpia. La activación de superficie por plasma añade nuevos grupos funcionales polares y eleva la energía superficial por encima de esa línea base. A menudo se combinan: la limpieza elimina lo que no debería estar ahí y, después, la activación añade la química que mejora la adhesión.
¿Cuál es la diferencia entre activación por plasma y grabado por plasma? La activación modifica la química superficial mediante grupos funcionales añadidos sin eliminar material. El grabado elimina capas de material mediante reacción química más bombardeo iónico para crear textura o microestructura. El grabado es un proceso más agresivo orientado a la modificación física; la activación es un proceso más suave orientado a la modificación química.
¿Qué materiales se pueden activar por plasma? Los plásticos, el caucho, el vidrio, los metales y los composites responden a la activación por plasma. Los plásticos de baja energía como el PP, el PE y el PTFE suelen experimentar la mayor mejora, ya que parten de la energía superficial más alejada de la que necesitan los adhesivos, las tintas y los recubrimientos para mojar correctamente.
¿Cómo se mide o verifica la activación por plasma? Los ensayos de ángulo de contacto y los ensayos de dina (tinta) son las comprobaciones estándar en la planta de producción: un ángulo de contacto menor o un valor de dina mayor indican una mayor energía superficial. La espectroscopia XPS identifica exactamente qué grupos funcionales se formaron, lo que resulta útil cuando es necesario confirmar el propio mecanismo, no solo el comportamiento de mojado.
¿Qué es la energía superficial y por qué es importante en la activación por plasma? La energía superficial describe la fuerza con la que la superficie de un material atrae y retiene otra sustancia, como un adhesivo, una tinta o un recubrimiento. Una energía superficial baja hace que los líquidos formen gotas y se retraigan; una energía superficial alta permite que se extiendan formando una película continua. La activación por plasma eleva la energía superficial para mejorar esa extensión.
¿Es permanente la activación de superficie por plasma? No. La energía superficial se relaja gradualmente hacia su estado original con el tiempo — un proceso llamado recuperación hidrofóbica — y la velocidad depende del polímero y de las condiciones de almacenamiento. Verificar la activación inmediatamente antes del siguiente paso del proceso, en lugar de confiar en la fecha de tratamiento, es la forma fiable de confirmar que una superficie sigue lista.
¿Cuál es la diferencia entre la activación por plasma atmosférico y por plasma de vacío? La activación atmosférica funciona a presión ambiente y es adecuada para el procesamiento continuo en línea sin un ciclo de vacío. La activación por vacío se realiza en una cámara sellada, lo que ofrece una exposición más uniforme en geometrías complejas y un control más preciso de la composición del gas, a costa de ciclos de carga y descarga por lotes.
¿Qué equipo se utiliza para la activación superficial por plasma? La activación se realiza mediante sistemas de plasma atmosférico en línea diseñados para el procesamiento continuo en producción, o mediante sistemas de plasma en cámara de vacío diseñados para una exposición uniforme en lotes de piezas. La elección correcta depende de la geometría de la pieza, las necesidades de rendimiento y el uso posterior de la superficie.
La activación superficial por plasma es un cambio químico controlado, confirmado mediante medición de ángulo de contacto o prueba de dina en lugar de asumirse a partir de un registro de tratamiento — se forman radicales libres, se injertan grupos polares y la energía superficial aumenta de una forma que se puede comprobar justo en el punto de uso. Que esa química se aplique mediante un cabezal atmosférico en línea o una cámara de vacío depende de la pieza y de la línea: explore los sistemas de activación superficial por plasma para ajustar el mecanismo al equipo adecuado, o contáctenos para analizar un material y un proceso específicos.