
Contact angle measurement is the most reliable, quantitative way to verify that plasma treatment is retraso really working on your surfaces. A water droplet on untreated polypropylene might sit at 90–100°; after proper plasma activation, that same surface should read below 30° — and if it doesn’t, your bonding or coating process is heading for trouble. This guide covers the measurement techniques, the numbers you should target, the mistakes that sabotage your data, and how to build a verification workflow that keeps your production line honest.
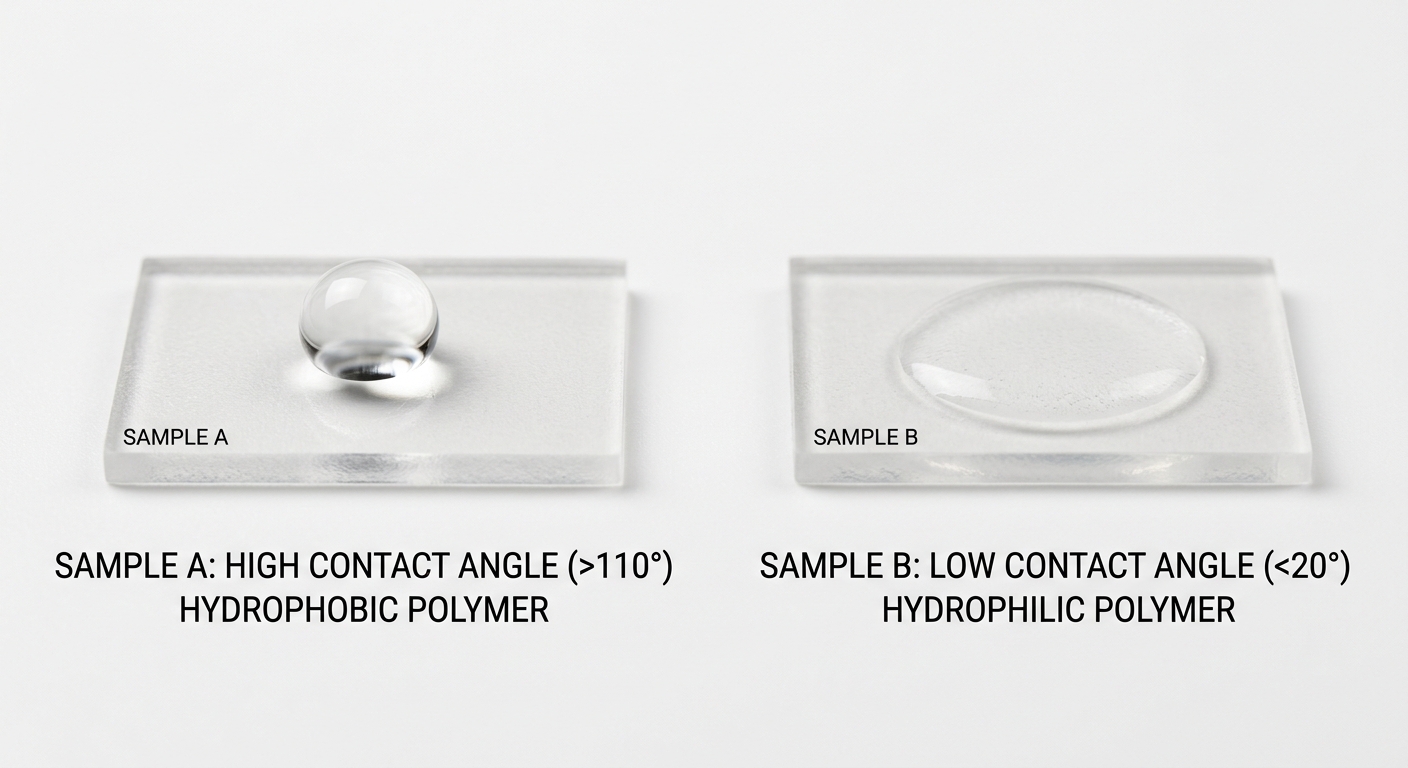
Surface energy is invisible. You puedes’t see whether a polymer substrate has been activated, and you definitely puedes’t feel it. But you puedes medirlo — y el ángulo de contacto es la forma más directa de hacerlo. Cuando una gota de líquido aterriza en una superficie de alta energía, se extiende plana. En una superficie de baja energía, forma gotas. El ángulo entre el borde de la gota y la superficie te dice exactamente dónde estás.
Here’s why this matters more than you might think: adhesive bond failures, coating delamination, and ink rejection are almost always surface energy problems in disguise. A contact angle measurement catches these issues antes they become scrap, warranty claims, or production shutdowns. It’s the difference between hoping your plasma system is working and saber que funciona.
Young’s equation relates the contact angle (θ) to three interfacial energies: solid-vapor, solid-liquid, and liquid-vapor. When plasma treatment increases the solid surface energy — by introducing polar functional groups like hydroxyl, carbonyl, and carboxyl — the solid-liquid interfacial energy drops, and the droplet spreads. Lower contact angle = higher surface energy = mejor wettability. That’s the entire principle.
Si quieres profundizar en cómo el plasma modifica la química superficial, nuestros recursos de tecnología y conocimiento cubren los mepuedesismos subyacentes en detalle.
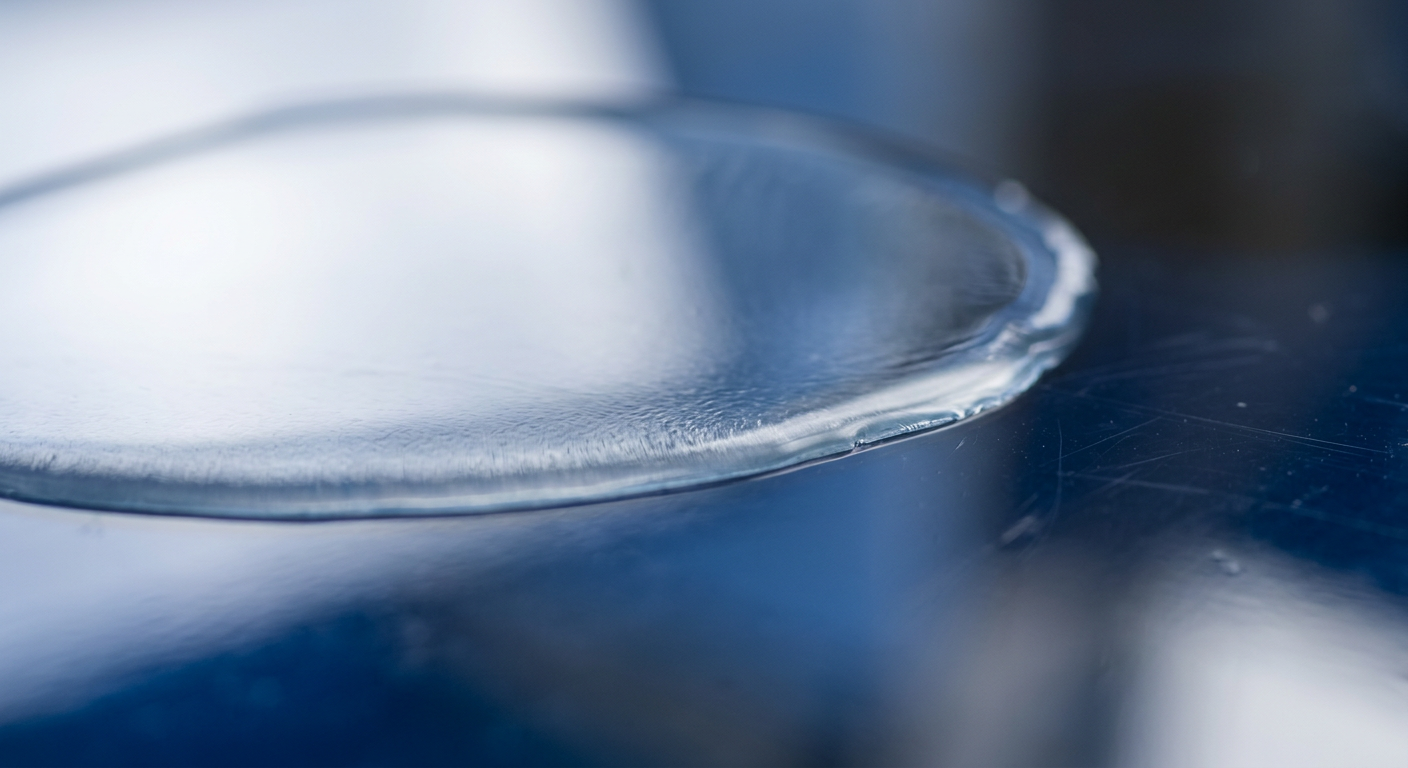
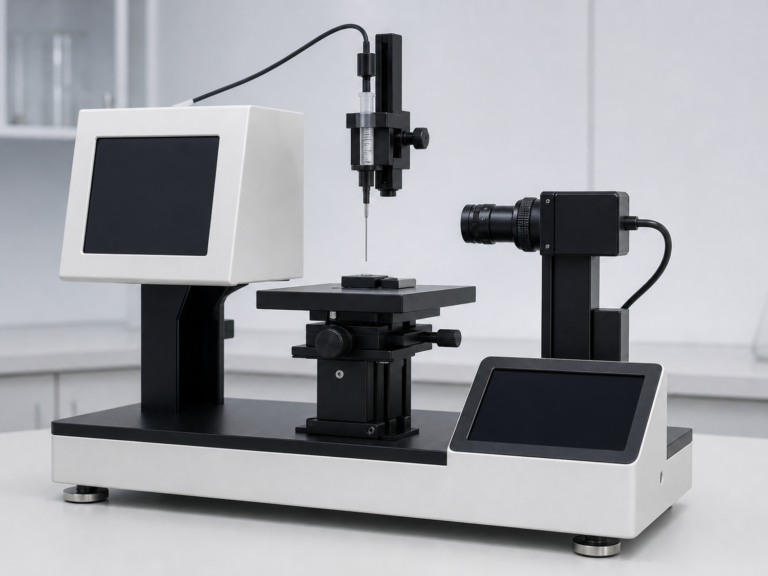
Un goniómetro de ángulo de contacto coloca una gota de tamaño controlado con precisión (típicamente 1–5 µL de agua desionizada) sobre la superficie, luego captura una imagen de perfil lateral con una cámara. El software ajusta una curva matemática al contorno de la gota y calcula el ángulo en la línea de contacto trifásica. Los instrumentos modernos logran repetibilidad de ±0.5° y pueden almacenar cada medición con marca de tiempo — exactamente lo que los auditores y gerentes de calidad quieren ver.
Static contact angle is the simplest: deposit a droplet, measure. It’s fast and sufficient for most production QC scenarios. Dynamic contact angle — where you measure the advancing angle (as the droplet grows) and the receding angle (as it shrinks) — gives you more information about surface heterogeneity and roughness. The difference between advancing and receding angles is called histéresis del ángulo de contacto, y una alta histéresis a menudo señala un tratamiento inconsistente o contaminación.
Si tu proceso de unión involucra un adhesivo líquido que debe fluir sobre la superficie, las mediciones dinámicas son más predictivas del rendimiento en el mundo real. Para una verificación simple de sí/no en una línea de producción, los ángulos estáticos suelen ser suficientes.
No todas las instalaciones necesitan — o pueden justificar — un goniómetro de $20,000. Dos métodos más simples llenan el vacío, cada uno con sus ventajas y desventajas.
Dyne inks (also called test inks or dyne pens) are liquid formulations calibrated to specific surface energy levels (typically 30–72 mN/m in 2 mN/m increments). You swipe the ink across the surface: if it wets and stays spread for 2–3 seconds, the surface energy meets or exceeds that dyne level. If it beads up, the surface energy is lower. It’s fast, cheap, and intuitive — but it’s semi-quantitative at best, and results depend on the operator’s judgment and timing.
The simplest method of all: rinse the surface with deionized water and watch. If the water sheets uniformly without breaking into droplets, the surface is well-activated. If it beads, it isn’t. This is a pure pass/fail test with zero numerical output, but it’s surprisingly useful for rapid screening on a shop floor.
La tabla comparativa anterior resume cómo se comparan estos métodos. Para entornos de producción que necesitan trazabilidad documentada, un goniómetro es el claro ganador. Para comprobaciones rápidas en línea entre mediciones con goniómetro, las tintas de dyne tienen su lugar.
Here’s where most technical articles get vague. Let’s not. These are practical benchmarks based on common industrial substrates after plasma treatment:
Estos son ángulos de contacto con agua usando el método de gota sésil. Si su proveedor de adhesivo o recubrimiento especifica una energía superficial mínima en mN/m (o dinas/cm), puede convertir usando el método de Owens-Wendt o van Oss — pero eso requiere medir con al menos dos líquidos de prueba, no solo agua.
Un ángulo de contacto de 45° en polipropileno es mejor than untreated, but it’s not necessarily good enough for a high-performance adhesive bond. Always benchmark against your specific downstream process requirements, not just against the untreated baseline. If your adhesive manufacturer says you need 38 mN/m surface energy, test to that number — not to “lower than antes.”
This is the single biggest source of misleading contact angle data in production settings. Plasma-treated surfaces don’t stay activated forever. Hydrophobic recovery — where the surface gradually returns toward its untreated state — begins within minutes on some polymers and puedes be signifipuedest within hours.
En polipropileno tratado con plasma atmosférico, los ángulos de contacto pueden aumentar de 10 a 15° dentro de las primeras 24 horas. En PDMS (silicona), la recuperación puede ser aún más rápida. Algunos metales tratados permanecen estables durante días o semanas, especialmente en almacenamiento limpio. La tasa depende del tipo de polímero, las condiciones de almacenamiento y el tipo de gas de plasma utilizado.
Mida el ángulo de contacto lo más cerca posible del tiempo de tratamiento que su proceso permita — idealmente dentro de 5 a 15 minutos para polímeros. Si su flujo de trabajo de producción introduce un retraso entre el tratamiento y la unión, mida en el intervalo de retraso real , no inmediatamente después del tratamiento. De esa manera, sus datos de ángulo de contacto reflejan lo que el adhesivo o recubrimiento realmente encontrará.
For instance, an automotive tier-1 supplier we worked with was measuring contact angles immediately after plasma treatment and getting beautiful 18° readings on their PP bumper fascias. But the parts sat in a warehouse for 48 hours antes primer application. When they finally measured at the 48-hour mark, angles had crept back to 42° — well above their primer’s wetting threshold. Adjusting their plasma parameters and reducing storage time solved the adhesion failures they’d been chasing for months.
Incluso con un goniómetro de alta gama, una mala técnica produce números malos. Aquí están los errores que vemos con más frecuencia:
Use fresh ASTM Type I deionized water (18.2 MΩ·cm resistivity). Tap water, old DI water, or water that’s been sitting in an open container will give you artificially low contact angles because dissolved contaminants lower the liquid’s surface tension. Replace your water supply daily.
Una gota de 1 µL y una de 5 µL en la misma superficie pueden dar diferentes ángulos de contacto debido a los efectos de la gravedad. Elija un volumen (2–3 µL es estándar para la mayoría de los sustratos) y manténgalo en todas las mediciones.
Las huellas dactilares depositan aceites con energías superficiales de alrededor de 25–30 mN/m. Un toque accidental puede hacer que una superficie perfectamente tratada parezca sin tratar. Siempre manipule las muestras por los bordes o use guantes de nitrilo limpios.
The Wenzel equation tells us that roughness amplifies the intrinsic wetting behavior: hydrophilic surfaces appear more hydrophilic, and hydrophobic surfaces appear more hydrophobic. If your plasma treatment also etches the surface (which many do), your contact angle includes both chemical and roughness contributions. This isn’t necessarily a problem — both contribute to real-world adhesion — but be aware that you’re measuring an aparente , no uno intrínseco.
One measurement per sample is not a measurement — it’s a guess. Take at least 3–5 readings at different locations on each sample to capture spatial uniformity. Report the mean and standard deviation. A mean of 22° with σ = 2° is excellent. A mean of 22° with σ = 15° means your treatment is wildly uneven.
Knowing how to measure is one thing. Integrating measurement into a production workflow is another. Here’s a framework that works across industries:
Mida sustratos sin tratar de cada lote de material. Registre la media y la desviación estándar. Esta es su referencia "antes" y detecta la variación del material entrante — algunos lotes de polímeros contienen más agentes deslizantes o desmoldantes que otros, lo que afecta directamente la tratabilidad.
Trabaje hacia atrás desde su proceso posterior. Si su recubrimiento conformal de curado UV requiere una energía superficial de ≥42 mN/m, determine el umbral de ángulo de contacto correspondiente. Incorpore un margen de seguridad — si el umbral es de 35°, establezca su criterio de aprobación en ≤30°.
Como mínimo, mida al inicio de cada turno, después de cualquier interrupción del proceso (cambio de botella de gas, reemplazo de boquilla, ajuste de configuración de potencia) y a intervalos regulares durante la producción. Para piezas de alto valor o críticas para la seguridad, considere la medición en línea al 100% utilizando sistemas ópticos automatizados.
Registre cada medición con marca de tiempo, ID del operador, lote de material y parámetros de plasma. Monitoree las tendencias de los datos a lo largo del tiempo. Una deriva gradual hacia arriba en los ángulos de contacto — incluso si aún está dentro de las especificaciones — señala desgaste de electrodos, contaminación de gas u otra degradación antes de que se convierta en un problema de rechazo.
Nuestra descripción general de capacidades detalla los sistemas de plasma y parámetros de proceso que optimizamos para una activación superficial consistente y medible en volúmenes de producción.
Water contact angle tells you about the total surface energy, but it doesn’t tell you the full story. Surface energy has two components: a dispersivo (no polar) y un componente polar . El tratamiento con plasma aumenta principalmente el componente polar al injertar grupos funcionales que contienen oxígeno y nitrógeno en la superficie.
If your adhesive is non-polar (like a cyanoacrylate), the dispersivo component matters more. If it’s polar (like an epoxy), the polar component dominates. Using the Owens-Wendt-Rabel-Kaelble (OWRK) method, you measure contact angles with at least two liquids — typically water and diiodomethane — and calculate both components separately.
For most production environments, water-only measurement is sufficient. But if you’re troubleshooting adhesion failures where the contact angle looks fine but bonds still fail, a two-liquid analysis often reveals a polar/dispersivo mismatch that water alone puedes’t detect.
Para soporte técnico sobre la selección del enfoque de medición adecuado para su aplicación específica, nuestro equipo de servicios de tratamiento de plasma puede ayudarle a diseñar un protocolo de verificación adaptado a sus materiales y adhesivos.
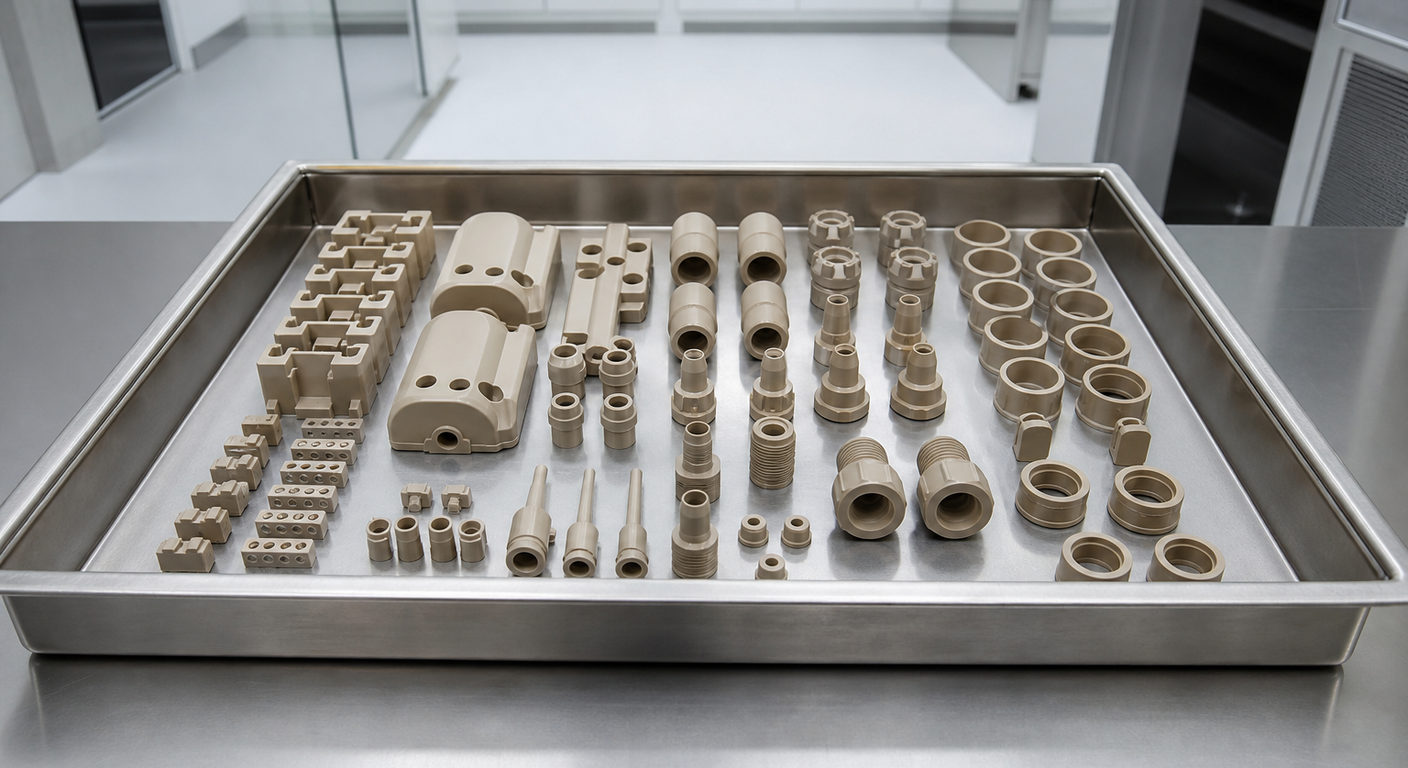
Un fabripuedeste de dispositivos médicos que producía carcasas de PEEK (poliéter éter cetona) para electrónica implantable experimentaba una tasa de rechazo del 12% debido a fallos de adhesión en el ensamblaje final. Usaban tratamiento con plasma atmosférico pero no tenían verificación sistemática: los operadores a veces usaban bolígrafos de dyne, pero los resultados eran inconsistentes y no documentados.
Después de implementar una estación de goniómetro de ángulo de contacto inmediatamente después del sistema de plasma, establecieron que el PEEK sin tratar medía 78–85° y su adhesivo epoxi requería ≤25° para una unión fiable. Las mediciones iniciales revelaron que el 15% de las piezas tratadas salían de la cinta de plasma a 30–40° — técnicamente "tratadas" pero fuera de la ventana de unión.
La distancia entre la boquilla de plasma y la superficie variaba ±3 mm debido a la tolerancia del utillaje, y las piezas en los bordes de la cinta recibían menos exposición. Ajustar las tolerancias del utillaje y añadir una segunda pasada para las piezas en los bordes redujo todas las mediciones por debajo de 22°. Su tasa de rechazo bajó del 12% al 1,5% en un mes.
The goniometer paid for itself in avoided scrap within six weeks. That’s not a hypothetical ROI calculation — it’s what happens when you stop guessing and start measuring.
Contact angle measurement isn’t just a QC checkbox — it’s the feedback loop that makes your entire plasma treatment process controllable and improvable. Without it, you’re running blind. With it, you puedes optimize gas mixtures, adjust power levels, fine-tune treatment distances, and validate new materials with confidence rather than trial-and-error.
Empieza de forma sencilla si el presupuesto es ajustado: tintas de dyne para el cribado diario, con verificación periódica con goniómetro. A medida que tu proceso madure, avanza hacia un control de calidad completo basado en goniómetro con registros digitales. La inversión se adapta a tus requisitos de calidad.
If you’re evaluating plasma treatment systems or need help establishing measurement protocols for your specific substrates, contacta con nuestro equipo de ingeniería. Ayudamos a los clientes no solo a seleccionar e instalar sistemas de plasma, sino a construir la infraestructura de verificación que garantiza que esos sistemas ofrezcan resultados medibles y repetibles — lote tras lote. También puedes explorar nuestras soluciones específicas para aplicaciones para ver cómo la verificación del ángulo de contacto se integra en flujos de trabajo de producción reales en distintas industrias.


Inglés
Español
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate
