
The process gas you feed into a plasma system isn’t a minor setting — it fundamentally rewrites what happens at your surface. Air and oxygen oxidize and clean, nitrogen grafts nitrogen-containing groups that adhesives love, and argon strips contamination by pure mechanical sputtering with no chemistry added. Pick the wrong gas and you’ll spend months chasing adhesion failures that no power setting can fix.
Most engineers obsess over wattage y line speed, then treat the process gas as an afterthought. That’s backwards. Power controls cuánto plasma generas. El gas controla qué tipo de química ocurre cuyo ese plasma golpea tu pieza.
Here’s the principle: plasma species are only as reactive as the parent molecule allows. Oxygen plasma can’t graft nitrogen onto your polymer — there’s no nitrogen in the feed. Argon plasma can’t oxidize anything — there’s no oxygen to donate. If your downstream process needs carboxyl groups for a waterborne coating, nitrogen plasma will politely fail no matter cuánto power you throw at it.
Primero elige el gas correcto. Luego optimiza potencia, tiempo de permanencia y distancia. Nuestra biblioteca de tecnología y conocimiento profundiza en la física subyacente, pero la decisión de selección de gas es la que limita todos los parámetros posteriores.
El aire es 78% nitrógeno, 21% oxígeno y una cantidad variable de vapor de agua. Esa última parte es por lo que el plasma de aire es la opción más subestimada y más impredecible del taller.
When it works, it works beautifully. Atmospheric air plasma on polypropylene will lift surface energy from a stubborn 30 mN/m to 48–52 mN/m in a single pass at 200 mm/s. Cheap, fast, no gas bottles. That’s why 80% of inline atmospheric systems we deploy run on compressed air.
Summer air in Guangzhou at 85% RH produces a measurably different plasma than winter air at 35% RH. Water vapor increases –OH density but reduces the total ion flux. We’ve seen customers blame their plasma system for “drifting” when the real culprit was seasonal humidity swinging their surface energy by 6–8 mN/m.
If you’re running air plasma on a critical adhesion process, put a compressed-air dryer upstream. Dew point below –20 °C is a good target.
El O₂ puro es el campeón de peso pesado de la activación superficial. Donde el aire te da 48 mN/m en PP, el plasma de oxígeno te da 65–72 mN/m — esencialmente completamente humectable.
El mecanismo es brutal y específico: el oxígeno atómico y los iones O⁺ atacan los enlaces C–H, los rompen e insertan grupos funcionales que contienen oxígeno — hidroxilo (–OH), carbonilo (C=O) y carboxilo (–COOH). Obtienes una alta densidad de grupos polares, que es exactamente lo que las pinturas al agua, los hidrogeles y la mayoría de los recubrimientos quieren agarrar.
El oxígeno es agresivo. En polímeros blandos como LDPE o silicona, la exposición prolongada causa escisión de cadena y produce una capa límite débil de material oxidado de bajo peso molecular (LMWOM). Tu ángulo de contacto se ve fantástico, pero el adhesivo falla cohesivamente dentro de esa capa superficial suelta. Este es el modo más común de quejas de “el plasma empeoró mi adhesión”. La dosis importa — más no es mejor.
If you’re bonding with epoxy, polyurethane, or cyanoacrylate adhesives, nitrogen plasma often out-performs oxygen — even though oxygen gives higher surface energy numbers on paper. Why? Because adhesion isn’t just about wetting. It’s about chemical compatibility between the surface functional groups and the adhesive.
Nitrogen plasma grafts amine (–NH₂), imine (–C=N), and nitrile (–CN) groups onto the polymer. Amines react directly with epoxy ring-opening chemistry and isocyanate groups in PU. You’re creating a covalent bond at the interface, not just a polar interaction.
A Tier-2 automotive supplier we worked with was bonding glass-filled nylon brackets to a 2K polyurethane structural adhesive. Oxygen plasma gave them 68 mN/m surface energy and a 40% cohesive failure rate — adhesive was failing at the interface. Switching to nitrogen plasma dropped surface energy to 54 mN/m (lower!) but pushed cohesive failure to 98%. The amine groups formed covalent bonds with the isocyanate component. Lower surface energy, better adhesion. Counterintuitive, but that’s the chemistry.
El nitrógeno también es el gas preferido para aplicaciones médicas y de biocompatibilidad donde los productos de oxidación residuales pueden provocar alertas de citotoxicidad.
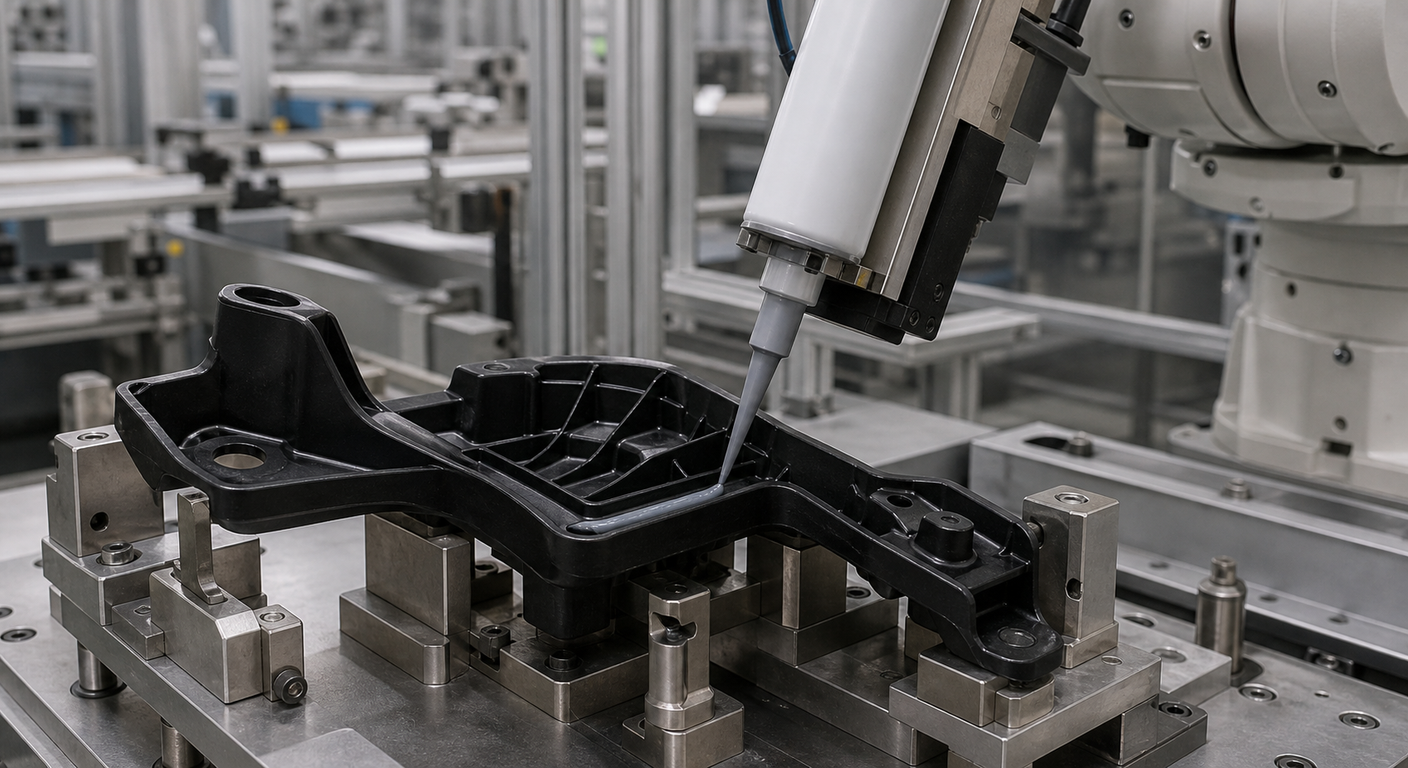
Argon is the odd one out. It’s a noble gas — chemically inert by definition. So what’s it doing in a surface treatment guide?
Argon plasma does its work through pure physical sputtering. Ar⁺ ions accelerate toward the surface and kinetically knock off contamination, oxide layers, and weakly bound material. No functional groups get added. Nothing new gets chemically attached. You’re just… cleaning, at the atomic scale.
Argon is expensive — often 10–20× the cost of nitrogen per cubic meter. Nobody runs argon plasma in high-volume inline production unless they have to. It’s a specialty tool, not a workhorse.
Single-gas recipes are simple but limiting. Mixtures unlock tuning that pure gases can’t reach.
El argón proporciona limpieza por pulverización y transferencia de energía; el oxígeno proporciona química. Obtienes una oxidación más limpia y uniforme que con O₂ puro, particularmente en piezas entrantes contaminadas. Común en aplicaciones de semiconductores y ópticas.
El hidrógeno elimina los radicales de oxígeno, produciendo un entorno más reductor que injerta preferentemente grupos amina sobre iminas o nitrilos. Se usa cuyo necesitas máxima densidad de –NH₂ para inmovilización de biomoléculas o químicas adhesivas específicas.
Now you’re in fluorination territory — creating hydrophobic, low-surface-energy coatings. Opposite goal from most adhesion work. Used for anti-stick release layers and hydrophobic treatments on textiles.
Las proporciones de mezcla son donde ocurre la verdadera ingeniería de procesos. Nuestros documentos técnicos y hojas de datos documentan recetas específicas para combinaciones comunes de sustrato/aplicación: comienza ahí antes de reinventar la rueda.
Stop agonizing. Here’s the decision tree we walk customers through:
Los polímeros blyos (LDPE, silicona, elastómeros) son vulnerables al sobre-grabado con oxígeno. Comienza con aire o tiempos de exposición más cortos antes de saltar a O₂ puro. Los polímeros duros (PEEK, PC, compuestos rellenos de vidrio) toleran el tratamiento agresivo con oxígeno.
¿Sistema atmosférico en línea funcionando 24/7? El aire casi siempre es la respuesta: sin logística de gases, bajo costo. ¿Sistema de baja presión por lotes para piezas especiales? Ahora tiene la libertad de usar gases caros y mezclas precisas.
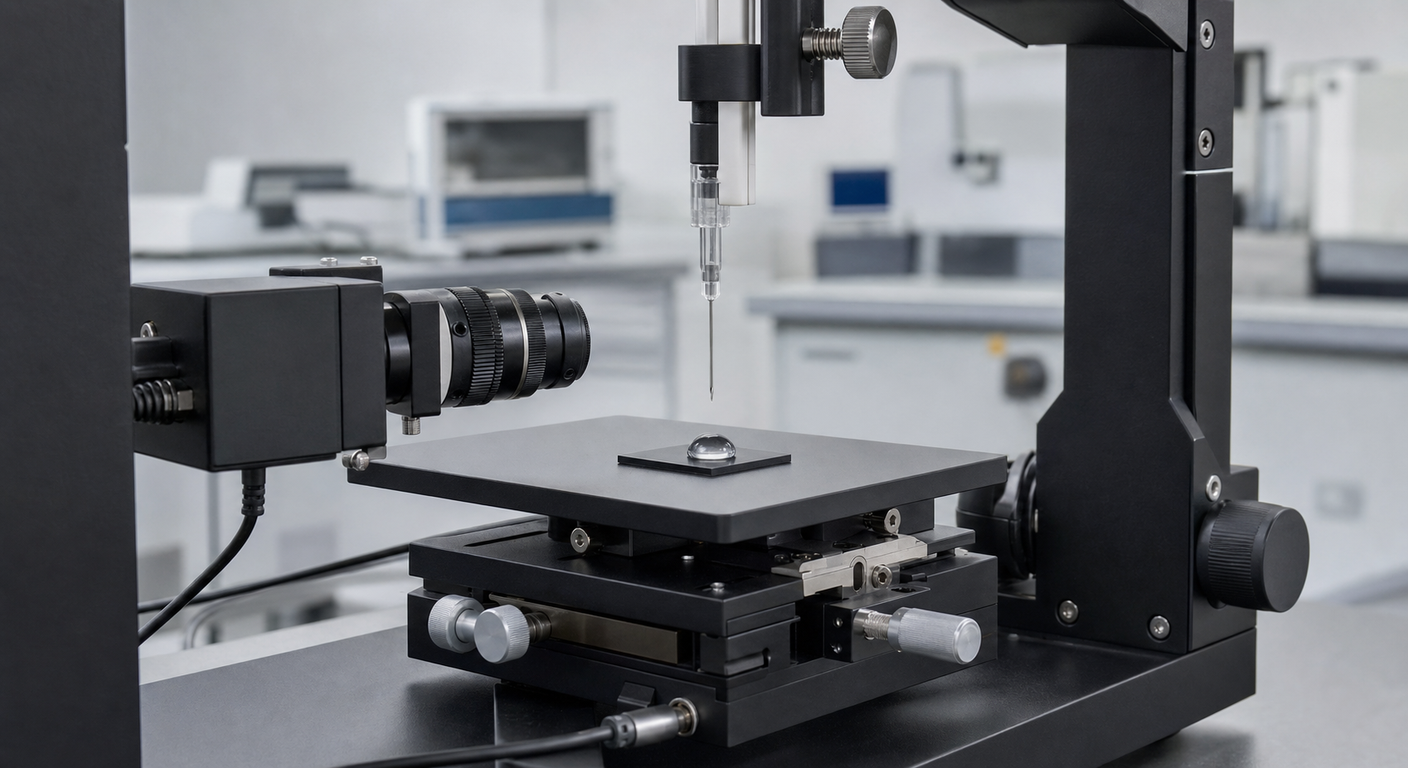
Never assume. Contact angle or dyne ink testing before and after will tell you in 30 seconds whether your gas choice is working. If the water contact angle doesn’t drop by at least 20° after treatment, your recipe is wrong.
Tras implementar cientos de sistemas de plasma, los mismos errores de gas se repiten:
La mayoría de estos fallos son visibles en un DOE adecuado de 8 a 12 muestras variando gas, potencia y tiempo de exposición. Medio día en el laboratorio ahorra meses de dolores de cabeza en producción.
Gas selection isn’t mystical — it’s just chemistry matching. Oxygen and air add oxygen groups (great for wetting and most coatings). Nitrogen adds amine groups (great for structural adhesives). Argon adds nothing chemically but cleans mechanically (great as a pre-step or for oxidation-sensitive substrates). Mixtures let you tune between those extremes.
The biggest mistake isn’t picking the “wrong” gas — it’s picking one without thinking about what your downstream process actually needs. Surface energy numbers are a proxy, not a goal. Adhesion, coverage, and long-term reliability are the goal.
If you’re sizing a plasma system and aren’t sure which gas profile fits your product, the fastest path is a quick sample evaluation. Send us a few parts, tell us what they’re bonding or coating to, and we’ll run a matrix across gases and parameters. Póngase en contacto o explore nuestros sistemas de tratamiento por plasma para ver qué configuraciones admiten operación con múltiples gases de fábrica.


Inglés
Español
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate
