
If you need a fast go/no-go check on the production line, dyne inks are fine. If you need defensible, quantitative data for process validation, use contact angle goniometry. And if you’re chasing a mysterious adhesion failure down to the molecular level, nothing beats XPS. The honest answer is that these three methods aren’t competitors — they’re different tools for different questions, and the biggest mistake engineers make is trying to use one when they actually need another.
Before we get into the weeds, let’s define qué each method actually does — because the terminology gets sloppy fast.
Tintas dyne (also called surface tension test fluids or Accudyne pens) are calibrated liquid mixtures that wet or dewet a surface based on its surface energy. You swipe the ink across the substrate and watch whether it beads up (low energy) or spreads into a continuous film (high energy). It’s essentially a crude titration.
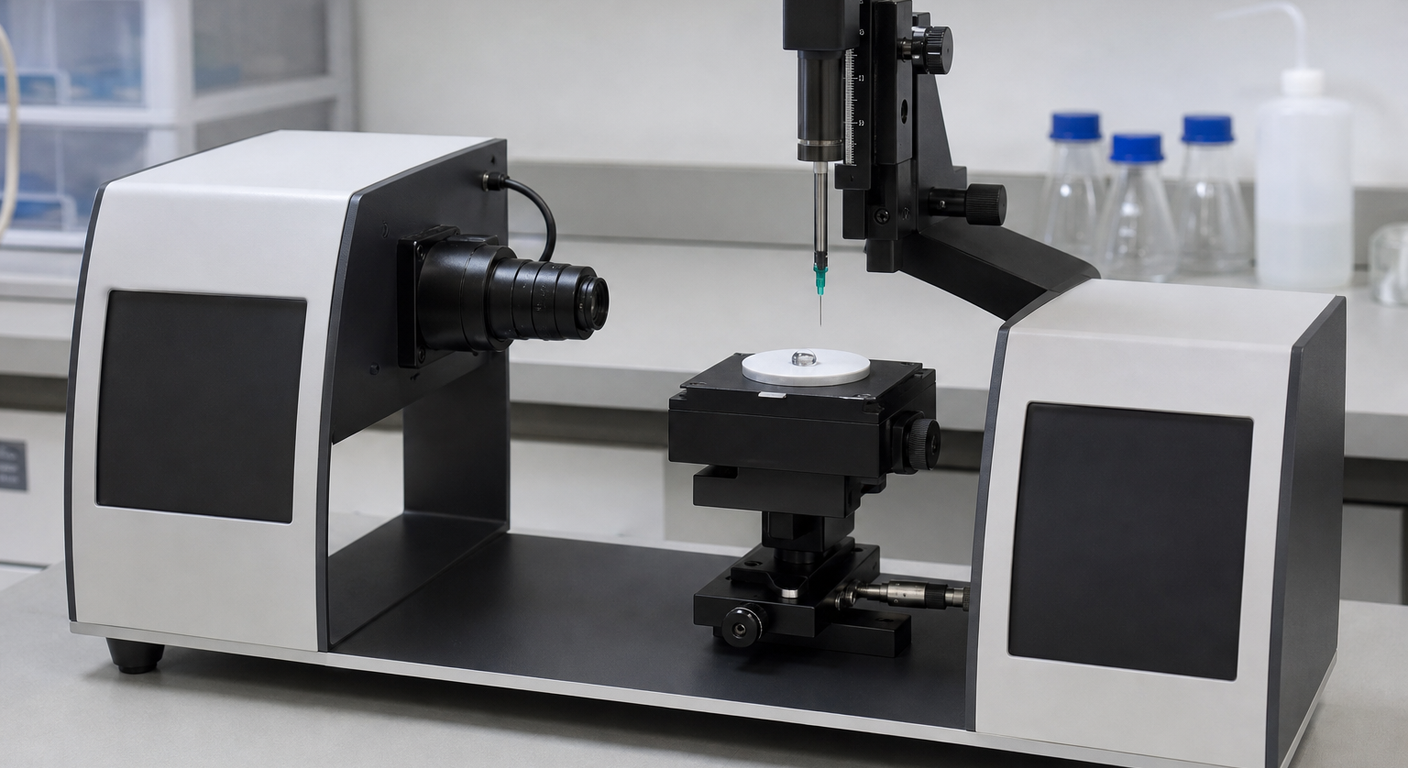
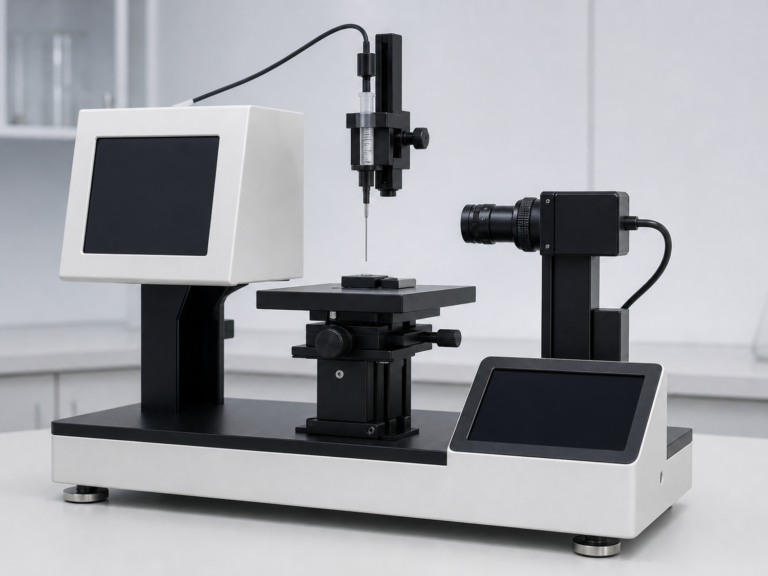
Medición del ángulo de contacto utiliza un goniómetro o analizador de forma de gota para colocar una gota de tamaño preciso (generalmente agua desionizada, a veces diyodometano o etilenglicol) sobre la superficie, y luego fotografía el perfil de la gota. El ángulo entre el líquido y el sólido te indica la mojabilidad, y con dos o más líquidos de prueba puedes calcular la energía libre superficial usando el modelo de Owens-Wendt o Wu.
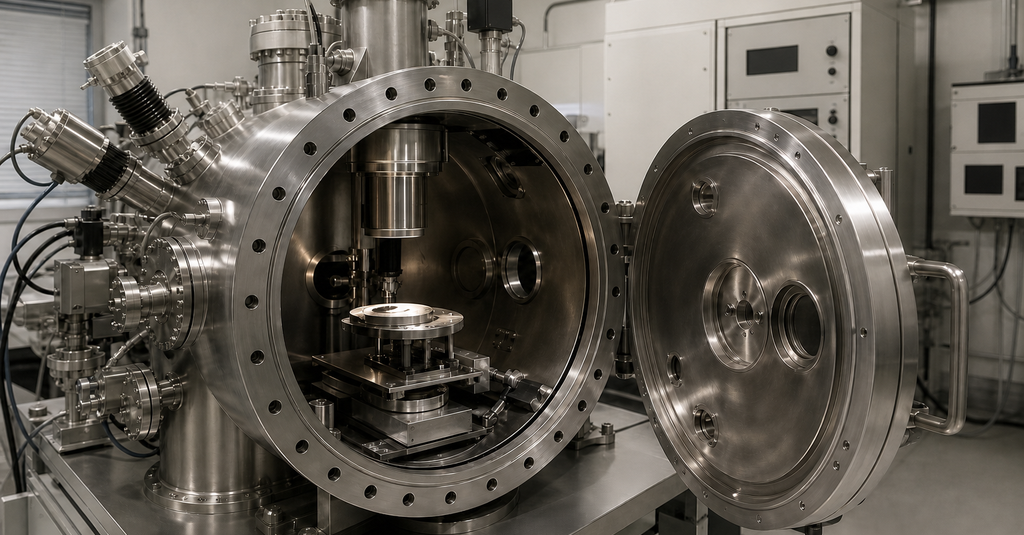
XPS (Espectroscopía de Fotoelectrones de Rayos X), a veces llamado ESCA, bombardea la superficie con rayos X en ultra alto vacío y mide la energía cinética de los electrones expulsados. Te dice exactamente qué elementos están presentes en los 5–10 nanómetros superiores, en qué concentración, y — crucialmente — en qué estado químico (C-C vs. C-O vs. C=O, por ejemplo).
One measures how a liquid behaves on the surface. One quantifies that behavior. One tells you why it’s behaving that way. See the difference?
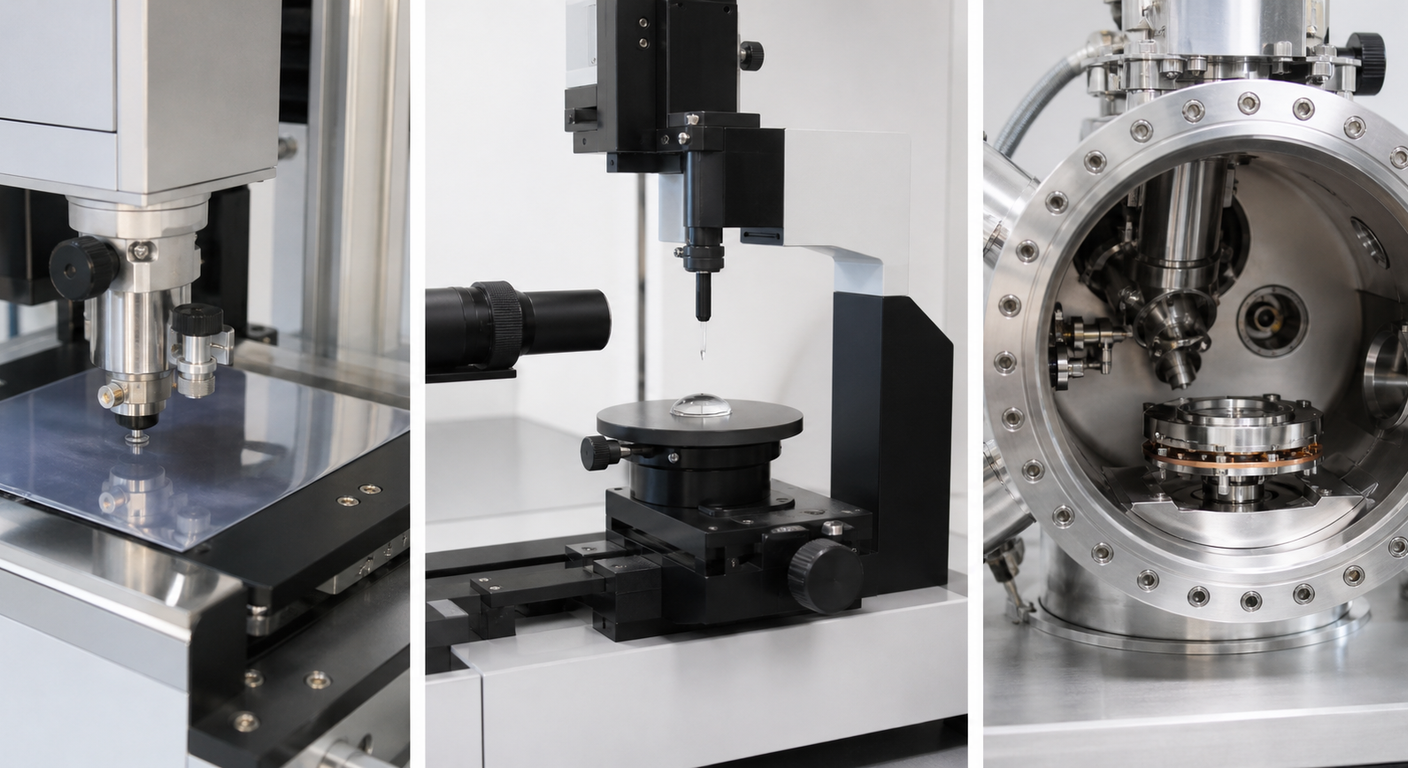
Las tintas dyne se han ganado su lugar en casi todas las líneas de envasado tratadas con plasma por una razón: la velocidad. Un operador puede verificar una banda de película de PP tratada con corona o plasma en menos de diez segundos. A aproximadamente $0.20 por prueba, puedes revisar cada rollo sin preocuparte por el costo.
But here’s qué the data sheets don’t emphasize: dyne inks are indirectas, interpretativas y contaminantes. The test relies on an operator’s visual judgment of whether a liquid film holds continuous for 2 seconds — and that judgment drifts between shifts, lighting conditions y humidity. Studies have shown operator-to-operator variation of ±4 mN/m on the same sample, which is larger than the dyne level increments themselves.
They also expire. Dyne fluids oxidize once opened, and a bottle older than 6 months can read 4–6 mN/m low. If your QC team is pulling from a bottle with no date on it, you don’t have a measurement — you have a ritual.
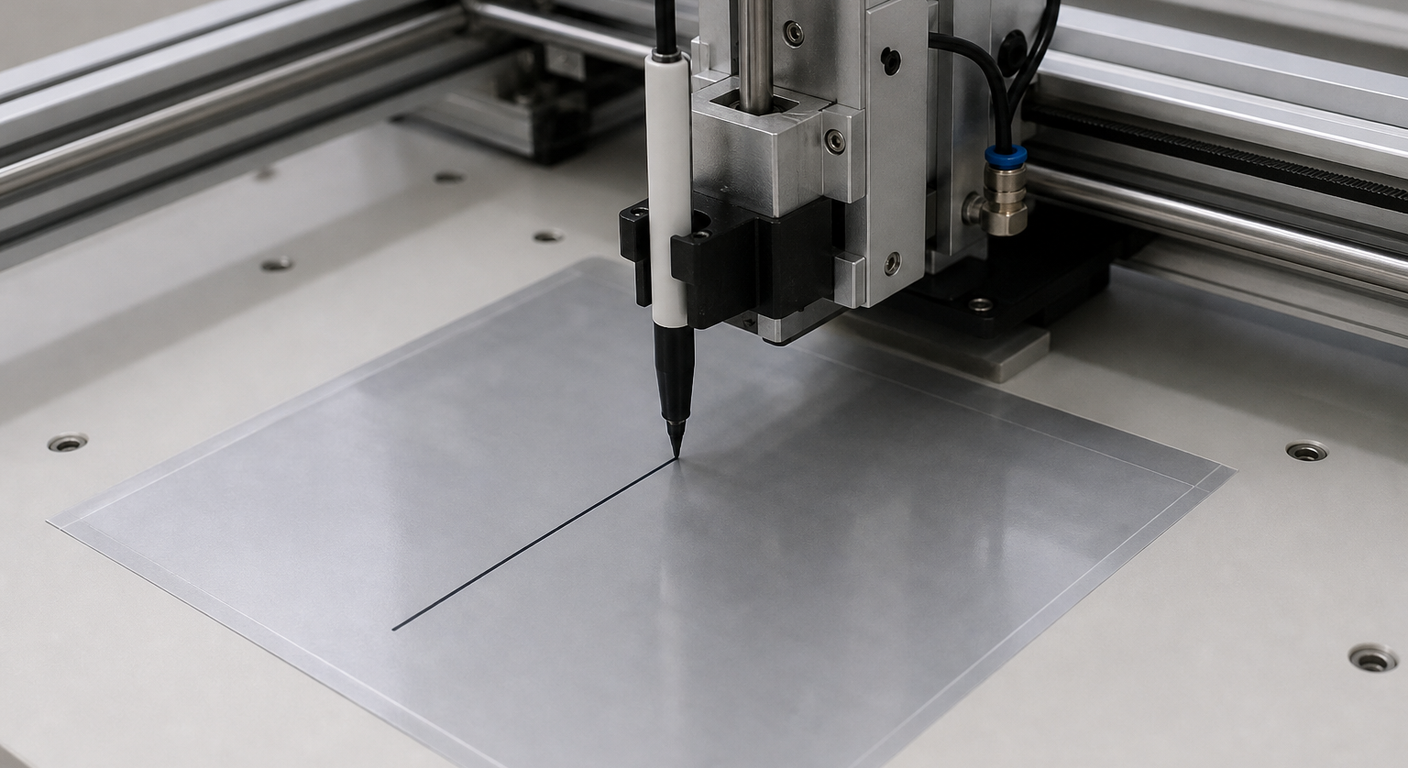
Si las tintas dyne son una báscula de baño, la medición del ángulo de contacto es una balanza de laboratorio calibrada. Obtienes un número, no un juicio. Un goniómetro de gota sésil con ajuste automático de forma de gota puede resolver ángulos de contacto a ±0.5°, lo que se traduce en aproximadamente ±0.5 mN/m en energía superficial calculada — unas cuatro veces más preciso que un kit de dyne.
El método también te da algo que las tintas dyne físicamente no pueden: componentes polares y dispersivas of surface energy. Plasma treatment often doesn’t change total surface energy dramatically — it shifts the ratio of polar to dispersive contributions by introducing oxygen-containing functional groups. A film might go from 38 mN/m (mostly dispersive) to 52 mN/m with 18 mN/m polar component after plasma. Tintas dyne see only the total. Contact angle sees the shift that actually drives adhesion.
Un ejemplo real: un fabricante de electrónica flexible con el que trabajamos enviaba películas de encapsulación OLED que pasaban consistentemente la tinta de 46 dyne, pero las tasas de delaminación subieron al 3.2%. El análisis de ángulo de contacto con agua y diyodometano reveló que el componente polar había caído silenciosamente de 14 mN/m a 6 mN/m a medida que su electrodo de plasma envejecía. Las tintas de dyne no lo detectaron en absoluto. Un goniómetro lo detectó en un turno.
Para cualquiera que gestione el desarrollo de procesos de plasma, el ángulo de contacto es innegociable. Nuestros recursos de tecnología y conocimiento cubren el cálculo de Owens-Wendt en más profundidad, y nuestro laboratorio de capacidades utiliza goniómetría de doble líquido para cada validación de proceso que enviamos.
Ni las tintas de dyne ni el ángulo de contacto pueden decirte qué hay en una superficie. Miden consecuencias, no causas. El XPS mide la causa directamente.
Here’s qué makes XPS uniquely powerful for plasma work: after a proper oxygen plasma treatment on polyethylene, you should see the C1s peak deconvolute into components at 285.0 eV (C-C), 286.5 eV (C-O), 288.0 eV (C=O), and 289.0 eV (O-C=O). The ratio of these peaks tells you exactly which functional groups the plasma grafted onto the surface — and at qué density. Typical post-plasma O/C atomic ratios climb from ~0.02 on untreated PE to 0.20–0.35 depending on gas chemistry and dose.
El XPS es también el único método que puede diagnosticar la recuperación hidrofóbica a nivel molecular. Cuyo una superficie tratada con plasma pierde activación durante días o semanas, el XPS muestra grupos polares reorientándose hacia el interior mientras cadenas alifáticas de bajo peso molecular migran hacia afuera. Ves el cambio químico incluso cuyo el ángulo de contacto apenas se mueve.
The downside is brutal: $200–$800 per sample, 30–90 minutos of instrument time, requires ultra-high vacuum, destroys the sample region analyzed, and interpretation genuinely requires a specialist. You don’t use XPS to qualify a production batch. You use it when something has gone wrong and you need to know why — or when you’re developing a new process and need to prove qué the plasma is actually doing.
Here’s how the three methods stack up across the criteria that matter for day-to-day decisions:
| Criterio | Tinta Dyne | Ángulo de Contacto | XPS |
|---|---|---|---|
| Qué mide | Tensión superficial (aprox.) | Mojabilidad y energía superficial | Composición elemental y química |
| Precisión | ±2–4 mN/m | ±1–2° (≈±0.5 mN/m) | ±0.1 % atómico |
| Costo por prueba | $0.05–$0.50 | $5–$20 | $200–$800 |
| Tiempo por muestra | 10 segundos | 2–5 minutos | 30–90 minutos |
| Mejor para | Control de calidad en línea | Desarrollo de procesos | Análisis de causa raíz |
| ¿Destructivo? | Sí (contamina) | Mínimamente | Sí (vacío + rayos X) |
| Habilidad del operador | Baja | Media | Alta (nivel doctorado) |
| ¿Revela química? | ✗ | ✗ (indirectaso) | ✓ |
Notice the pattern: as you move right, you gain information depth and lose speed and affordability. There is no universally “best” method — only the best match for the question you’re trying to answer.
Los programas de control de calidad más inteligentes usan los tres de manera escalonada. Piénsalo como un triaje médico: primero barato y rápido, segundo preciso, tercero diagnóstico.
Dyne ink spot checks. The goal isn’t accurate measurement — it’s detecting that the treater is still doing something. A trending drop from 48 to 42 dyne is a warning sign worth investigating even if the spec says ≥40.
Medición del ángulo de contacto, ideally with two test liquids for surface energy component analysis. Run this monthly on a reference sample, and whenever you change plasma gas, power, or throughput. This is also qué your customers’ quality auditors want to see when they ask for process capability data.
XPS, and only when something is genuinely wrong. An adhesion failure, a customer complaint, a new material that isn’t behaving, or a validation study for a regulated product (medical devices, aerospace, automotive safety components). Outsource it unless you’re running high enough volume to justify a ~$500K instrument.
A tier-1 automotive supplier we supported uses exactly this hierarchy: dyne checks every 500 parts, contact angle every shift on a witness coupon y XPS once per quarter plus any customer complaint. Their adhesion failure rate dropped from 1.8% to under 0.2% over 18 months — not because they bought better plasma, but because they knew qué each test could and couldn’t tell them.
Incluso el método correcto da datos malos si lo usa mal. Los sospechosos habituales:
If you’re seeing plasma performance that doesn’t match your test data, the problem is often measurement protocol, not the plasma. Our FAQ y documentos técnicos cubren estos escollos con más detalle.
Trust all of them — for qué they’re designed to measure. Distrust any single one used in isolation for a question outside its strengths.
If I had to pick one as the “most trustworthy” method for verificación del tratamiento con plasma, it’s contact angle. It’s quantitative, reasonably priced, fast enough for routine use y directly measures the property that determines adhesion. Tintas dyne are a screening tool, not a measurement. XPS is a diagnostic microscope, not a QC method.
But the real win comes from using them together: dyne for breadth, contact angle for depth, XPS when you need to see the chemistry. That’s how world-class plasma process control actually works — not by finding a magic single test, but by matching the tool to the question.
If you’re designing a surface energy QC protocol for a new plasma-treated product, or trying to figure out why your adhesion data doesn’t match your dyne readings, our applications team has run these comparisons across polymers, metals, composites, and glass. Reach out through our página de contacto o explore la biblioteca de aplicaciones para ver cómo otros fabricantes han estructurado sus jerarquías de prueba. Hacer la medición correcta es el primer paso para hacer el proceso correcto.


Inglés
Español
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate
