El acrílico (PMMA) se utiliza ampliamente en impresión UV, serigrafía, recubrimiento al vacío, piezas ópticas, pantallas y ensamblajes adhesivos. Sin embargo, muchos transformadores se enfrentan al mismo problema frustrante: la tinta parece correcta al principio, pero se despega en zonas de color plano o degradados oscuros, especialmente tras la manipulación o la exposición ambiental. Limpiar con alcohol, aplicar imprimación o cambiar la tinta suele tratar el síntoma sin eliminar la causa real.
Este caso práctico explica cómo el tratamiento de plasma en vacío prepara las láminas acrílicas para impresión, recubrimiento, laminación de film y adhesión. El proceso combina limpieza molecular en seco con activación superficial poco profunda, lo que ayuda a los fabricantes a mejorar la humectación y la adhesión sin disolventes, sin residuos líquidos y sin daños por alta temperatura.
El PMMA suele tener una tensión superficial de aproximadamente 34–38 mN/m. Las tintas UV, los adhesivos ópticos y los materiales de recubrimiento normalmente necesitan una superficie de mayor energía para humedecer de forma uniforme; en la producción práctica a menudo se busca al menos 38–42 mN/m para una humectación fiable, mientras que una unión química más fuerte puede requerir más de 50 mN/m. Esta diferencia es una de las razones por las que la tinta puede retraerse en los bordes, formar puntos débiles o despegarse tras el curado.
Los agentes desmoldeantes de la inyección o la extrusión, los residuos que quedan tras retirar el film protector, la cera de pulido, el polvo de mecanizado y las partículas atraídas por la estática pueden tener solo de nanómetros a micrómetros de espesor. Son difíciles de ver, pero pueden situarse directamente entre el acrílico y la tinta, el adhesivo o el recubrimiento. Limpiar la superficie puede eliminar la suciedad visible y, aun así, dejar atrás una fina película orgánica.
El alcohol, la acetona y los limpiadores agresivos pueden penetrar en los bordes cortados, los taladros o las zonas curvadas del acrílico. En láminas coladas con mayor tensión interna, la limpieza repetida puede favorecer el craquelado y el blanqueamiento. Un proceso que resuelve la contaminación pero genera daños relacionados con disolventes no es una solución de producción estable.
El PMMA tiene una temperatura de transición vítrea de aproximadamente 105 °C y una temperatura de deflexión térmica justo por encima de 90 °C. El calentamiento local puede causar alabeo o amarilleamiento, especialmente en láminas finas y paneles grandes. Por ello, el tratamiento con llama y el horneado a alta temperatura ofrecen una flexibilidad de proceso limitada para piezas acrílicas de precisión.
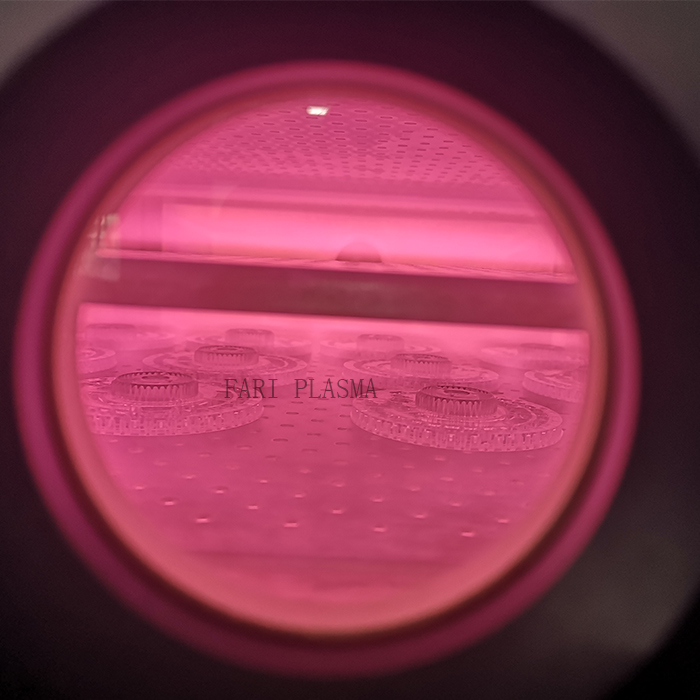
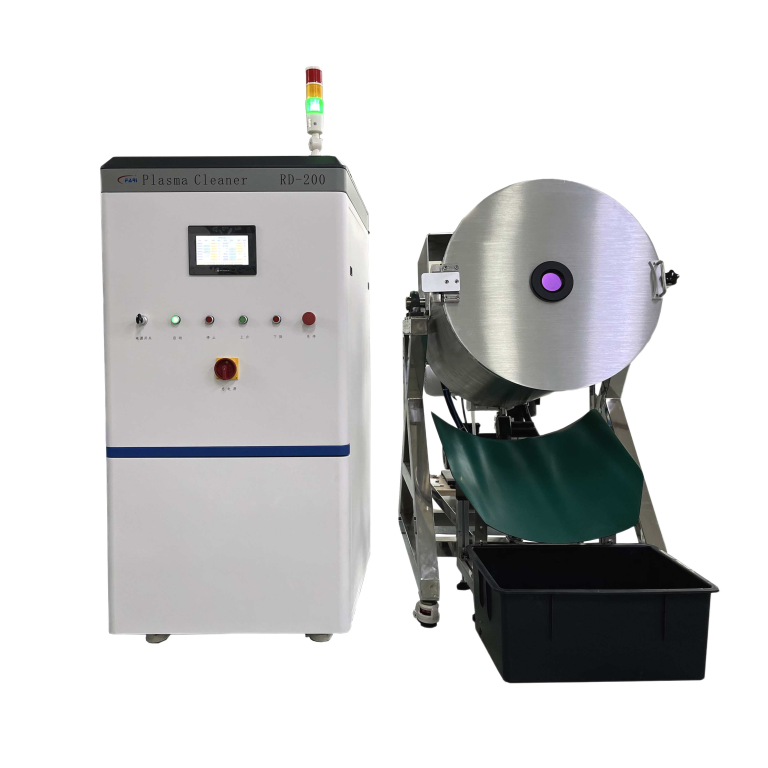
La cámara se evacua hasta la presión de trabajo seleccionada y se llena con un gas de proceso. Un campo eléctrico de RF ioniza el gas, creando una mezcla de electrones, iones, radicales, especies metaestables y fotones. Aunque el plasma contiene especies energéticas, es un proceso de plasma frío con una temperatura macroscópica controlada, lo que lo hace adecuado para el acrílico sensible a la temperatura.
Las especies energéticas descomponen los contaminantes orgánicos. Los radicales de oxígeno pueden oxidar los residuos de hidrocarburos en productos volátiles como dióxido de carbono y agua, que se eliminan mediante el sistema de vacío. Los iones de argón añaden bombardeo físico para el polvo inorgánico y los residuos de sales. Dado que el recorrido libre medio es mayor a baja presión, el plasma puede alcanzar ranuras, paredes de taladros y texturas grabadas que son difíciles de limpiar con un paño o con una llama de línea de visión directa.
Una vez eliminada la contaminación, la superficie acrílica fresca puede funcionalizarse con grupos polares como –OH, C=O y –COOH. En el caso documentado, la energía superficial aumentó de aproximadamente 34 mN/m a 54–72 mN/m, mientras que el ángulo de contacto con el agua disminuyó de aproximadamente 75° a menos de 20°. La tinta, el adhesivo y los materiales de recubrimiento pueden entonces extenderse de forma más uniforme y formar interacciones interfaciales más fuertes.
El plasma en vacío modifica solo una capa superficial poco profunda, normalmente de unos pocos nanómetros a varias decenas de nanómetros. El acrílico en masa permanece inalterado, por lo que la transmisión óptica, la turbidez, el color y las propiedades mecánicas pueden conservarse cuando la receta se controla adecuadamente. El tratamiento es en seco y sin contacto, lo que evita la penetración de líquidos y la presión mecánica asociadas a la limpieza con disolventes.
En trabajos sensibles a la temperatura, la temperatura de la cámara puede controlarse por debajo de 60 °C en el proceso descrito. Esto mantiene la pieza muy lejos del rango de deflexión térmica del material. Como en cualquier proceso de superficie, la potencia, el tiempo, la química del gas, el espaciado entre piezas y el diseño del utillaje deben validarse con el grado real de la lámina y su geometría.
Los fabricantes que comparan opciones de proceso también pueden consultar nuestras guías sobre tratamiento superficial por plasma, activación, limpieza y grabado por plasmay líneas de producción de plasma atmosférico frente a baja presión.
No, siempre que la receta se ajuste al material y se evite el sobretratamiento. Los datos del caso indican una variación de turbidez no superior al 0,3 % y una diferencia de color inferior a ΔE 0,5. La potencia excesiva, el tiempo excesivo y la acumulación local de calor son los principales riesgos que deben controlarse.
La superficie activada adsorbe gradualmente moléculas orgánicas del aire y puede perder energía con el tiempo. Se recomienda imprimir, unir o recubrir en un plazo de 24 horas, y el intervalo no debería superar en general las 72 horas. Si no es posible procesar de inmediato, guarde las piezas tratadas en una bolsa limpia o bajo una película protectora.
Sí. El plasma de baja presión penetra bien en las paredes de los orificios, los rehundidos y las texturas grabadas. Sople el polvo del mecanizado antes de cargar la cámara para que las partículas sueltas no se conviertan en una fuente secundaria de contaminación.
El proceso seco y a baja temperatura no expone la pieza a líquidos ni a presión mecánica. Son importantes el apoyo plano, una potencia y un tiempo adecuados y un espaciado correcto. Para láminas ultrafinas o de gran formato, una bandeja con control de temperatura puede ofrecer protección adicional.
El plasma al vacío no añade tensión mecánica ni provoca hinchamiento. Sustituir el frotado repetido con disolvente puede incluso reducir el riesgo de agrietamiento en los bordes causado por la exposición al disolvente.
Una activación excesiva puede aumentar la adherencia de la película y dejar residuos. Si el siguiente paso requiere un despegado limpio, reduzca la potencia o el tiempo de tratamiento y valide la fuerza de despegado. El objetivo es una energía superficial lo bastante alta para imprimir, pero no tanto como para fijar la película temporal en su sitio.
La capacidad depende del tamaño de la cámara, de las dimensiones de las piezas y de la disposición de la carga. Las piezas pequeñas suelen poder organizarse en lotes, con un ciclo típico de unos 5–10 minutos. La productividad exacta debe calcularse a partir de las piezas reales y del takt time de producción. Consulte las opciones de equipos de plasma FARI or contacte con el equipo de aplicaciones para una revisión del proceso.
No se requiere baño químico ni residuos líquidos. El proceso utiliza electricidad y un gas de proceso seleccionado, como aire comprimido, oxígeno o argón. El coste operativo se asocia principalmente al consumo de energía y gas.
Para los transformadores de acrílico, la forma más fiable de resolver fallos recurrentes de tinta, recubrimiento, película o unión es controlar tanto la contaminación como la energía superficial. El plasma de vacío ofrece una vía seca y de baja temperatura que limpia a nivel molecular y activa la superficie del PMMA en un solo paso controlado. Con la validación de la receta y el procesamiento posterior inmediato, puede mejorar la adherencia sin comprometer el aspecto ni la estabilidad dimensional de las piezas de acrílico.

English

Spanish
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate