
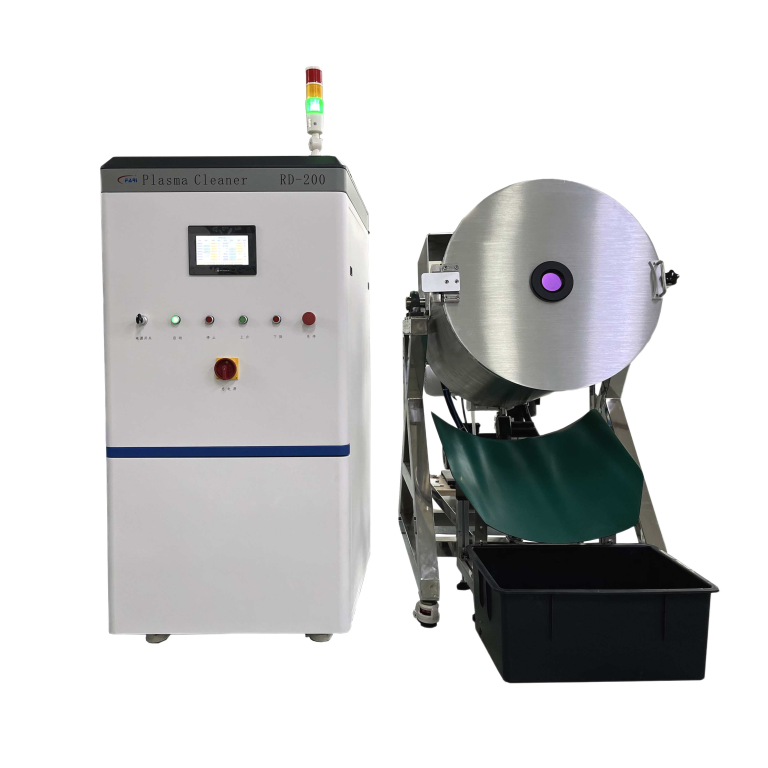
La limpieza por plasma de piezas de aluminio es una opción en seco para eliminar aceites residuales y preparar superficies de aluminio seleccionadas antes del pegado, recubrimiento, impresión u otras etapas de ensamblaje. Resulta especialmente valiosa cuando el frotado con disolvente elimina el aceite visible pero deja un mojado variable, cuando la limpieza con agua añade una carga de secado o cuando una pieza de precisión no puede tolerar una abrasión agresiva.
El aluminio desarrolla de forma natural una película de óxido en el aire. La cuestión de ingeniería no es si se puede eliminar cada átomo de óxido, sino si el proceso puede eliminar la contaminación débilmente unida y acondicionar la interfaz de forma consistente para la siguiente operación. El desarrollo de la receta debe distinguir entre limpieza orgánica, modificación del óxido y activación superficial.
El aceite de mecanizado, el fluido de corte, el lubricante de conformado, el agente desmoldeante y las huellas dactilares pueden acumularse en poros, líneas de partición y pequeñas cavidades. La limpieza con disolvente puede eliminar el aceite libre, pero deja una superficie químicamente distinta y un riesgo de recontaminación durante el secado. La limpieza mecánica puede modificar la rugosidad o generar partículas. La limpieza acuosa requiere enjuague, secado y control de aguas residuales.
Para una explicación más amplia de los fallos de interfaz, consulte por qué fallan las uniones adhesivas en la superficie. El plasma es más eficaz cuando el análisis de defectos muestra que la contaminación o el mojado están limitando el proceso posterior.
Las especies reactivas del plasma interactúan con la superficie exterior. Un proceso validado puede:
El efecto depende de la química del gas, la potencia, la presión, el tiempo y la temperatura de la pieza. Nuestra guía sobre limpieza, activación y grabado ayuda a diferenciar estos mecanismos. Un tratamiento excesivo puede aumentar la rugosidad, alterar el aspecto o modificar una superficie que estaba protegida intencionadamente.
El plasma puede aplicarse antes del adhesivo estructural, el sellador, el pegado de juntas o la fijación de interfaz térmica. Confirme el cizallamiento por solape, el pelado, el fallo cohesivo, el envejecimiento ambiental y el tiempo máximo antes de la dosificación.
La activación puede mejorar el mojado de una imprimación o un recubrimiento compatible. No sustituye el diseño de la superficie, la protección contra la corrosión ni el control del curado. Pruebe el brillo, el color, la adherencia y el rendimiento frente a la corrosión tras el acabado completo.
El plasma en vacío puede proporcionar una exposición más uniforme en geometrías complejas, mientras que las boquillas atmosféricas son eficientes para superficies abiertas y líneas en continuo. Los agujeros ciegos profundos y las ranuras estrechas requieren un utillaje o un estudio de cámara; el resultado de un panel plano no se puede trasladar automáticamente.
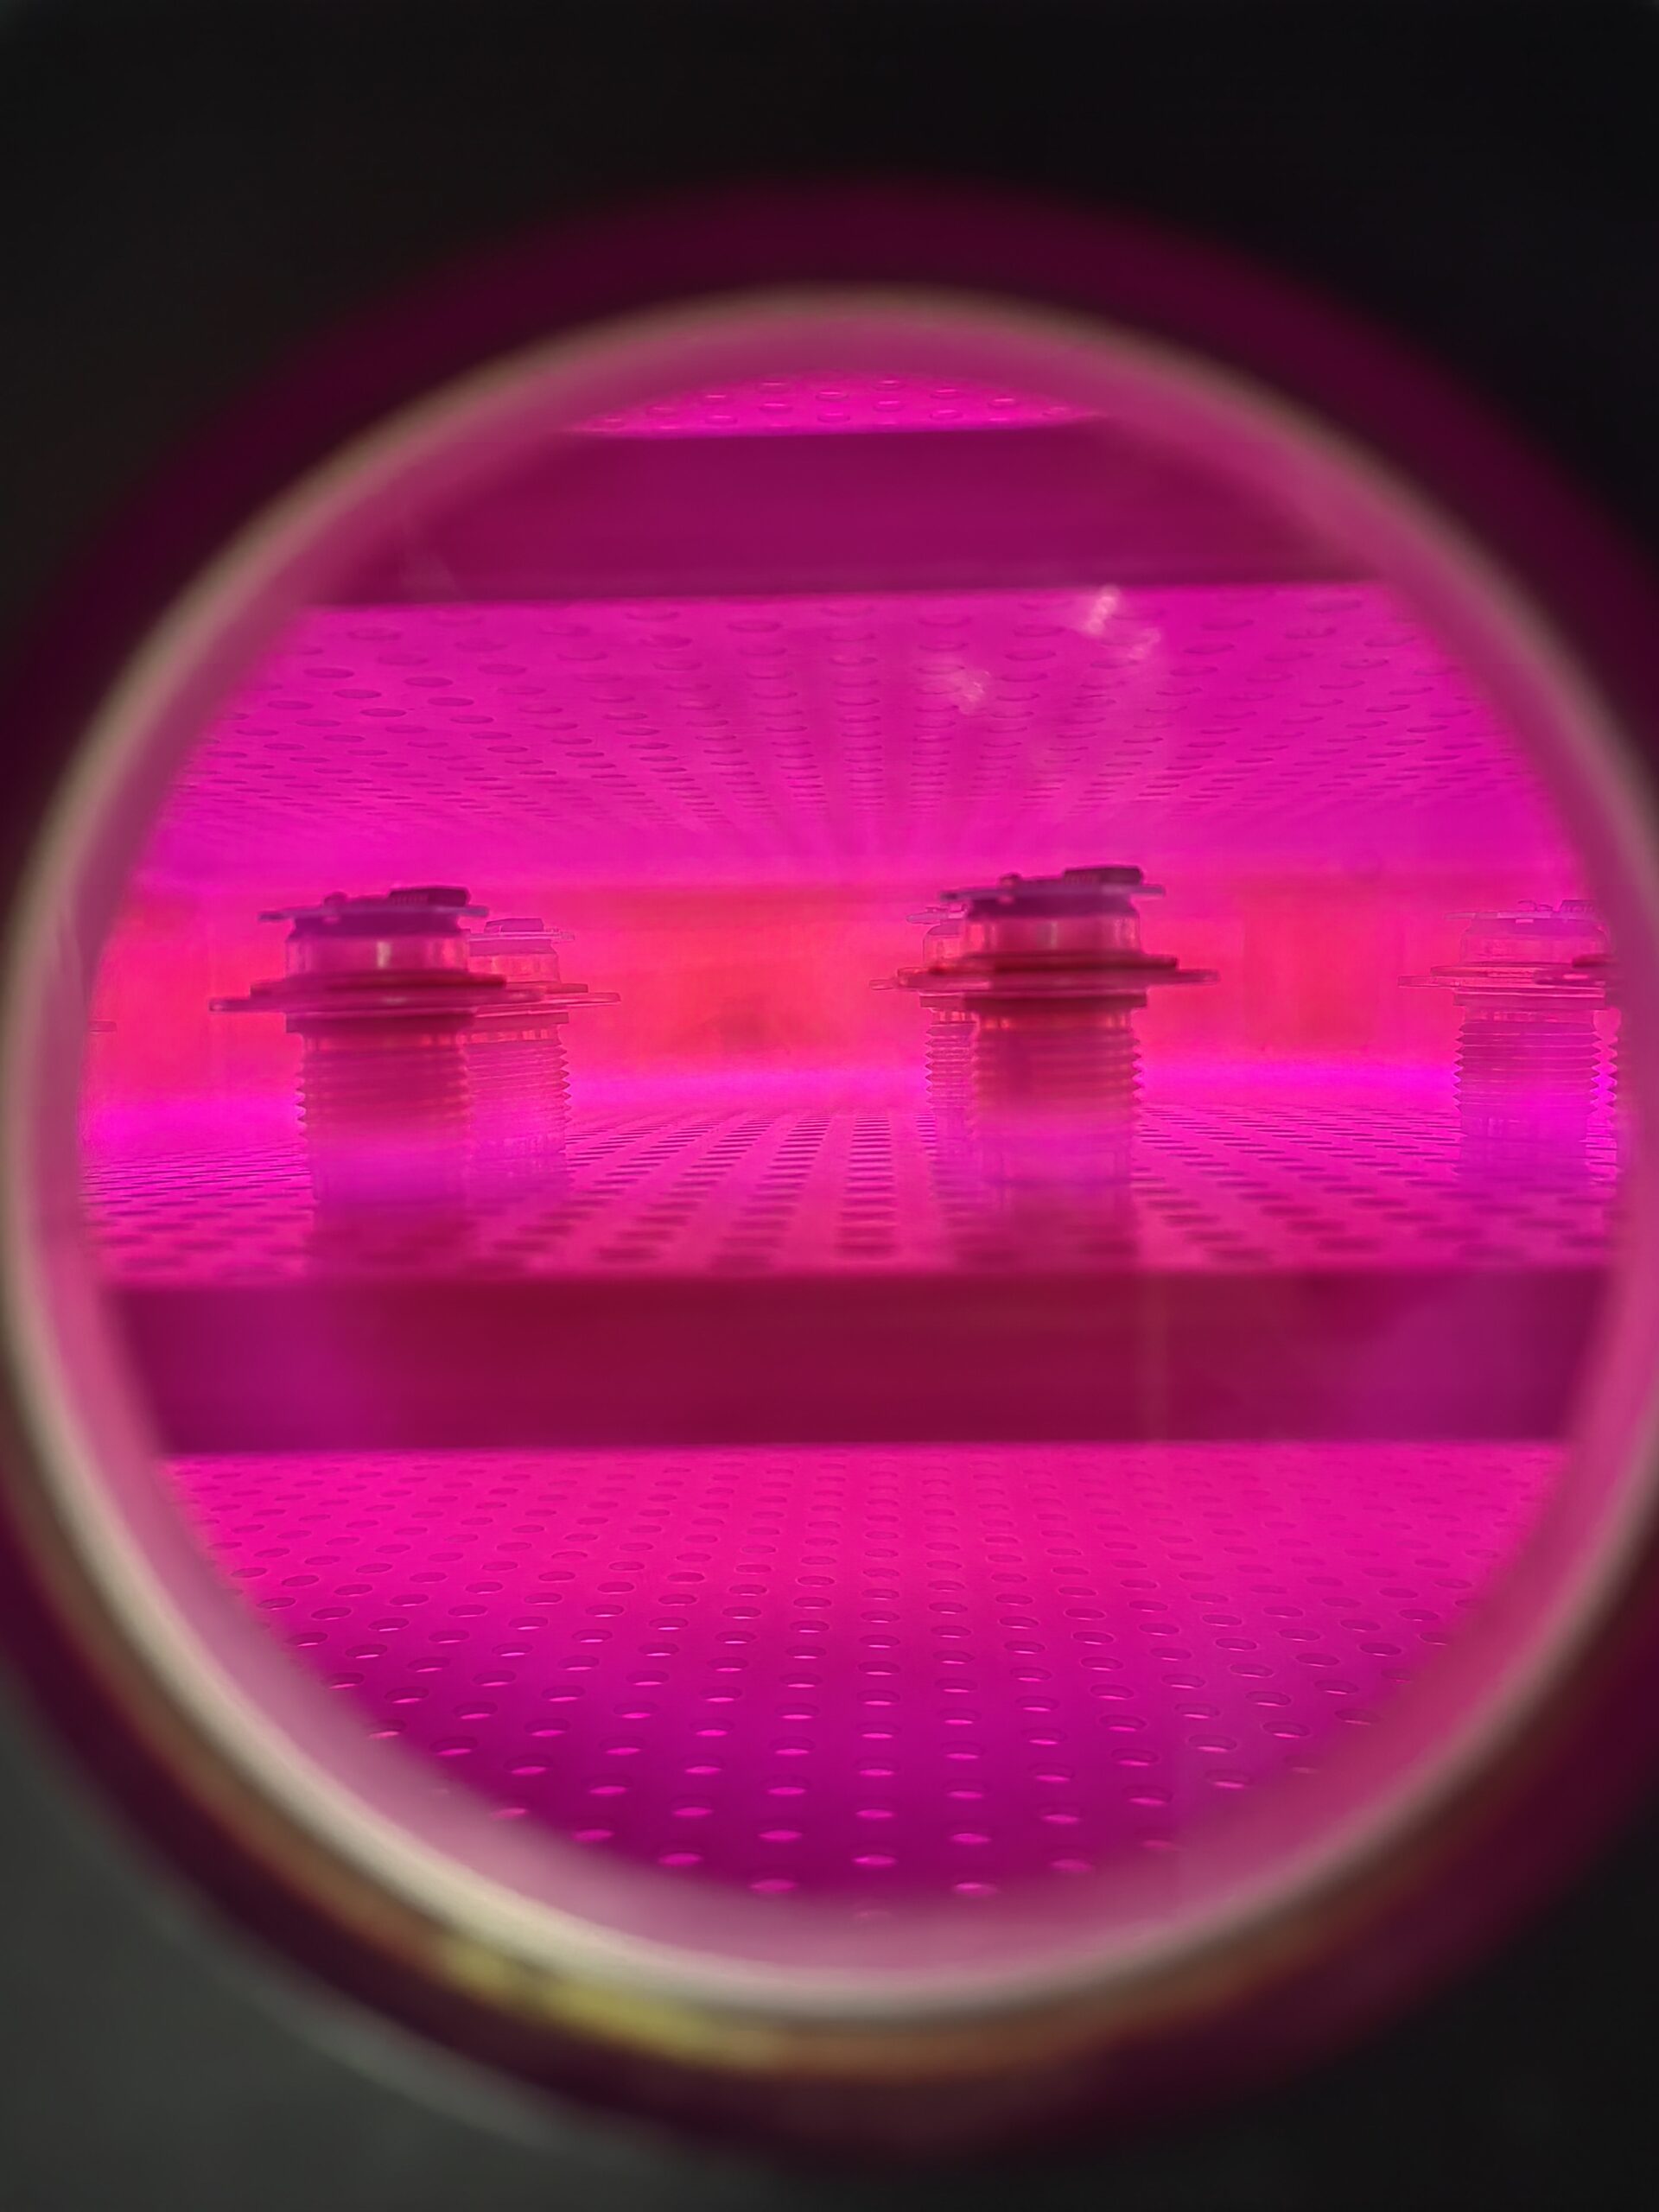
Utilice la guía de selección de gases para comparar las opciones de aire, oxígeno, nitrógeno y argón, y después seleccione la química que favorezca la interfaz posterior.
Mida la línea base sin tratar y pruebe varias dosis de tratamiento en aleaciones, acabados y niveles de contaminación representativos. Las mediciones de ángulo de contacto o de dinas son útiles como cribado, pero la prueba de aceptación debe ser la unión, el recubrimiento, la soldadura o el sellado reales. Incluya en el estudio el almacenamiento de las piezas, la manipulación, los lotes de proveedor y el mantenimiento de los útiles.
El aluminio puede volver a formar óxido tras la exposición al aire, por lo que el tiempo entre el tratamiento y el proceso forma parte de la receta. Utilice un embalaje definido o pase directamente a la siguiente operación. Los límites de los métodos de medición de la energía superficial son importantes al interpretar una lectura alta que no se traduce en resistencia de unión.
No necesariamente, y rara vez es la especificación correcta. El proceso puede eliminar la contaminación y modificar una capa superficial fina, pero la composición y el espesor del óxido deben caracterizarse para la aleación real y el proceso posterior.
El aluminio sigue siendo reactivo en el aire. Pueden producirse reoxidación y recontaminación, por lo que conviene unir, recubrir o sellar dentro de una ventana cualificada y controlar la manipulación.
El tratamiento por vacío suele ser más fácil de uniformizar alrededor de elementos en relieve. Los chorros atmosféricos pueden tener un alcance limitado en orificios ciegos profundos; el diseño del utillaje y la verificación son esenciales.
Un proceso controlado está pensado para tener un efecto mínimo sobre el material, pero una dosis excesiva puede alterar la rugosidad, el brillo o el color. Compruebe la precisión dimensional, el acabado superficial y la temperatura en las piezas de producción.
No. El plasma puede sustituir o reducir una etapa húmeda cuando el ensayo demuestra un rendimiento equivalente o superior y la instalación valida los requisitos de seguridad, extracción, limpieza y calidad.
FARI Plasma puede comparar los formatos atmosférico y de vacío, definir una ventana de tratamiento y conectar el proceso a una línea existente. Consulte las consideraciones de integración en línea, explore los sistemas disponibles or contáctenos con la aleación, la contaminación, la geometría y el ensayo posterior.

English
Spanish
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate
