
If your corona treatment system can’t deliver consistent adhesion on 3D parts, keeps generating ozone extraction headaches, or simply won’t let you tune the surface chemistry beyond basic oxidation, it’s not broken — it’s just reached its ceiling. Plasma treatment (atmospheric or low-pressure) picks up exactly where corona leaves off: deeper surface activation, process gas flexibility, and uniform treatment on geometries that corona was never designed to handle. This post gives you a straight comparison so you can decide whether upgrading makes financial and technical sense for your specific production scenario — or whether corona is still the right tool for the job.
Let’s get this out of the way: corona treatment is a proven, cost-effective technology. For treating flat polymer films and sheets inline at high speed, it’s hard to beat. A corona station on a flexographic printing line or a blown-film extrusion line does exactly what it needs to do — raise surface energy enough for ink adhesion — and it does it cheaply.
Los problemas comienzan cuando le pide al corona que haga cosas para las que nunca fue diseñado:
If any of these limitations sound familiar, you’re not dealing with a broken system — you’re dealing with a technology mismatch.
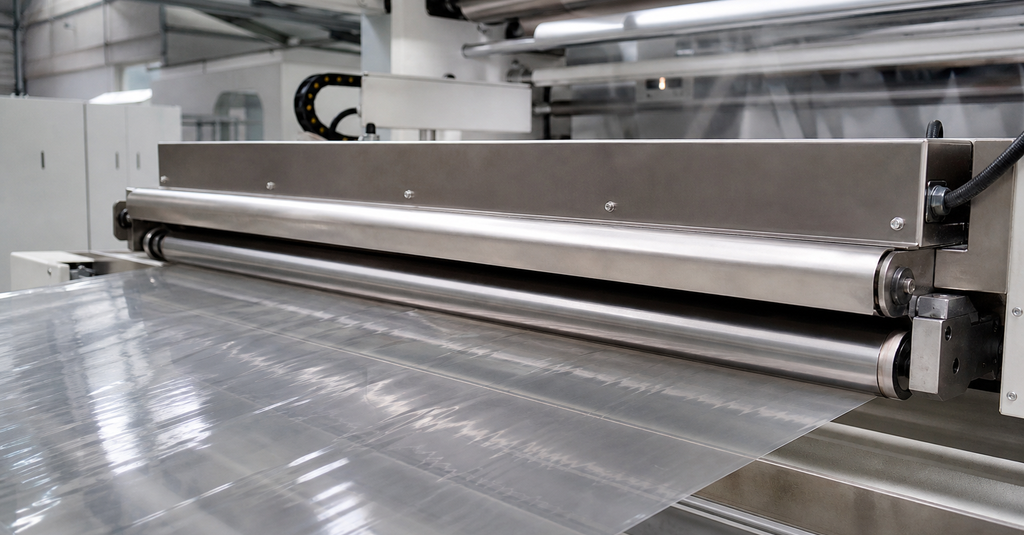
El tratamiento con plasma funciona con el mismo principio fundamental que el corona — especies de gas energizadas modifican las capas moleculares superiores de una superficie — pero con mucho más control. Piense en el corona como un mazo y el plasma como un bisturí. Ambos golpean la superficie, pero uno le permite elegir exactamente cómo.
Este es el diferenciador más grande. Con plasma atmosférico, puede alimentar oxígeno para oxidación agresiva, nitrógeno para injertar grupos amina (crítico para ciertas químicas adhesivas), o gas formador para reacciones de reducción. El plasma de baja presión abre la puerta aún más: argón para limpieza suave, CF₄ para fluoración, amoníaco para tratamientos de biocompatibilidad. Cada gas produce diferentes grupos funcionales en la superficie, lo que significa que puede diseñar la adhesión en lugar de solo esperarla.
Los chorros de plasma atmosférico y las boquillas rotativas pueden seguir trayectorias robóticas a lo largo de contornos 3D. El plasma de baja presión rodea toda la pieza en una cámara de vacío, tratando cada superficie expuesta simultáneamente — incluidos canales internos y socavados que ninguna tecnología de línea de visión puede alcanzar. Explore nuestra gama completa de capacidades de tratamiento de superficies para ver qué geometrías manejamos rutinariamente.
Las superficies tratadas con plasma comúnmente alcanzan ángulos de contacto por debajo de 20° (atmosférico) o por debajo de 15° (baja presión), y la activación persiste más tiempo porque los grupos funcionales están más uniformemente distribuidos e integrados más profundamente en la capa superficial. Para líneas de producción donde las piezas se almacenan en inventario antes del pegado o recubrimiento, esta ventaja de vida útil por sí sola puede eliminar lotes rechazados.
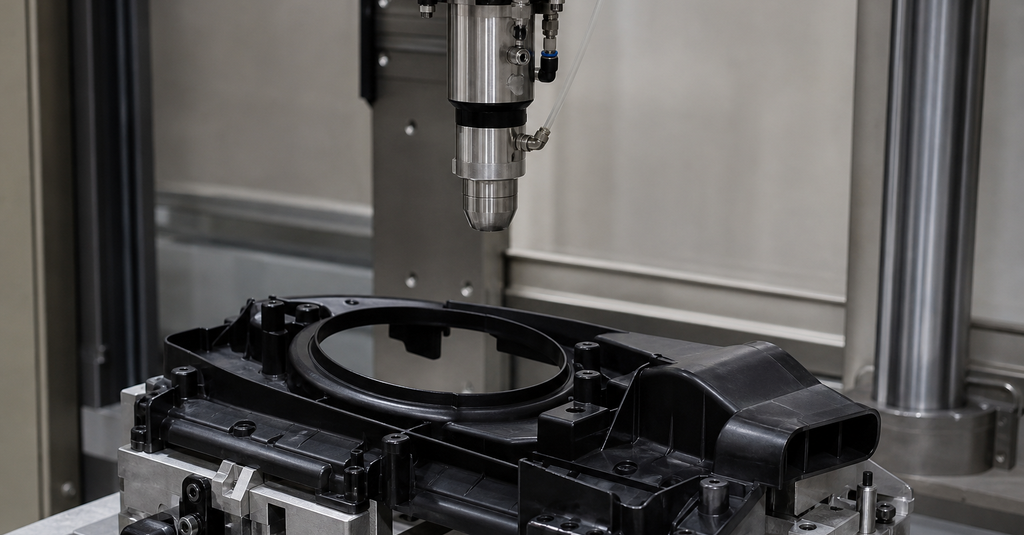
Un convertidor europeo de envases flexibles realizó el tratamiento corona en su línea de película BOPP durante años sin problemas, hasta que un importante cliente de bienes de consumo empaquetados exigió laminación sin solventes con adhesivos de base acuosa. La estación corona existente podía elevar la energía superficial a ~42 mN/m, pero la nueva química adhesiva requería un valor constante de 50+ mN/m en todo el ancho de la banda.
They tried cranking up the corona power. Result: pinholing from excessive discharge intensity at the film edges, plus ozone levels that triggered their extraction system’s capacity alarm. The fix wasn’t more corona — it was a different technology. They retrofitted an atmospheric plasma unit with nitrogen-enriched process gas directly upstream of the lamination nip. Surface energy jumped to 54 mN/m, edge-to-edge uniformity improved to ±1.5 mN/m, and ozone generation dropped to near zero.
El costo de capital fue aproximadamente 3 veces el de la estación corona original. ¿El retorno de la inversión? Menos de 14 meses, impulsado enteramente por la eliminación de defectos de laminación y la reducción del consumo de adhesivo (porque el adhesivo mojaba correctamente la superficie en la primera pasada).
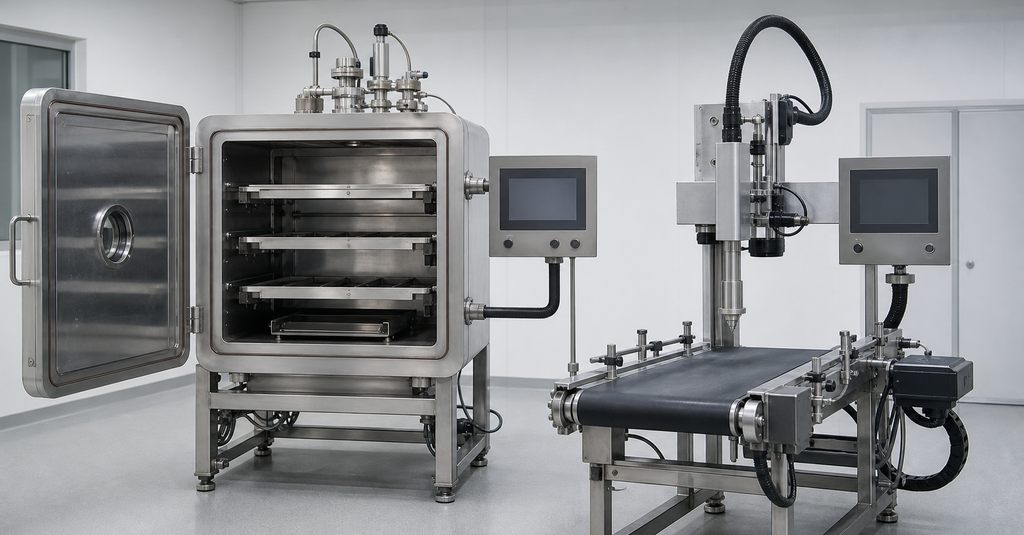
Stop thinking of these as competing technologies — they’re a spectrum. Each one occupies a sweet spot defined by part geometry, throughput requirements, required surface chemistry, and budget. The comparison table above gives you the data at a glance, but here’s the decision logic behind it.
Para profundizar en cómo difieren los sistemas de plasma atmosférico y de baja presión, consulta nuestro centro de tecnología y conocimiento.
Here’s what rarely shows up in the corona-vs-plasma cost comparison: the cost of not actualizar. Estos son elementos de línea reales que los gerentes de producción a menudo atribuyen a otras causas raíz.
Cuando la energía superficial es límite, los operadores compensan aplicando más adhesivo, más imprimación o más recubrimiento. Una tasa de sobreuso de adhesivo del 15–20% es común en líneas donde el tratamiento superficial es marginal. A los precios industriales del adhesivo ($8–$25/kg según la química), eso se acumula rápidamente.
La degradación del tratamiento corona es impredecible. Las piezas tratadas el viernes y unidas el lunes pueden fallar los controles de calidad. Si tu tasa de rechazo en ensamblajes unidos supera el 2–3%, el tratamiento superficial es casi con certeza un factor contribuyente, especialmente si las fallas se agrupan en piezas con tiempos de espera más largos entre el tratamiento y la unión.
Many manufacturers apply primer as an insurance policy because their corona treatment isn’t reliable enough to guarantee direct adhesion. Plasma activation strong enough to bond directly to untreated polyolefins, fluoropolymers, or glass-filled composites can eliminate the primer step entirely — saving material cost, drying time, and floor space. One automotive Tier-1 supplier we’ve worked with eliminated two primer stations from a dashboard assembly line after switching to inline atmospheric plasma.
Los sistemas de extracción de ozono consumen energía, requieren mantenimiento de filtros y necesitan una verificación periódica de cumplimiento. En regiones con normas de calidad del aire en el lugar de trabajo cada vez más estrictas (Directiva de la UE 2017/164, actualizaciones de PEL de OSHA), el costo continuo de la gestión del ozono relacionado con la corona está aumentando, no disminuyendo.
Don’t take anyone’s word for it — including ours. Run a structured evaluation before committing capital. Here’s the process we recommend:
Measure contact angles on your treated surfaces at the point of treatment and at the point of bonding/coating. If there’s a significant gap (more than 10° decay), treatment longevity is a problem. If the initial contact angle never drops below 35°, you’re leaving activation performance on the table.
What functional groups does your adhesive or coating actually need? Hydroxyl? Carboxyl? Amine? If you don’t know, your adhesive supplier does — ask them. This determines which process gas you’ll need, which in turn determines whether atmospheric or low-pressure plasma is the better fit.
Cualquier proveedor creíble de equipos de plasma procesará muestras de piezas a través de sus sistemas y proporcionará datos de ángulo de contacto antes/después, análisis de superficie XPS o resultados de pruebas de tracción de adhesión. En fariplasmatech, lo hacemos rutinariamente a través de nuestros servicios de pruebas de aplicación — send us your substrates and your target specs, and we’ll tell you exactly what’s achievable.
Compare el costo del sistema de plasma (equipo + instalación + suministro de gas + mantenimiento) con los ahorros de la eliminación de imprimaciones, la reducción del consumo de adhesivo, las tasas de rechazo más bajas y la extracción de ozono eliminada. En nuestra experiencia, el punto de equilibrio para la mayoría de las aplicaciones industriales se sitúa entre 8 y 24 meses.
Un fabricante de dispositivos médicos que producía conjuntos de catéteres había estado utilizando el tratamiento corona para mejorar la unión entre el tubo de PTFE y los cubos de poliuretano. La corona les daba un rendimiento de primera pasada del 70% en las pruebas de tracción. El otro 30% requería retrabajo manual — re-tratar, re-unir, re-probar — a un costo de mano de obra enorme y con documentación de trazabilidad completa para cada unidad retrabajada.
Cambiaron a plasma de baja presión con una mezcla de gas oxígeno/argón. Los ángulos de contacto en el PTFE bajaron de 108° (sin tratar) a 22° — la corona solo había logrado 65°. El rendimiento de primera pasada saltó al 97%. Solo los ahorros de mano de obra de retrabajo cubrieron el costo del sistema de plasma en 11 meses, y el proceso basado en cámara les dio los registros de trazabilidad por lotes que su sistema de calidad ISO 13485 exigía.
This is a textbook case of corona being adequate for years until quality requirements, material changes, or regulatory expectations push past its capabilities. If you’re in a regulated industry, visit our página de aplicaciones para ver cómo el plasma aborda los desafíos de tratamiento de superficies impulsados por el cumplimiento.
Upgrading from corona to plasma isn’t plug-and-play, but it’s not a full line redesign either. Here’s what to plan for.
Una boquilla o matriz de plasma atmosférico típicamente ocupa una huella similar a una estación de corona. Las principales adiciones son un suministro de gas de proceso (cilindros de nitrógeno u oxígeno comprimido, o un generador) y una unidad de fuente de alimentación de plasma que puede requerir un circuito eléctrico dedicado. La integración robótica añade complejidad pero también permite el tratamiento selectivo — activando solo la zona de unión en lugar de toda la superficie de la pieza.
Estas requieren una cámara de vacío, bomba de vacío, sistema de entrega de gas y una unidad de control. El tamaño de la cámara determina su capacidad de lote. Los tiempos de ciclo típicamente van de 1 a 10 minutos dependiendo de la receta del proceso. Para producción de alto volumen, múltiples cámaras o un diseño de carga de bloqueo semi-continuo pueden mantener el rendimiento. El requisito de espacio en el piso es mayor que el plasma atmosférico pero a menudo menor que la huella combinada de una estación de corona más su conducto de extracción de ozono.
Los sistemas de plasma modernos ofrecen control basado en recetas, registro de datos e integración con sistemas MES/SCADA. Si su estación de corona es un simple encendido/apagado con un dial de potencia, el salto al plasma también representa un salto en la madurez del control de procesos, que cada vez es más un requisito de auditoría del cliente, no solo algo agradable de tener.
Antes de llamar a un proveedor, revise esta lista. Si marca tres o más casillas, es probable que la corona lo esté frenando.
If most of these don’t apply and you’re running flat-web converting at high speed, corona is probably still your best bet. No need to over-diseñar the solution. But if three or more resonate, it’s time for a serious evaluation.
¿Listo para descubrir qué puede hacer el plasma por sus sustratos y procesos específicos? Póngase en contacto con nuestro equipo de aplicaciones — we’ll start with your parts, your specs, and your production reality, not a generic sales pitch.

Inglés
Español
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate
