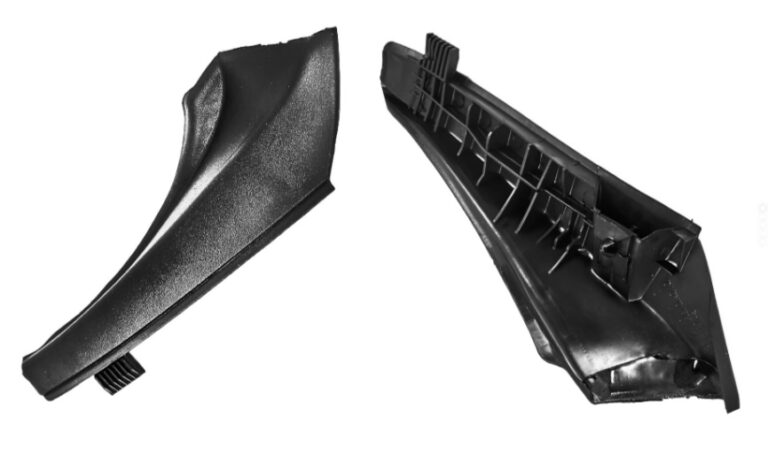
Tratamiento con plasma para el pegado de plásticos automotrices es un paso de preparación superficial en seco y localizado para PP, ABS, PC, POM y plásticos de ingeniería reforzados con fibra de vidrio. Puede mejorar la humectación del adhesivo y eliminar contaminación en trazas antes del pegado, sellado o recubrimiento de molduras interiores, piezas exteriores, carcasas de sensores y determinados componentes de batería o estructurales.
La baja energía superficial es el reto central. Los desmoldantes, la migración de silicona, los aceites de manipulación y las superficies texturizadas pueden hacer que una pieza parezca limpia mientras impiden que el adhesivo se extienda. El plasma ayuda cuando el mecanismo de fallo está en la interfaz; la selección del adhesivo, el diseño de la junta y el curado siguen determinando la durabilidad final.
El PP y muchos compuestos ricos en poliolefina son naturalmente no polares. El ABS, el PC, el POM y las calidades con carga pueden variar según el pigmento, el contenido de fibra, las condiciones de moldeo y el paquete de aditivos. El lijado puede generar polvo y alterar el aspecto. La limpieza con disolvente y las imprimaciones añaden pasos de manipulación y controles de COV. El tratamiento con llama puede ser difícil de localizar en piezas complejas de pared delgada.
Para un marco general de análisis de fallos, consulte por qué falla el pegado adhesivo y dónde encaja el plasma.
Una boquilla de plasma atmosférico dirige especies reactivas sobre la línea de pegado seleccionada. Una dosis cualificada puede limpiar trazas de materia orgánica, aumentar la polaridad superficial y crear una interfaz más receptiva para un adhesivo compatible. El proceso suele ser localizado, de modo que el resto de la pieza puede conservar su textura y aspecto originales.
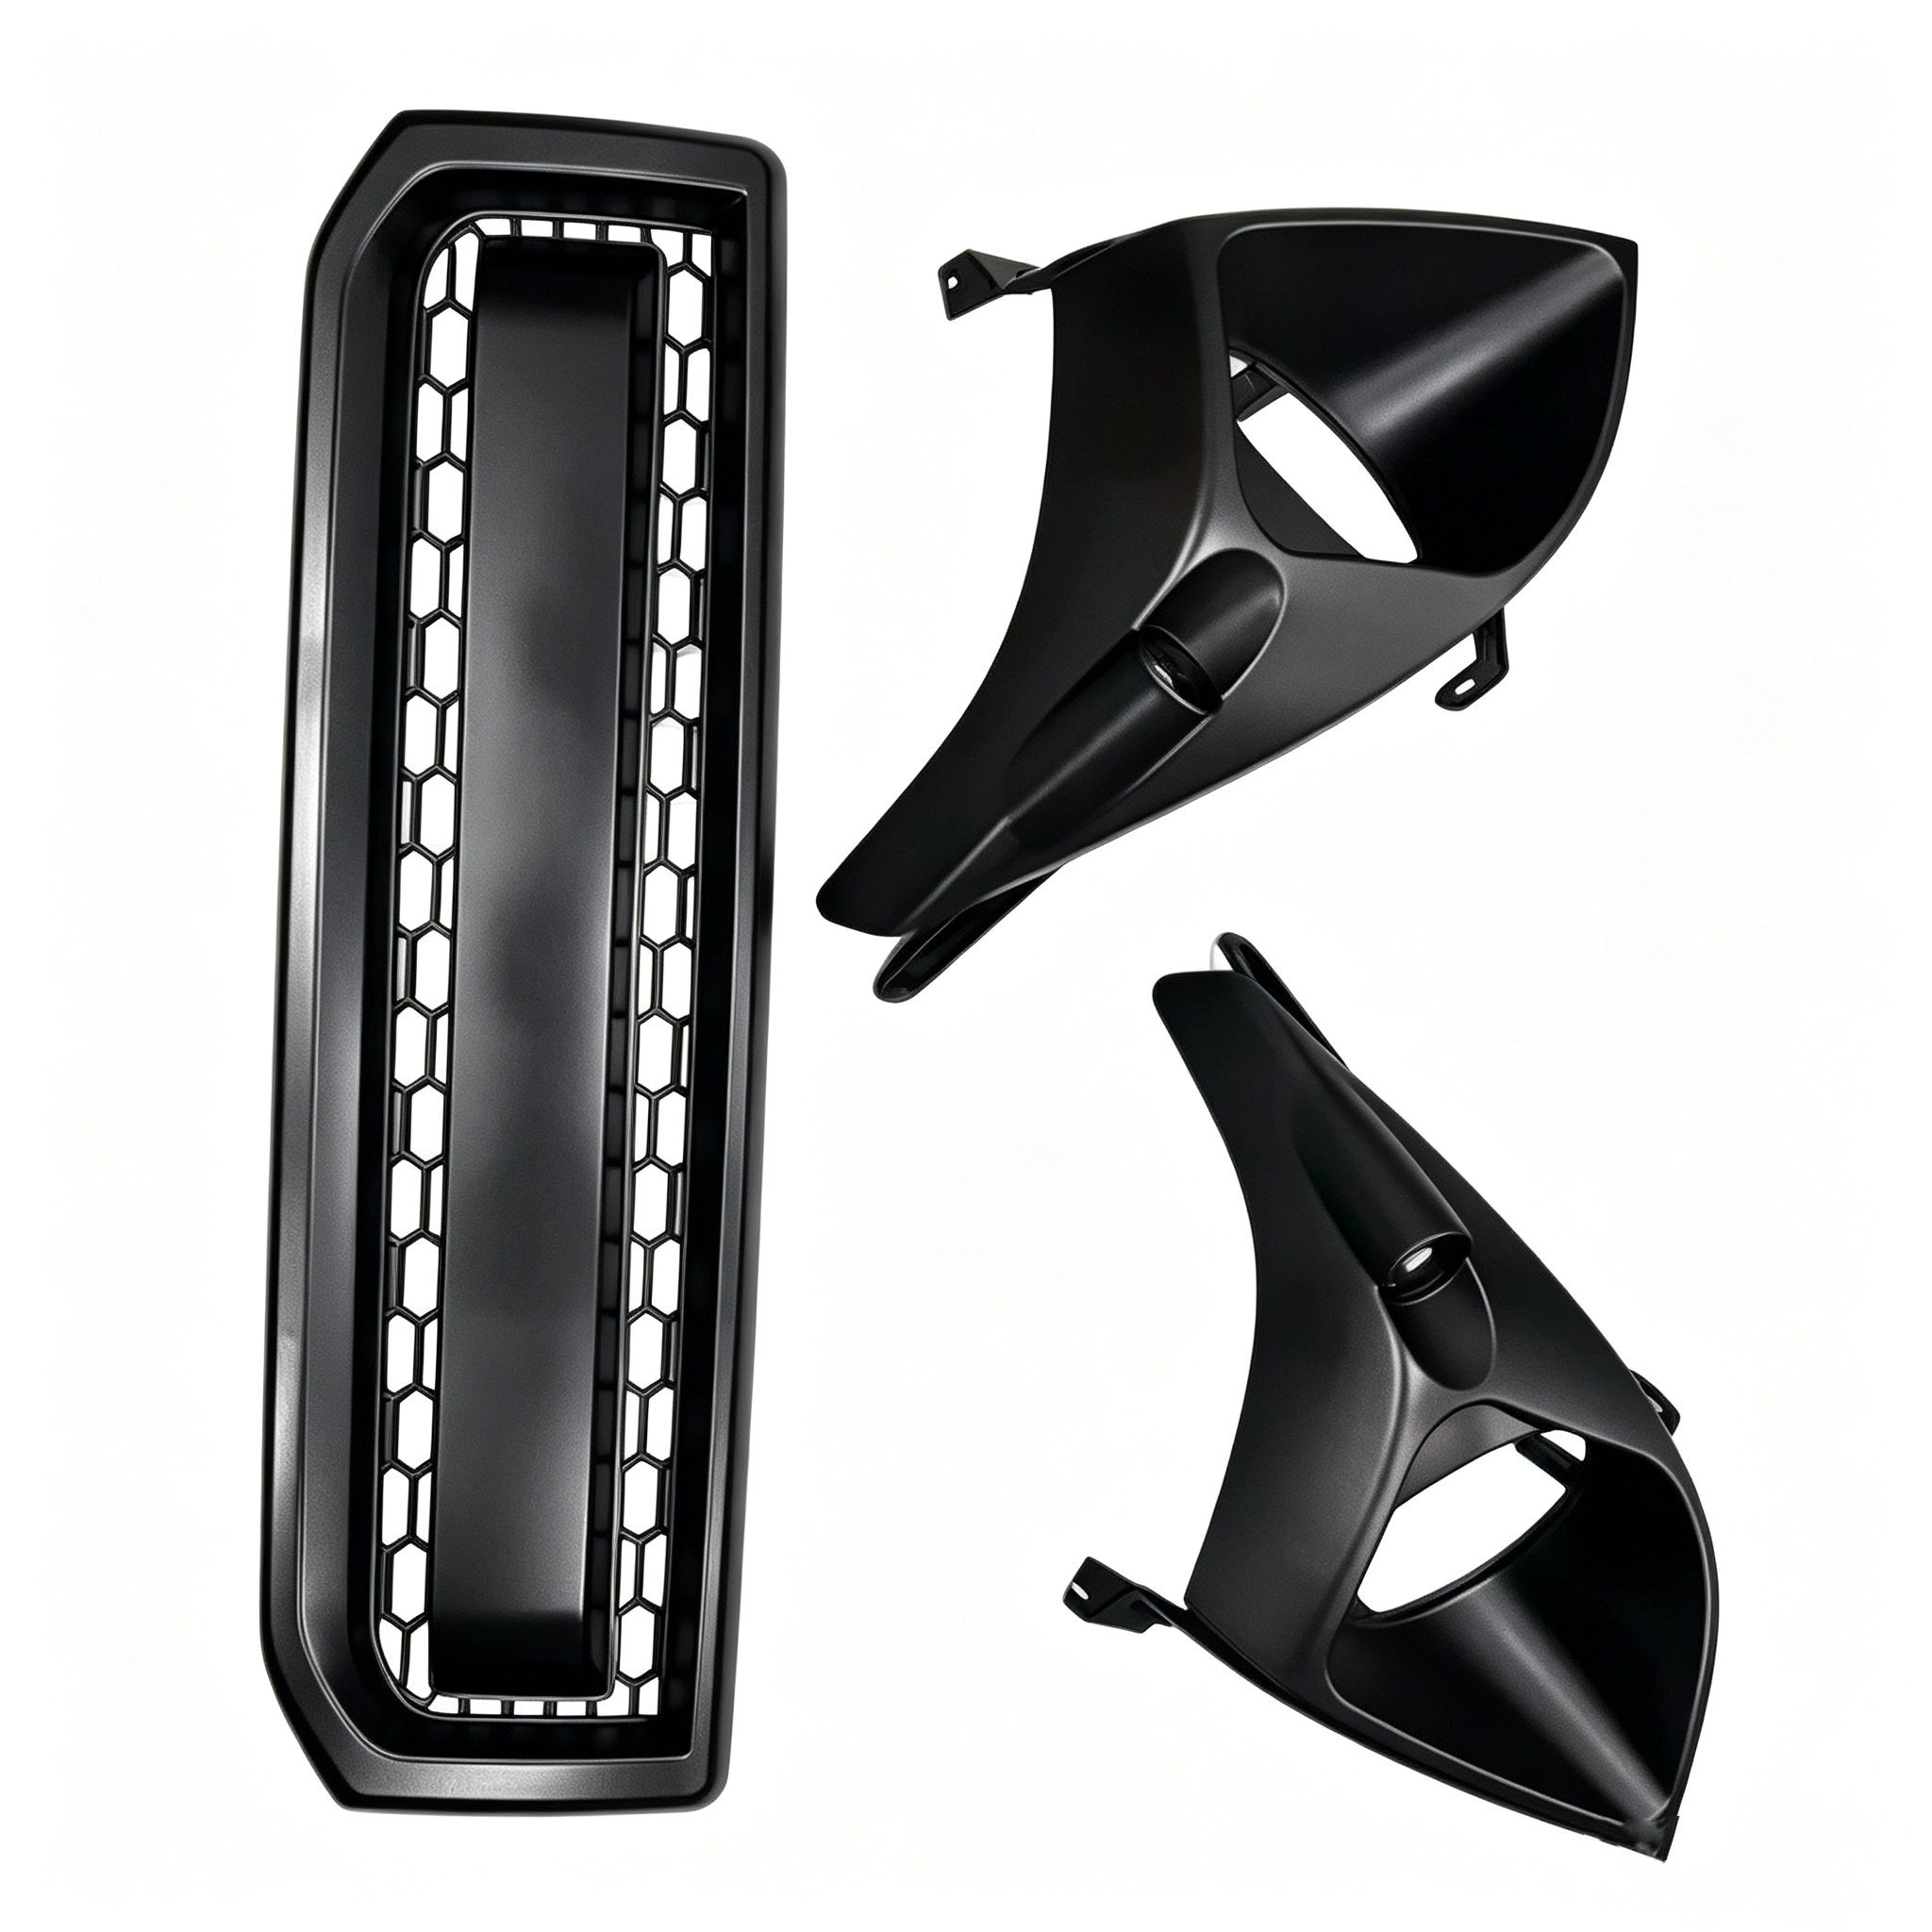
El objetivo práctico es una humectación y un rendimiento de pegado consistentes, no el valor de dina más alto posible. Descubra cómo se diferencian la limpieza, la activación y el grabado antes de definir una receta.
El tratamiento localizado puede preparar clips, molduras decorativas, rejillas y superficies texturizadas antes de aplicar adhesivo o cinta. Compruebe el color visible, el brillo, la textura y los efectos en los bordes junto con la resistencia del pegado.
El plasma puede mejorar el pegado o el sellado en carcasas poliméricas, pero el aislamiento eléctrico, la compresión de la junta, la protección contra el ingreso y los ciclos térmicos siguen siendo ensayos esenciales.
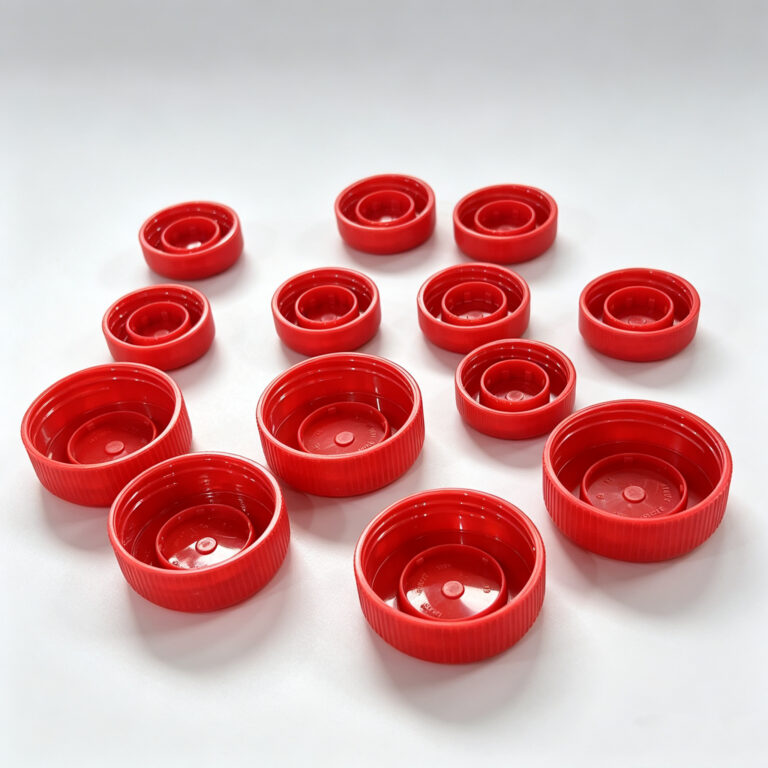
Determinadas tapas, componentes de aislamiento y piezas estructurales ligeras pueden evaluarse para la preparación con adhesivo o recubrimiento. El proceso debe ser compatible con el comportamiento frente al fuego, la tolerancia dimensional y la cualificación completa del conjunto.
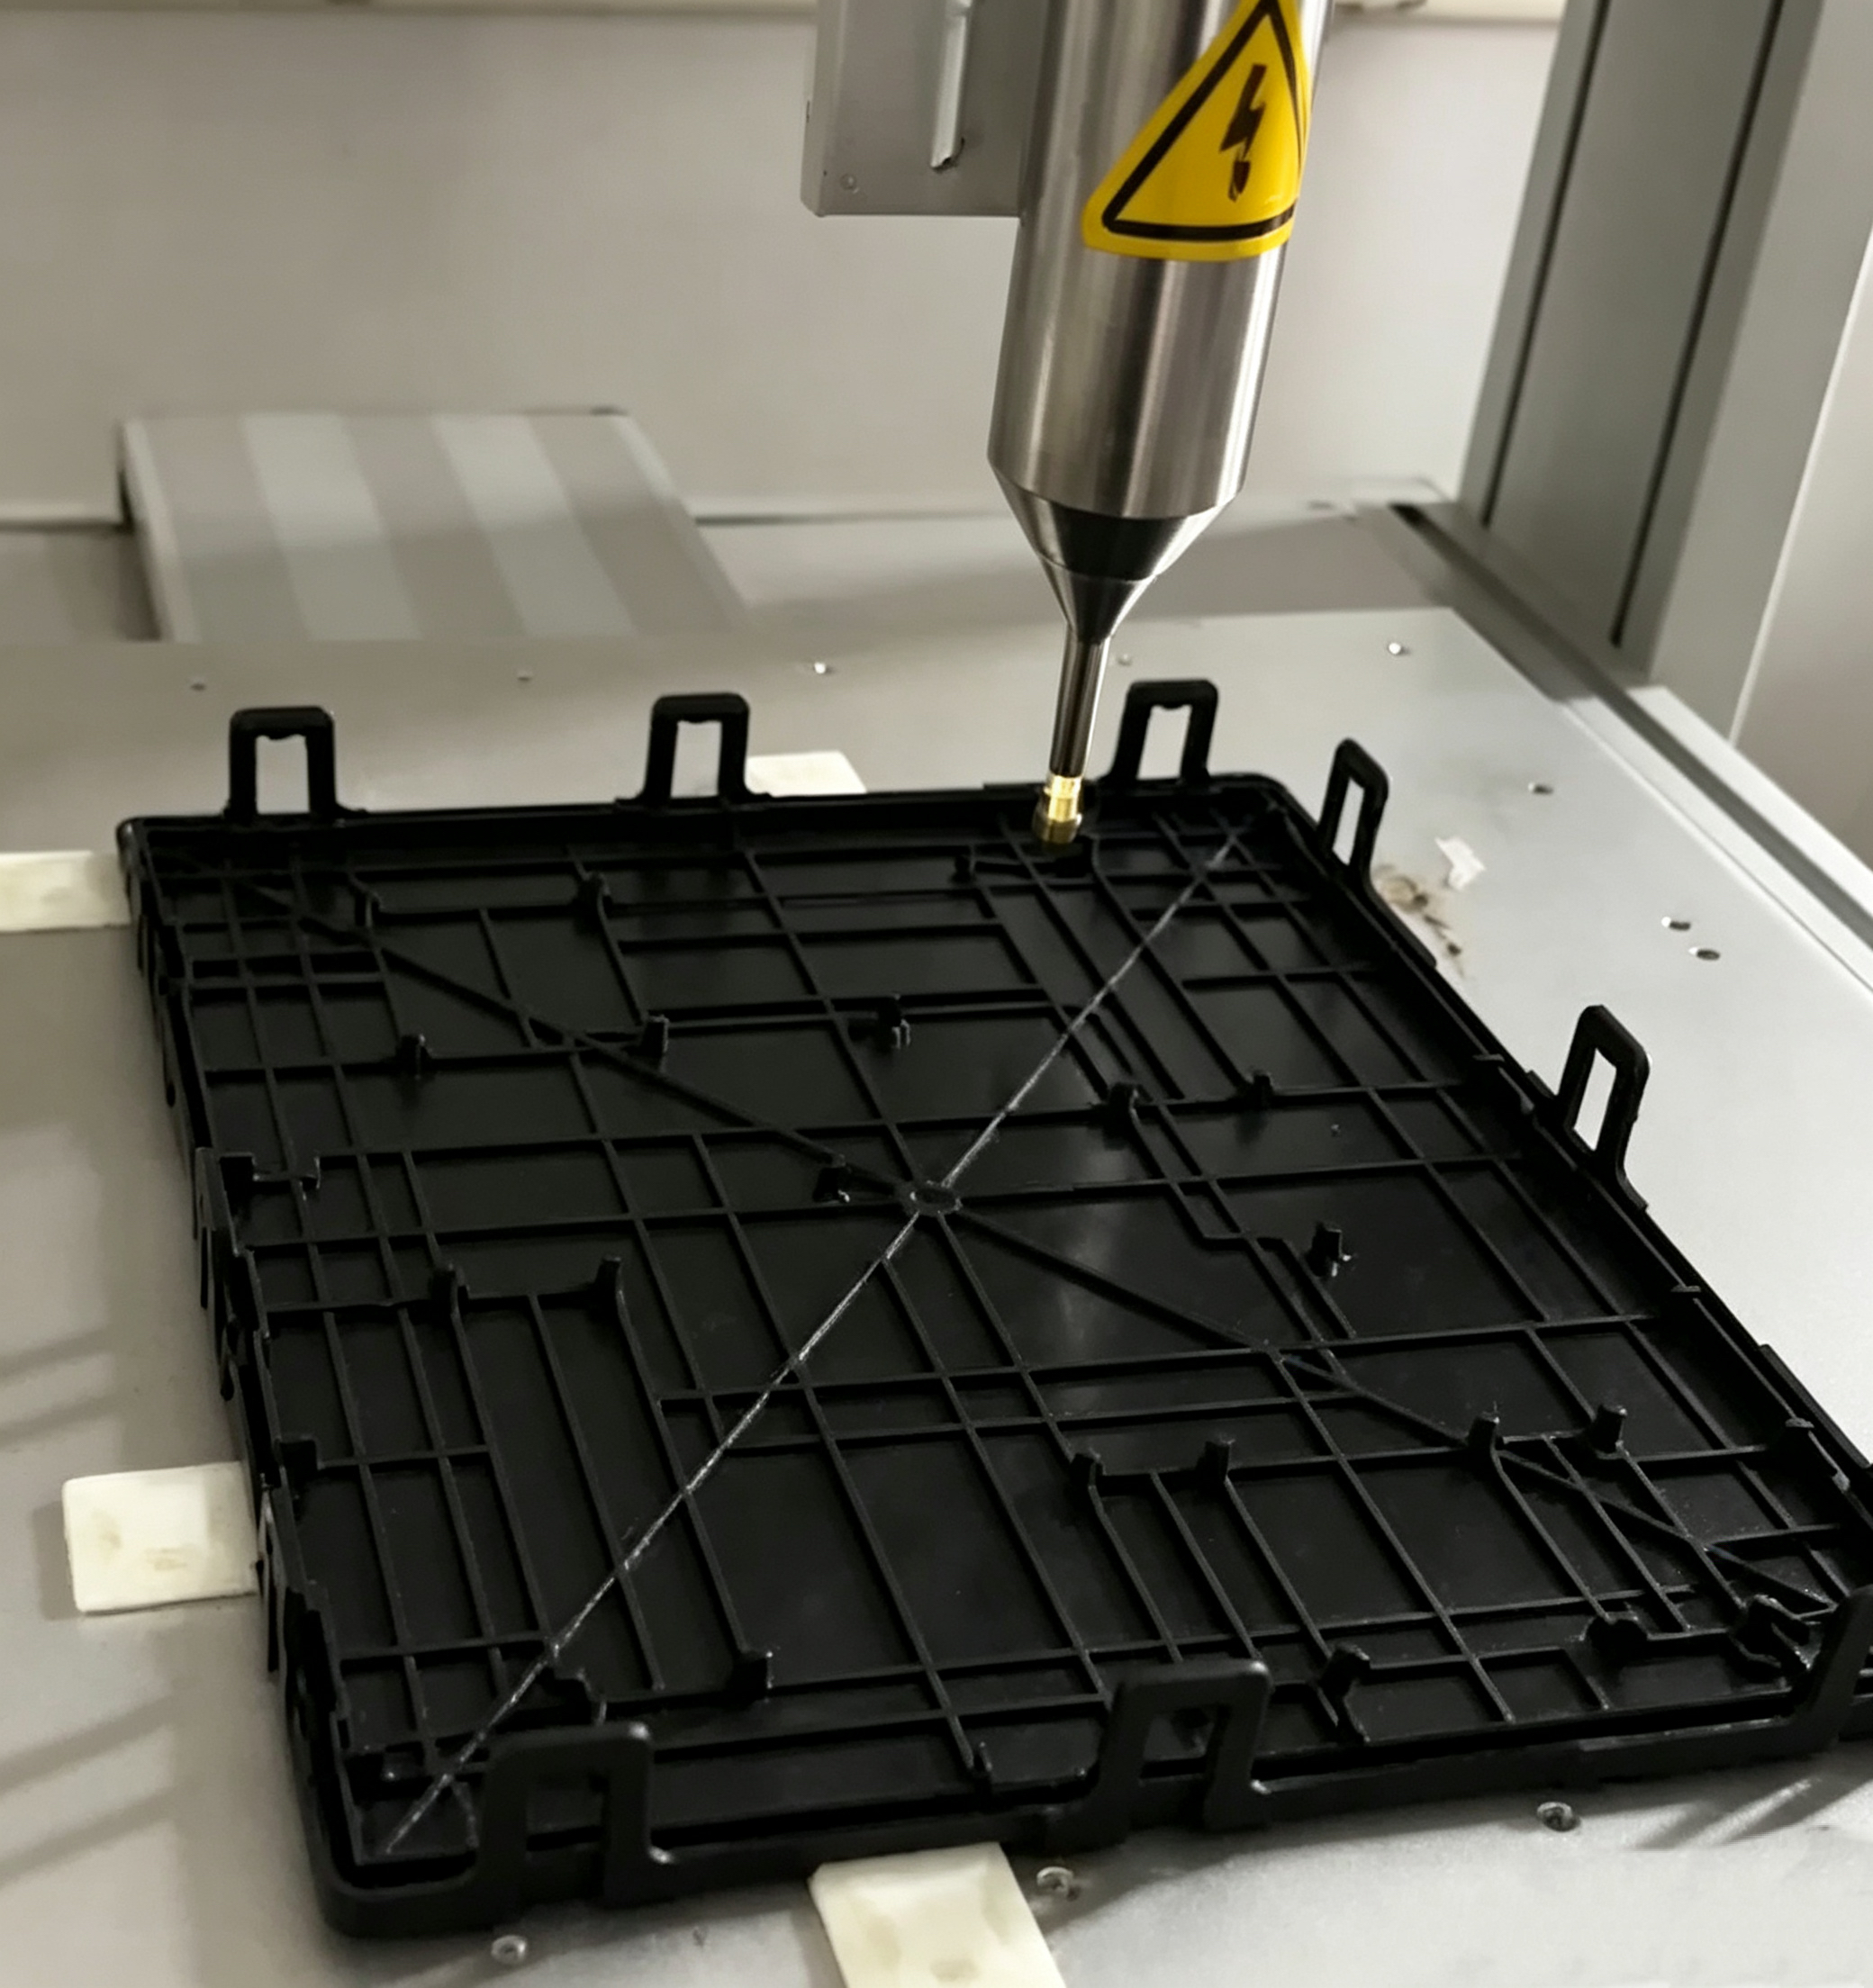
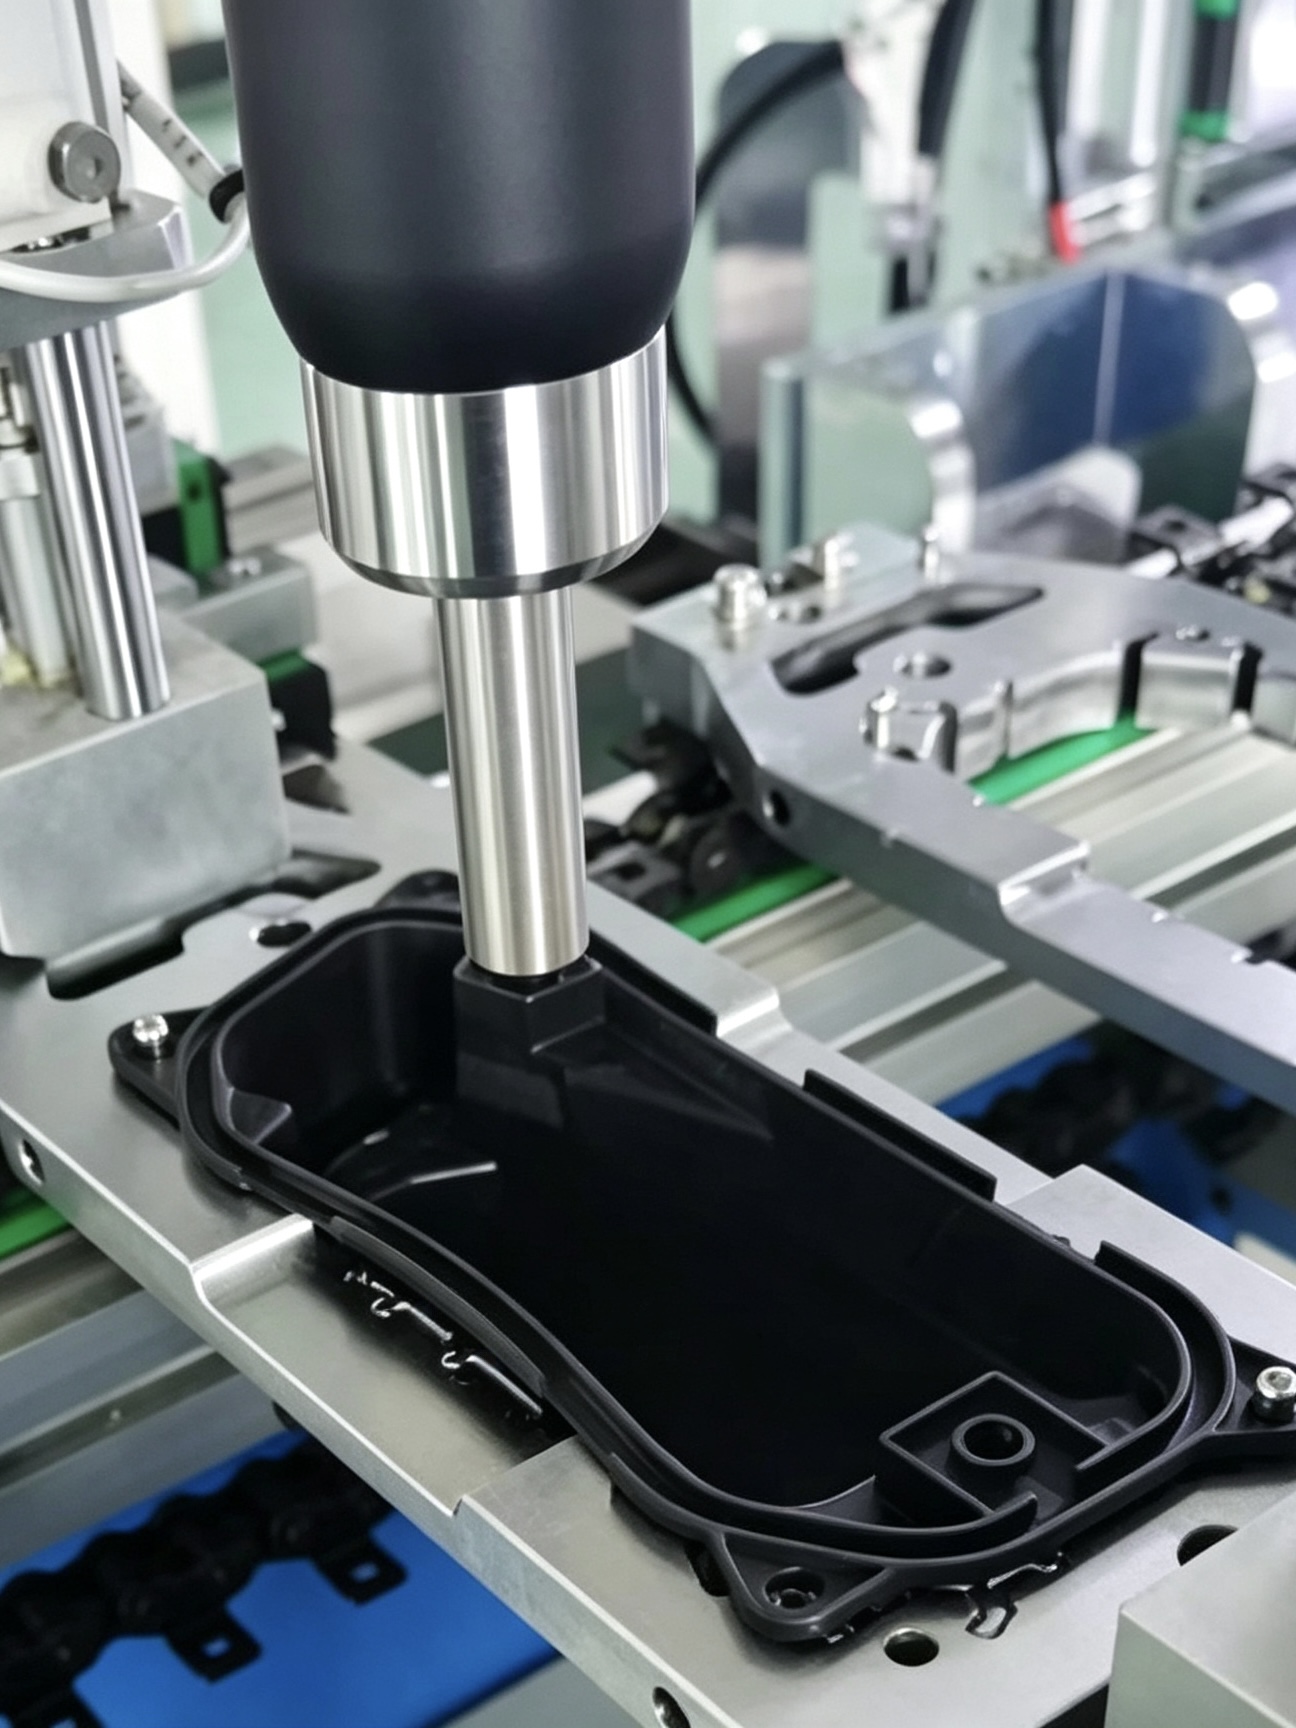
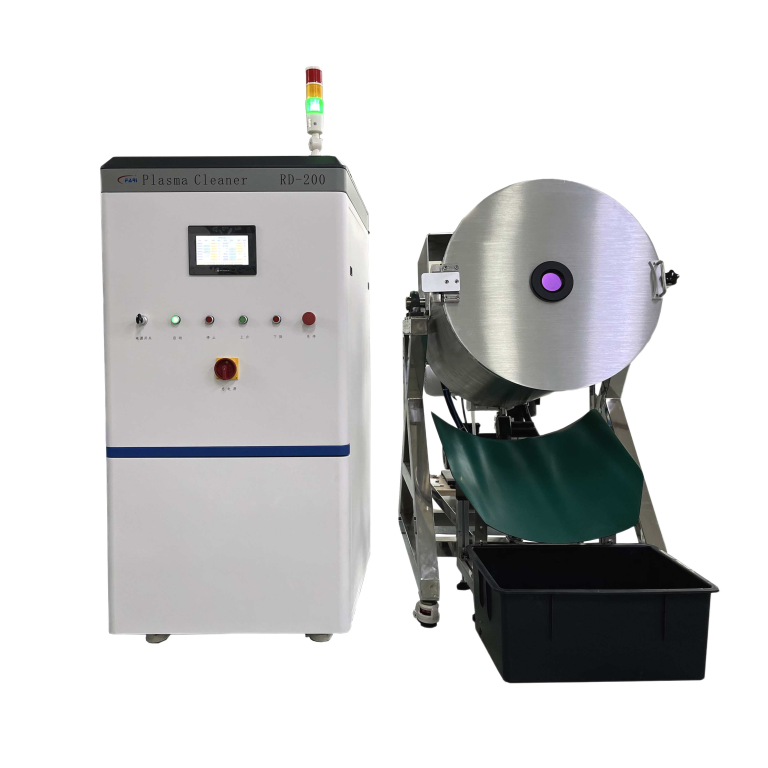
Revise los requisitos de integración en línea y el equipo de tratamiento con plasma disponible al planificar un concepto de automatización.
Registre la potencia, el gas, el tipo de boquilla, la distancia de trabajo, la velocidad, el número de pasadas, la anchura de tratamiento y el retardo máximo antes de aplicar el adhesivo. Las piezas de pared delgada necesitan monitorización térmica. Las piezas curvas y las ranuras profundas necesitan un estudio de accesibilidad; el resultado en una probeta plana no demuestra la cobertura alrededor de un parachoques o una carcasa.
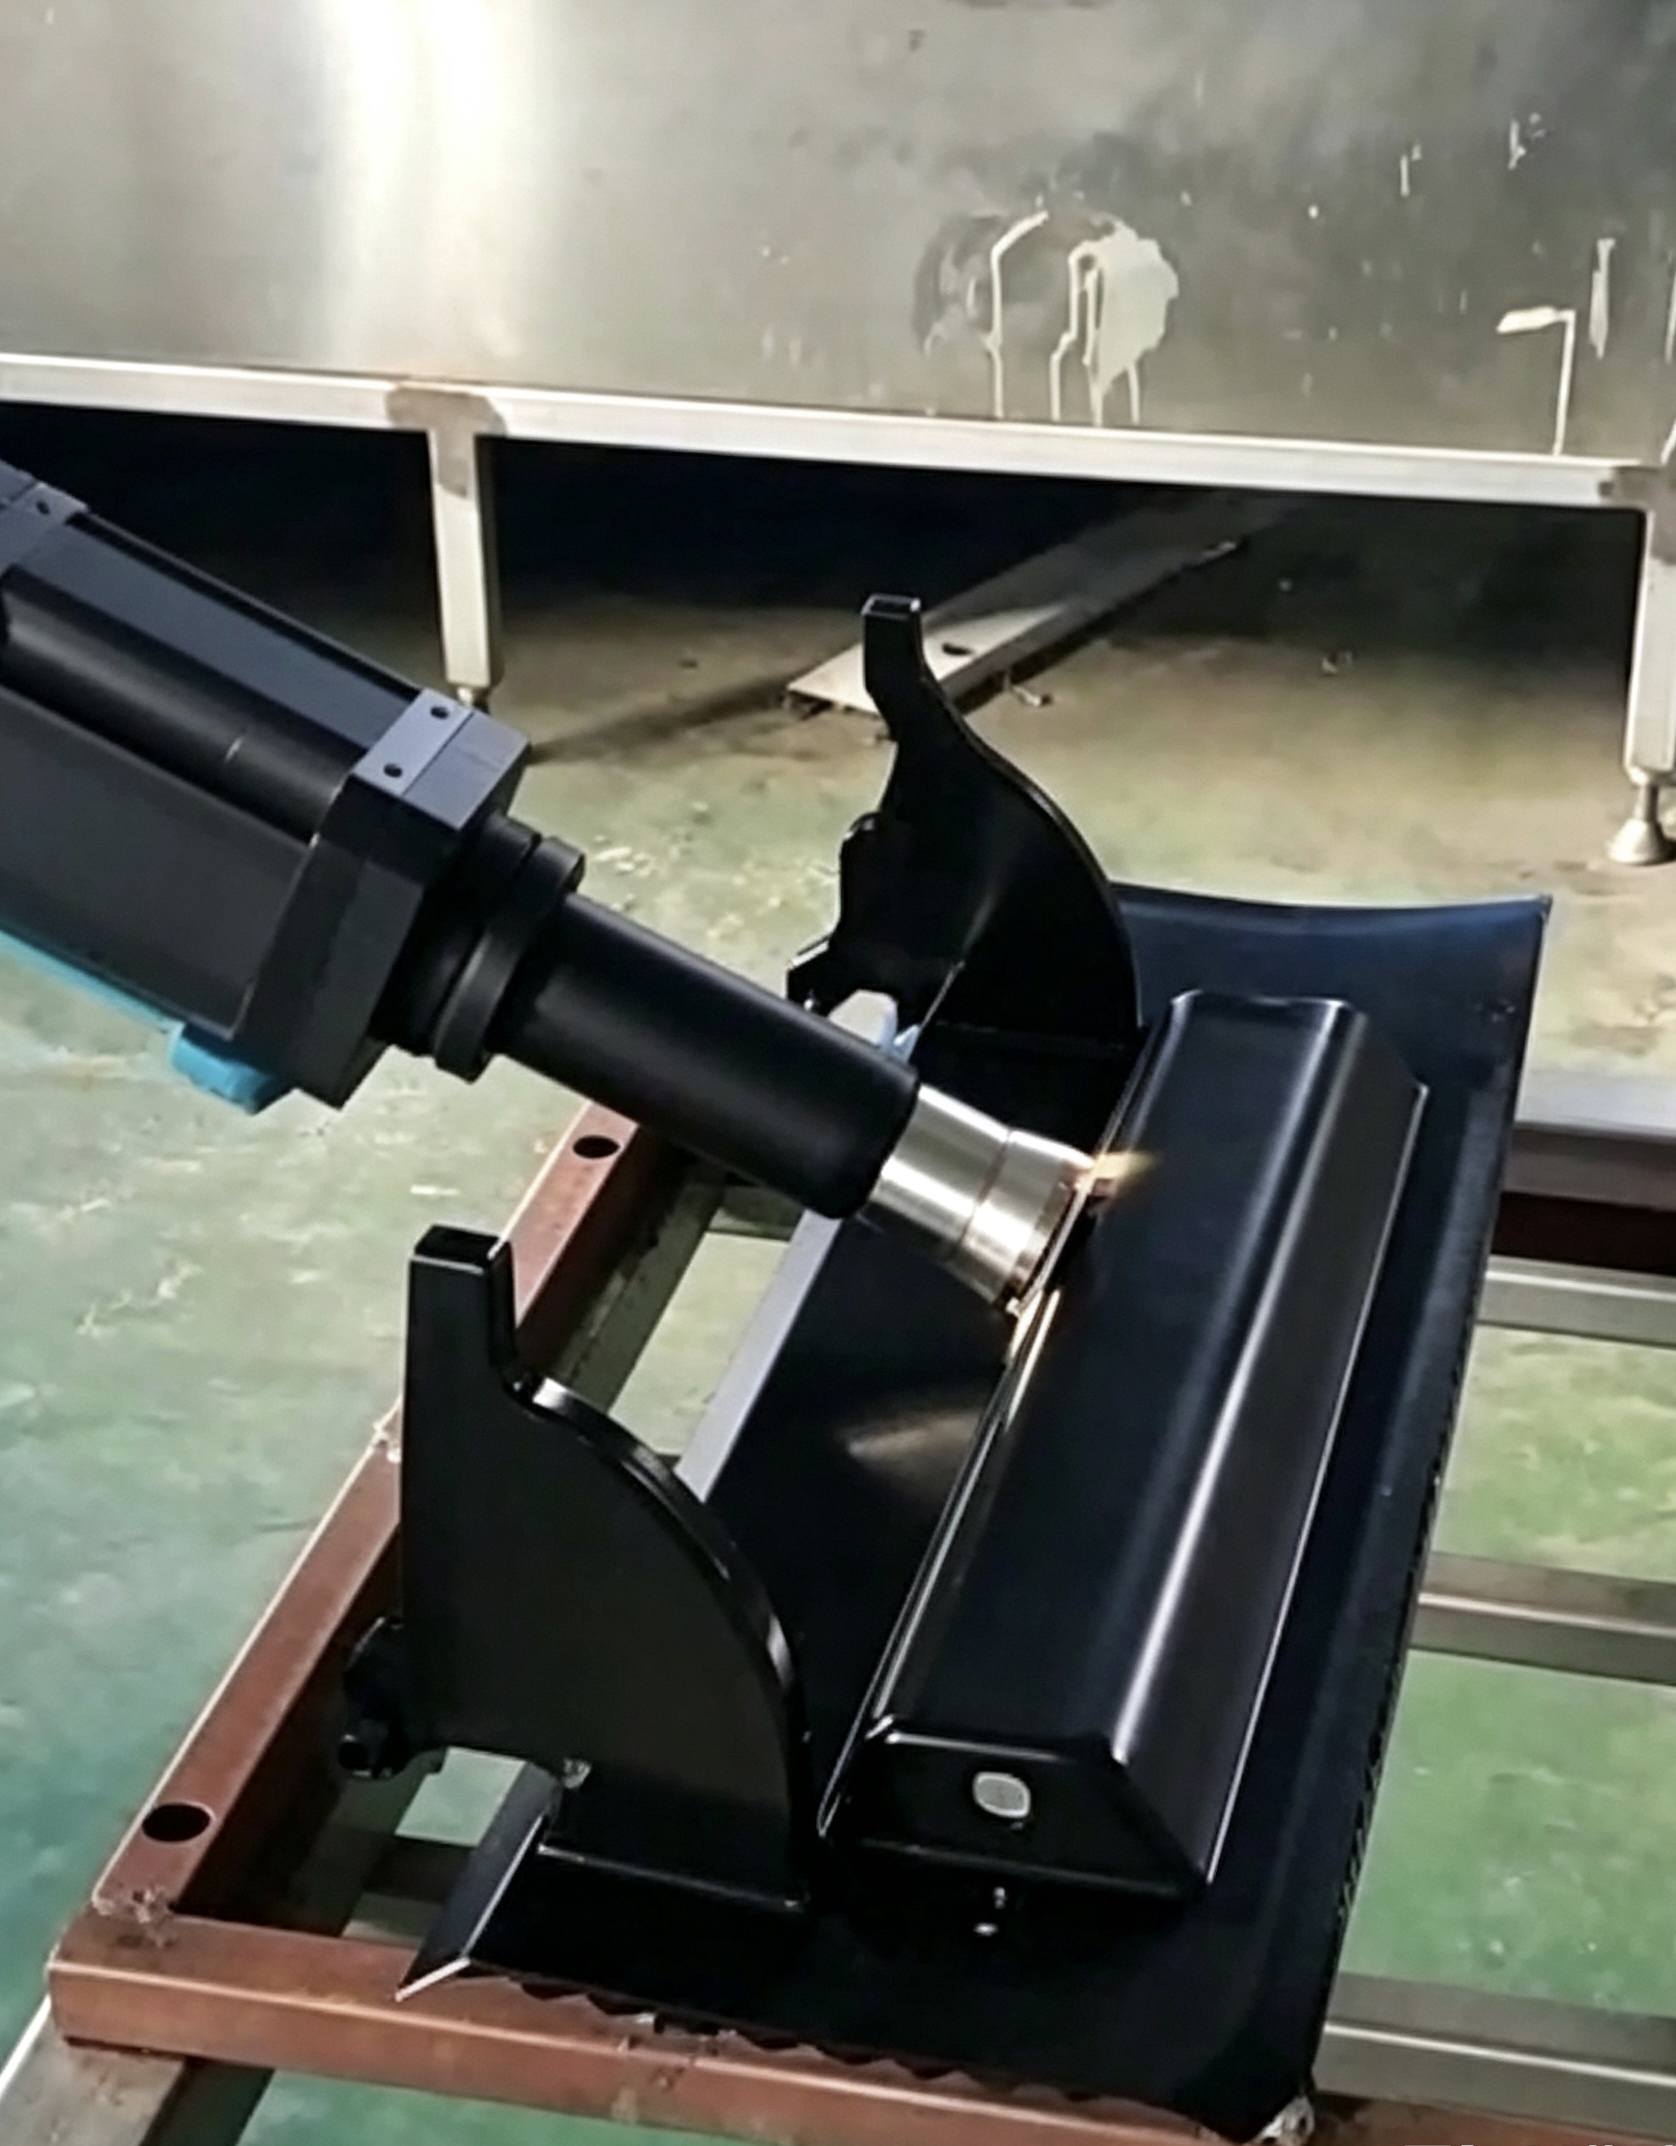
La activación superficial puede decaer y la contaminación puede migrar desde el interior del material o desde el utillaje. Por eso, muchas líneas tratan justo antes de la dispensación. Establezca la ventana de trabajo real utilizando el adhesivo de producción, el ciclo de curado y el envejecimiento ambiental.
Utilice controles sin tratar y varias dosis. Mida el ángulo de contacto o el nivel de dina como cribado y, después, realice ensayos de cizalladura por solape, pelado, cuña o a nivel de componente según corresponda. Incluya humedad, ciclos térmicos, fluidos, vibración y envejecimiento a largo plazo. Una lectura alta de energía superficial no puede compensar un adhesivo incompatible, la migración de desmoldante interno, un mal diseño de la junta o un curado incompleto.
El PP y el PE son candidatos habituales, mientras que el ABS, el PC, el POM y las calidades con carga necesitan su propia receta. Los aditivos y el historial de moldeo pueden cambiar la respuesta.
Una dosis excesiva, una distancia corta o un movimiento lento pueden crear daños visibles o térmicos. Valide la dosis más baja que cumpla con el requisito de unión e inspeccione la apariencia y las dimensiones.
Lo antes posible. El retraso máximo depende del material y del entorno, así que mídalo con el adhesivo de producción en lugar de asumir una regla fija de 30 o 120 minutos.
Sí, el tratamiento atmosférico localizado se usa a menudo para seguir la trayectoria de un cordón de adhesivo o la huella de una cinta. Se deben verificar los efectos de borde y la repetibilidad del robot.
FARI Plasma puede evaluar su resina, acabado superficial, adhesivo, geometría de la pieza y tiempo de ciclo, y luego recomendar un concepto de boquilla y utillaje. Explore aplicaciones de tratamiento con plasma or contáctenos con piezas de muestra y su plan de pruebas de durabilidad.


English
Spanish
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate
