
La superficie de un film de El BOPP, PE o El PET sin tratar es una cadena de hidrocarburo no polar sin ningún punto químico al que pueda unirse un aglutinante de tinta, un adhesivo o una resina de recubrimiento. Ese hecho explica la mayoría de las quejas de adhesión en envases flexibles: formación de gotas de tinta, reptación del recubrimiento, laminaciones que se deslaminan durante el llenado de las bolsas. El tratamiento con plasma para films de envase lo soluciona altery loso químicamente la superficie antes de que nada la toque. A continuación: cómo funciona el tratamiento film por film y en qué casos supera al tratador corona que ya tienen la mayoría de las líneas.
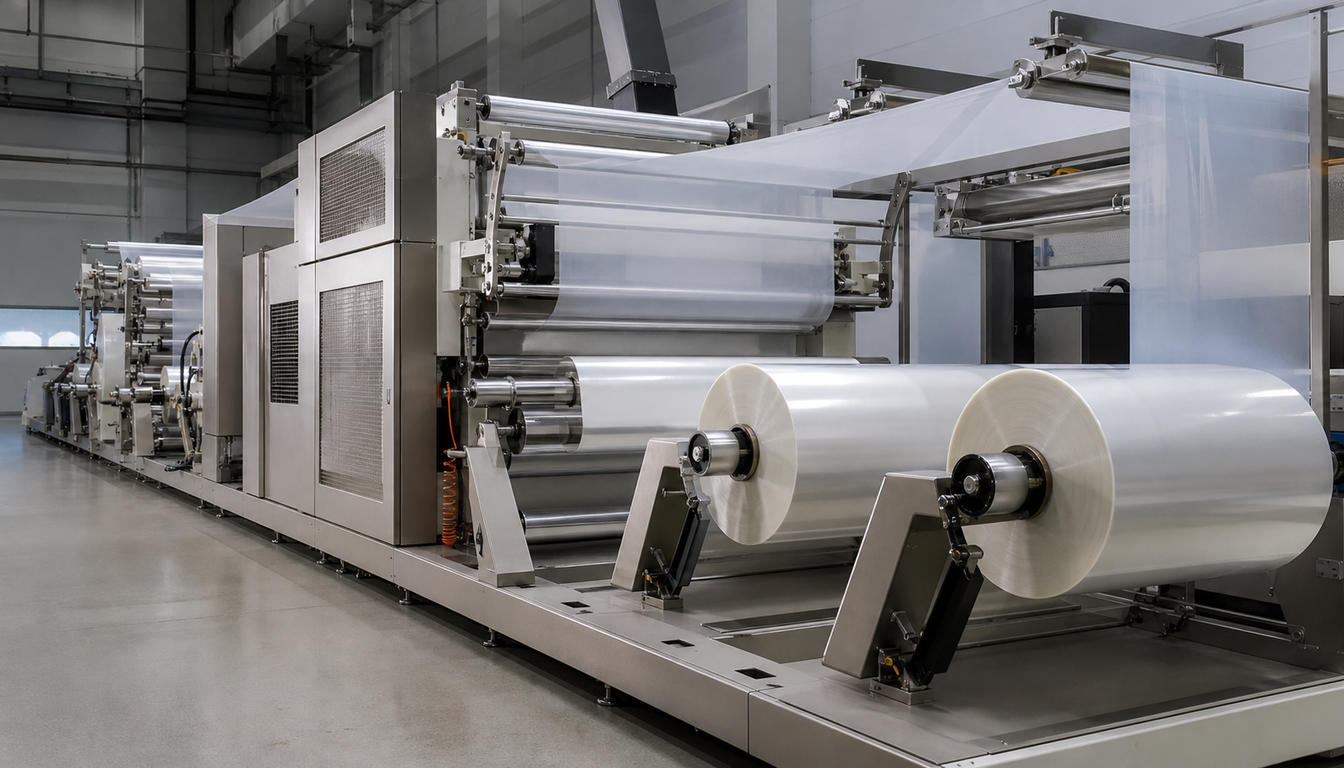
El BOPP, el PE y el El PET funcionan bien a velocidad y ofrecen un buen rendimiento de barrera: por eso los usan los transformadores. Que se adhieran con facilidad no entra en el trato. Sus superficies no tienen grupos funcionales polares, así que los aglutinantes de tinta, las resinas de recubrimiento y los adhesivos de laminación no tienen nada a lo que agarrarse químicamente. Rugosificar la superficie no ayuda; el problema es la química ausente, no la textura ausente.
Los síntomas aparecen más adelante: la tinta se levanta en una prueba de arranque con cinta, los recubrimientos reptan en lugar de extenderse planos, las laminaciones fallan bajo flexión durante el llenado, y hay bloqueo donde los rollos se pegan entre sí porque los agentes deslizantes migraron a la superficie durante el almacenamiento.
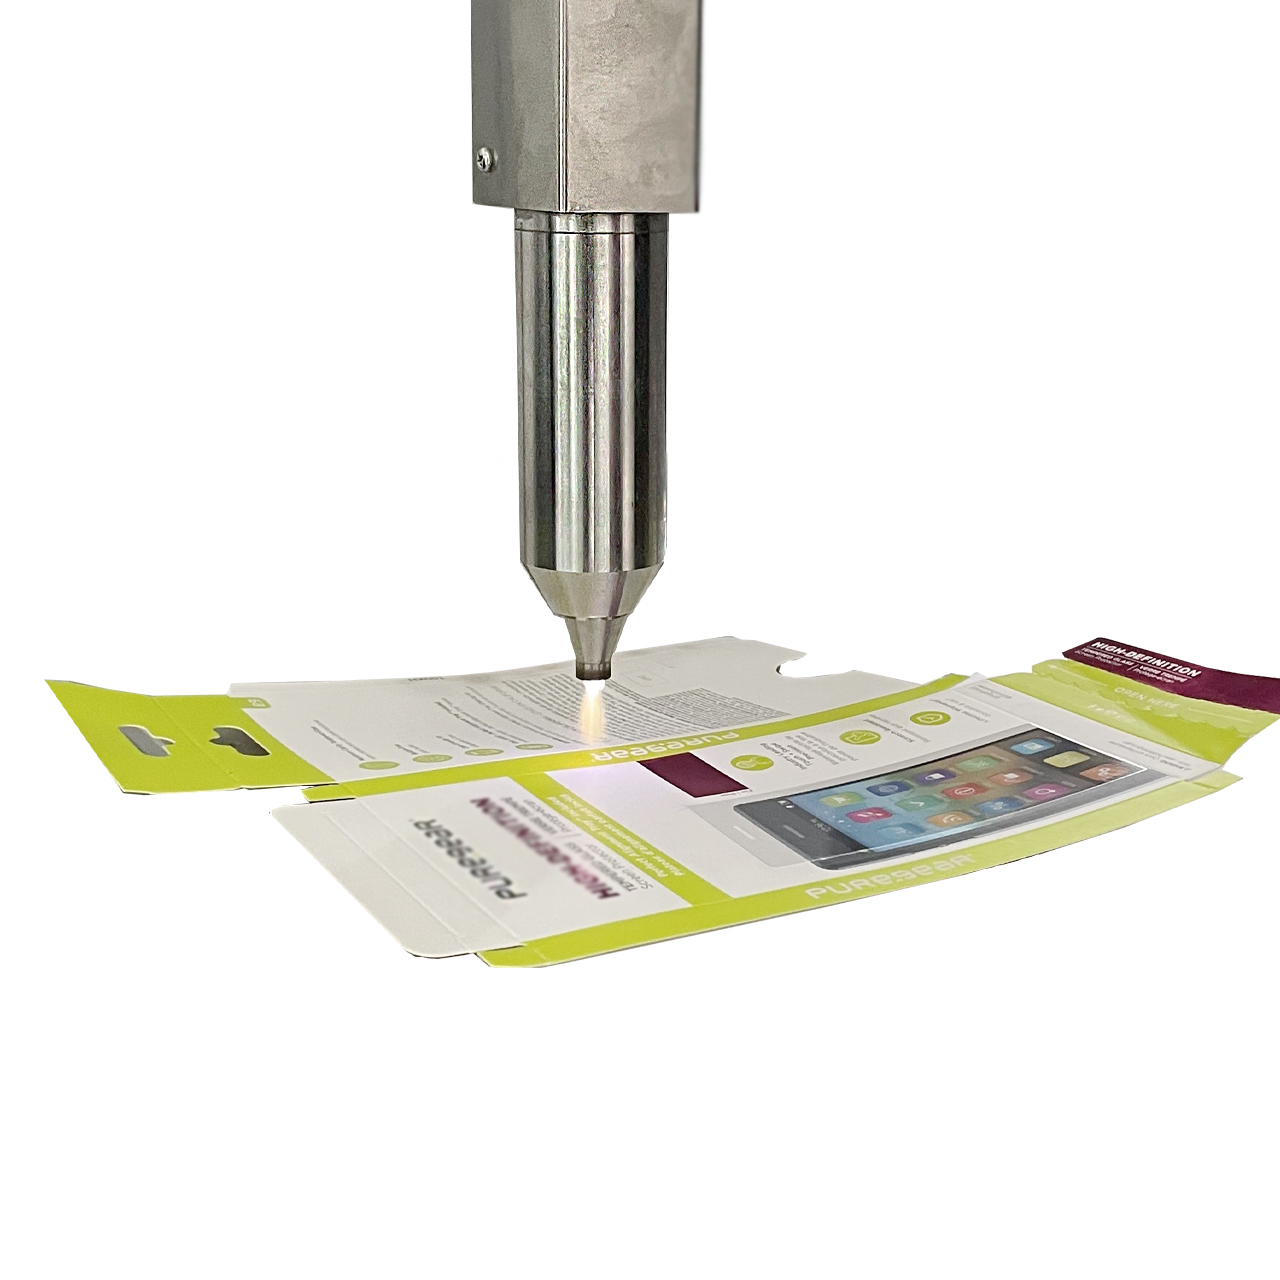
El tratamiento con plasma expone el film a un gas ionizado de radicales libres y especies reactivas. Al contacto, elimina contaminantes y el afloramiento de agentes deslizantes, y luego injerta grupos funcionales polares en la cadena polimérica, elevy loso la energía superficial para que la tinta, el recubrimiento o el adhesivo mojen y se unan químicamente en lugar de quedarse encima.
El plasma atmosférico es el formato diseñado para líneas de by losa continua, ya que funciona en línea a presión ambiente en lugar de en una cámara sellada. El gas de proceso cambia la química injertada en la superficie: las químicas de aire, oxígeno y nitrógeno funcionalizan la superficie de forma distinta, y ajustar el gas a su sistema de tinta o adhesivo importa más de lo que la mayoría de los transformadores supone. El mismo mecanismo de tratamiento superficial con plasma —limpieza y luego funcionalización— se comporta de forma diferente en cada sustrato, y activación, limpieza y grabado siguen siendo procesos distintos con funciones diferentes.
La corona cubre adecuadamente una gran parte de los trabajos de envase flexible. Se queda corta en tres situaciones: by losas de calibre delgado, donde la descarga puede penetrar y dañar el termosellado del reverso; impresión o laminación diferidas, donde la energía superficial tratada con corona decae a medida que las cadenas poliméricas se reordenan y puede caer por debajo de lo que requiere una tinta en uno o dos días tras el tratamiento; y laminados metalizados o complejos, donde la descarga de la corona es más difícil de controlar de forma uniforme en toda la by losa.
En estos casos, el plasma es la vía de mejora, no un reemplazo general de la corona en todas las líneas. Su zona de descarga confinada evita el tratamiento del reverso, y los grupos funcionales que injerta se mantienen más tiempo antes del siguiente paso del proceso. La comparación entre corona y plasma muestra cuándo tiene sentido cada tratamiento en una línea de transformación.
El BOPP es el sustrato de envase más tratado con plasma, ampliamente usado para envoltorios de aperitivos y confitería. Los proveedores de tintas y recubrimientos suelen especificar un mínimo de energía superficial de alrededor de 38–42 dina/cm para un mojado fiable sobre El BOPP: una referencia sectorial ampliamente citada, no una regla fija para toda formulación de tinta.
El PET parte de una energía superficial inherente mayor que el El BOPP o el PE, pero los recubrimientos de barrera y la metalización a menudo exigen más de lo que ofrece el film sin tratar. Las químicas basadas en nitrógeno tienden a ayudar específicamente con estas uniones.
El PE (LDPE/LLDPE) es el más difícil de funcionalizar debido a su estructura molecular ramificada. El momento del tratamiento respecto al almacenamiento importa tanto como el propio tratamiento: el PE pierde energía superficial por recuperación hidrofóbica más rápido que el El BOPP o el El PET.
Los laminados metalizados y de foil se benefician más cuy loso el tratamiento se realiza inmediatamente antes de la laminación adhesiva, ya que cualquier intervalo entre el tratamiento y la unión juega en contra a medida que la activación se desvanece.
Un ejemplo práctico: una bobina de El BOPP tratada en línea con plasma de aire, situada justo delante de una estación de impresión por huecograbado, alcanza una energía superficial por encima del umbral de mojado de la tinta de 38–42 dinas/cm y la mantiene porque el contacto con la tinta se produce segundos después, no horas o días después del tratamiento, que es cuy loso un paso de imprimación sería necesario como garantía.
El tratamiento por plasma debe situarse inmediatamente antes del paso que protege: antes de la impresión, antes del recubrimiento por extrusión, antes del laminado. Cuanto más cerca esté de ese punto de contacto, menos oportunidad tendrá la energía superficial de decaer o la contaminación de volver a depositarse.
El plasma atmosférico es adecuado para el procesamiento continuo de bobinas; el plasma de vacío es un proceso por lotes para piezas o by losejas preformadas cargadas en una cámara, no para una bobina en movimiento. Tratamiento por plasma de vacío se aplica en lugar del atmosférico cuy loso el producto es una by loseja, un envase o una hoja cortada en vez de una bobina. Los sistemas de plasma para envasado e impresión y los sistemas de tratamiento por plasma atmosférico de Fari cubren el caso de la bobina en línea.
Omitir la verificación es la forma en que un tratamiento insuficiente se convierte en una tirada de producción fallida. El test de tintas de dinas, que se realiza habitualmente según ASTM D2578, es la comprobación rápida en planta: se extiende una tinta de tensión superficial conocida sobre el film y, si moja y se mantiene durante un par de segundos, la superficie está por encima de ese valor. La medición del ángulo de contacto es más repetible, ya que mide cómo se posa una gota de agua sobre la superficie en lugar de depender del criterio del operario.
Medición del ángulo de contacto tras el tratamiento por plasma es la comprobación en línea más rápida, y la tinta de dinas, el ángulo de contacto y la XPS se comparan en paralelo — incluida la XPS de laboratorio para casos en los que las lecturas de dinas o de ángulo de contacto parecen correctas pero la adhesión sigue fally loso.
Dimensionar un sistema de plasma se reduce a un breve conjunto de preguntas: qué tipos de film pasan por su línea y en qué proporción, si va a adaptar el sistema junto a un tratamiento corona existente o a integrarlo desde cero, y qué paso del proceso está causy loso actualmente el problema de adhesión. Esas respuestas determinan la química del gas, la ubicación en la línea y si encaja el plasma atmosférico o el de vacío. Envíe a nuestro equipo sus tipos de film y sus problemas de adhesión actuales, y determinaremos cómo debe ser la configuración para su línea.
¿Para qué se utiliza el tratamiento por plasma en el envasado flexible?
Aumenta la energía superficial de films como el El BOPP, el El PET y el PE para que las tintas, los recubrimientos y los adhesivos de laminación mojen y se adhieran en lugar de formar gotas, reptar o desprenderse. El plasma injerta grupos químicos polares en una superficie polimérica que de otro modo sería no polar para hacer posible esa adhesión.
¿Funciona el tratamiento por plasma en film de El BOPP?
Sí. El BOPP es uno de los films de envasado flexible que más se tratan por plasma porque su energía superficial sin tratar está muy por debajo de lo que requieren la mayoría de las tintas y recubrimientos. El tratamiento se aplica justo antes de la impresión o el laminado, donde suelen aparecer los fallos de adhesión en BOPP.
¿En qué se diferencia el tratamiento por plasma del tratamiento corona para films de envasado?
El corona utiliza una descarga en aire ambiente y funciona en la mayoría de las líneas, pero puede tratar a través de films finos y pierde la activación más rápido que el plasma en cuestión de horas o días. El plasma confina la descarga con mayor precisión, evita el tratamiento del reverso y mantiene su funcionalización durante más tiempo antes del siguiente paso del proceso.
¿Puede el tratamiento por plasma sustituir a las imprimaciones en film de envasado flexible?
En algunos casos, sí: el plasma no añade ninguna capa adicional ni recubrimiento químico, y puede elevar la energía superficial lo suficiente como para eliminar una imprimación usada únicamente como red de seguridad para la adhesión. Que sustituya por completo a una imprimación depende del film, la tinta y el sistema adhesivo concretos que se utilicen.
¿Cuánto dura el efecto del tratamiento por plasma sobre la adhesión antes de imprimir o laminar?
Las superficies tratadas pierden activación gradualmente por recuperación hidrofóbica, a medida que las cadenas poliméricas se reordenan y entierran los grupos polares injertados. Por eso el tratamiento por plasma rinde mejor situado inmediatamente antes del siguiente paso del proceso, en lugar de tratar bobinas con mucha antelación.
¿Qué provoca que la tinta o el recubrimiento se desprendan del film de envasado incluso después del tratamiento?
Las causas comunes incluyen una contaminación superficial intensa que superó el tratamiento, una química de gas de proceso incorrecta para el sistema específico de tinta o adhesivo, o almacenar la película tratada demasiado tiempo antes de su uso, de modo que la activación se degrada antes del siguiente paso.
¿Cómo se comprueba si el tratamiento con plasma funcionó en una película de envasado?
Los rotuladores de tinta Dyne, aplicados según una norma como ASTM D2578, ofrecen una lectura rápida de la mojabilidad en planta; la medición del ángulo de contacto es más consistente e independiente del operador. Para problemas de adhesión a pesar de lecturas aceptables, el análisis de química superficial en laboratorio identifica si realmente están presentes los grupos funcionales correctos.
¿Es seguro el tratamiento con plasma para películas de envasado en contacto con alimentos?
El tratamiento con plasma modifica la superficie polimérica existente en lugar de depositar una nueva capa química, lo cual es relevante para las consideraciones de contacto con alimentos. Aun así, debe confirmarse el cumplimiento normativo para cada película, tinta y estructura de envasado específicas según su producto y su jurisdicción.
¿Se puede añadir el tratamiento con plasma en línea en una línea de impresión o laminación existente?
Los sistemas de plasma atmosférico están diseñados para su instalación en línea en líneas de by losa continua, situados justo antes de la estación de impresión, recubrimiento o laminación. Los detalles de integración —ubicación, suministro de gas, interfaces de control— dependen de la disposición de su línea existente.
¿Qué tipos de películas de envasado se benefician más del tratamiento con plasma (El BOPP, El PET, PE, lámina metálica)?
El BOPP y el PE son los que más se benefician porque su energía superficial sin tratar es la más baja. El PET se beneficia especialmente cuando los recubrimientos de barrera o la metalización necesitan una adhesión más fuerte, y los laminados metalizados o de lámina metálica se benefician más cuando el tratamiento se realiza justo antes de la laminación con adhesivo.



English
Spanish
Rogatus ad ultimum admissusque in consistorium ambage nulla praegressa inconsiderate
